- Mga Serbisyo sa Pag-print ng 3D

- Mga Serbisyo sa CNC Machining

- Mga Serbisyo sa Vacuum Casting

- Mga Serbisyo sa Pagtatapos sa Ibabaw

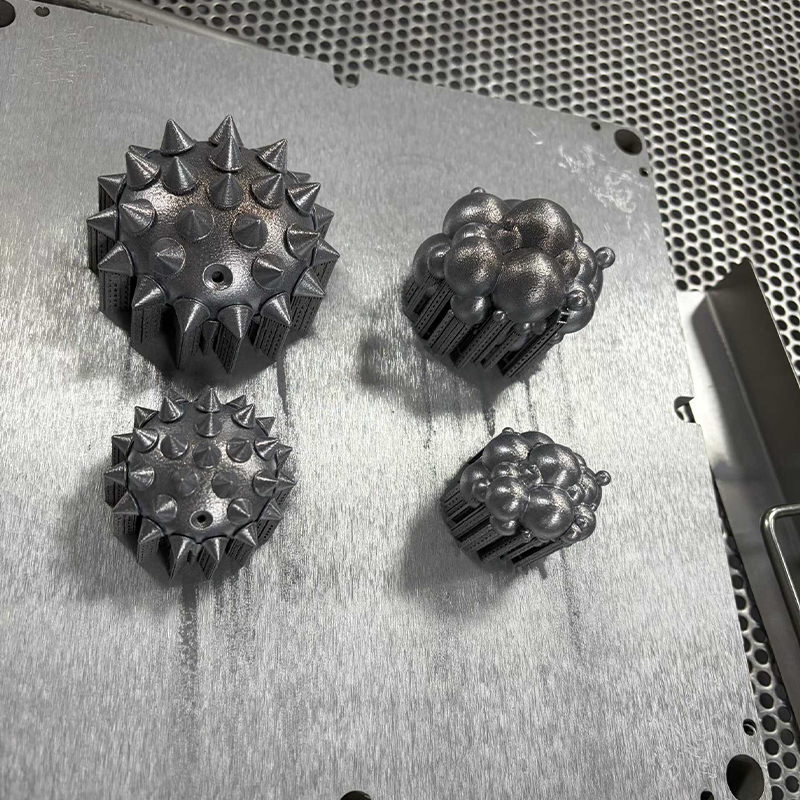
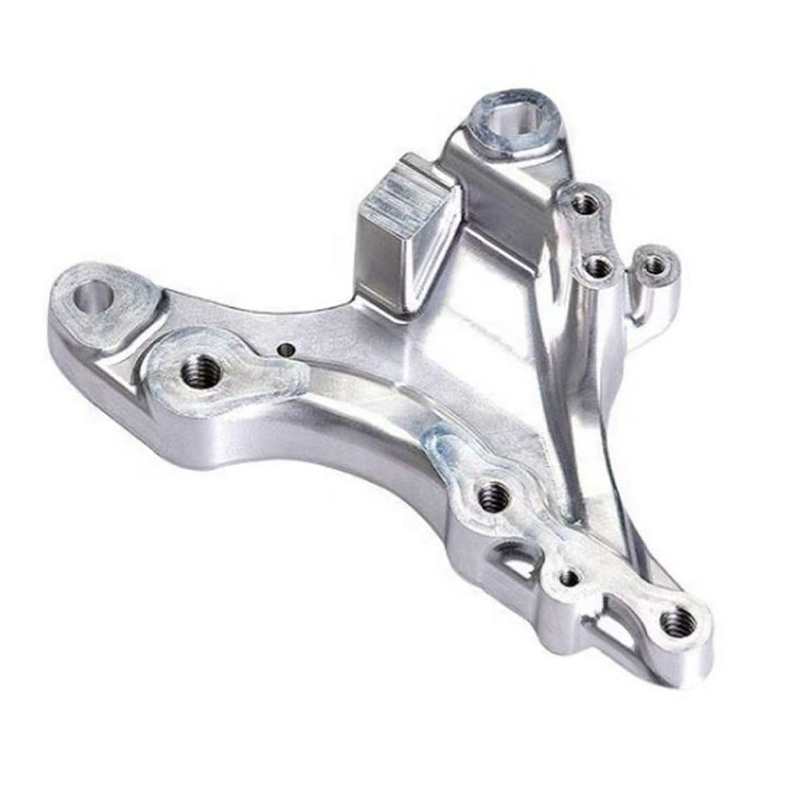
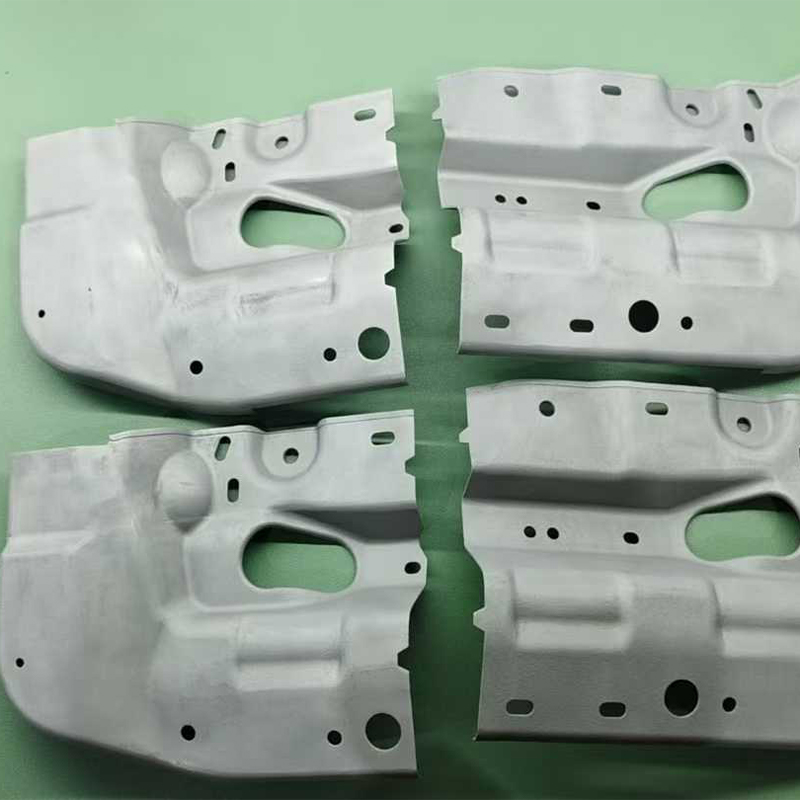
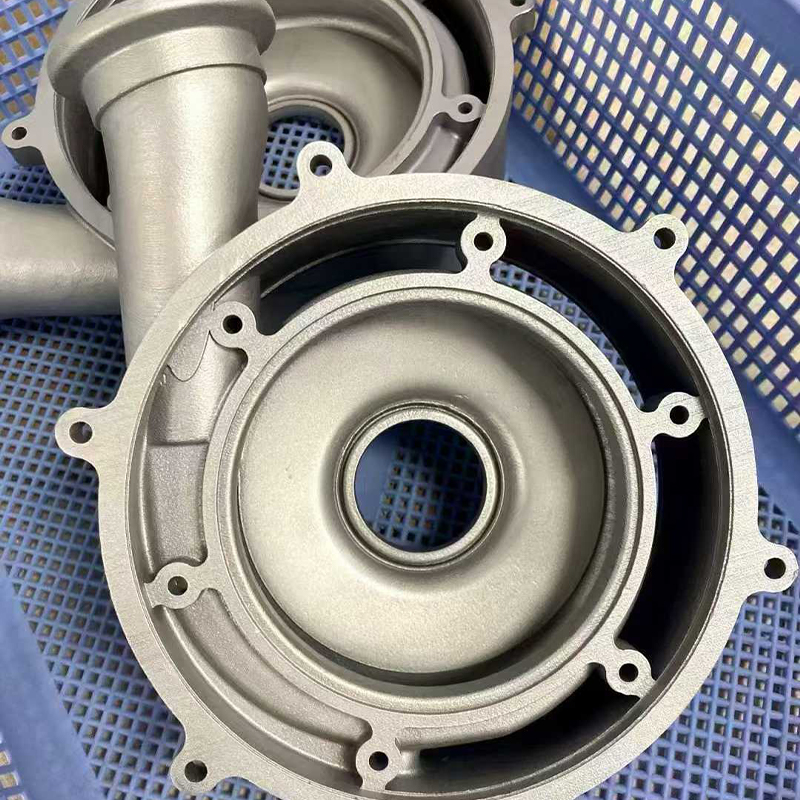
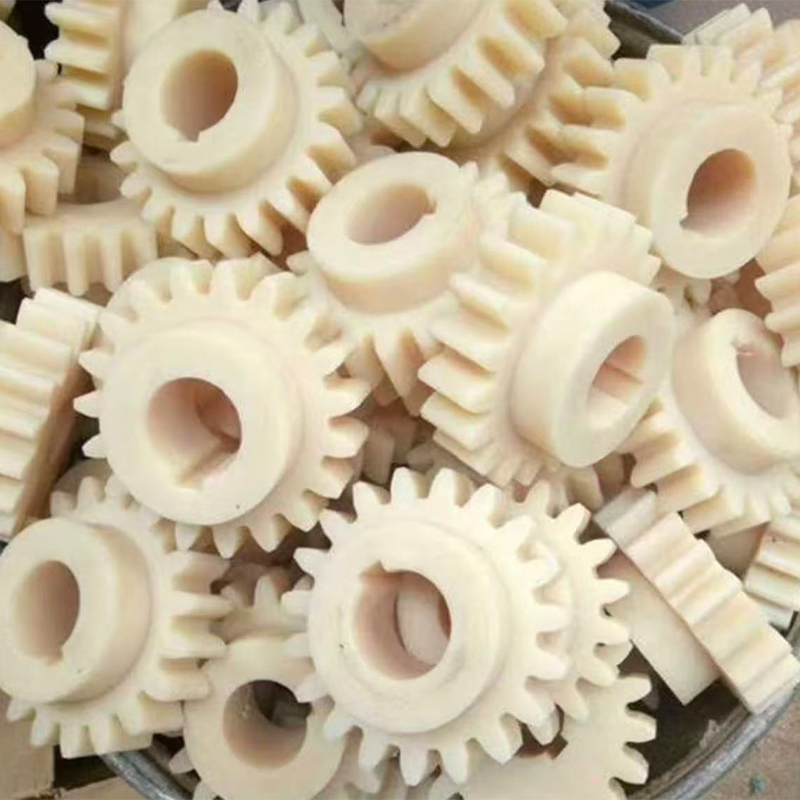
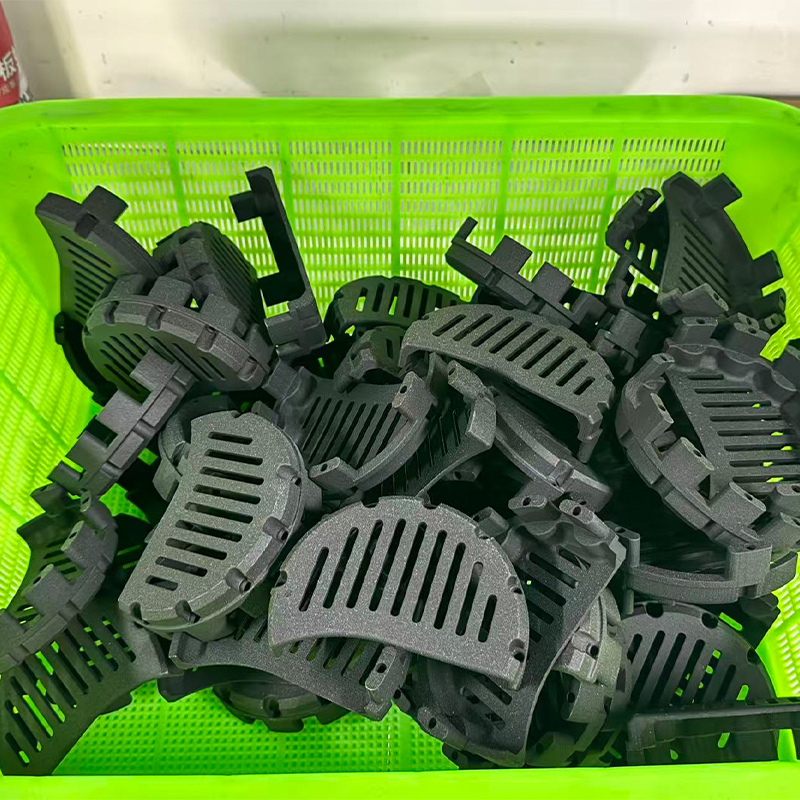
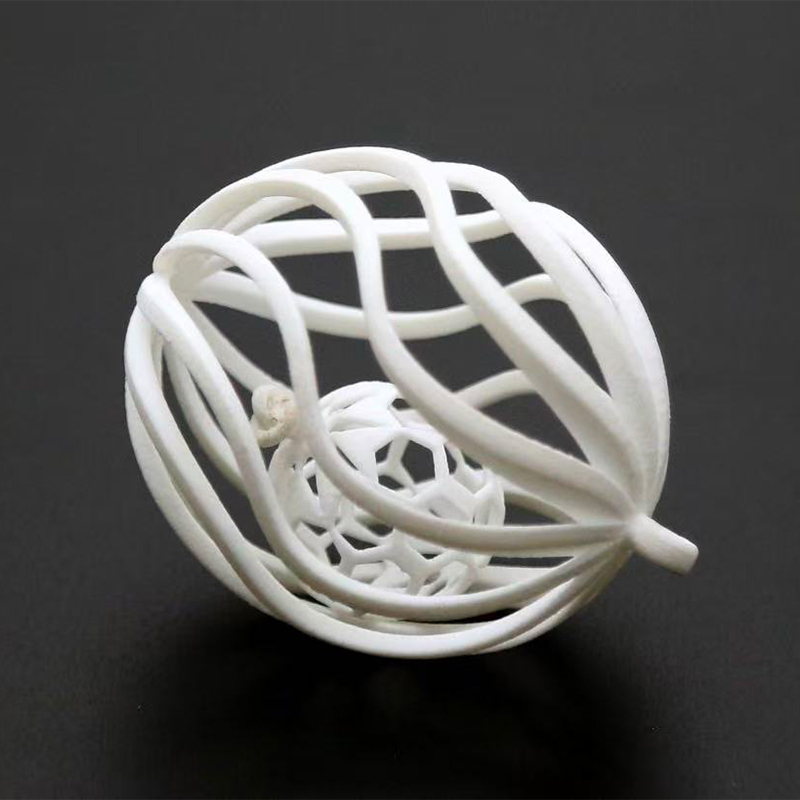
China 3D Printing Services at CNC Machining Manufacturer Guide
Ang Direktang Sagot: Ang Talagang Inihahatid ng Pinagsanib na Smart Manufacturing Platform
Kung ikaw ay kumukuha ng mga bahagi mula sa isang China Mga Serbisyo sa Pag-print ng 3D Manufacturer, ang nag-iisang pinakakapaki-pakinabang na bagay na dapat malaman ay ito: ang ruta ng proseso ay hindi gaanong mahalaga kaysa kung kinokontrol ng isang supplier ang buong chain mula sa digital file hanggang sa natapos, na-inspeksyon na bahagi . Ang isang mamimili na nagpapadala ng modelo sa isang vendor para sa pagpi-print, ipinapadala ang output sa pangalawang vendor para sa machining, at pagkatapos ay dinadala ang mga piyesa sa ikatlong vendor para sa pagpipinta ay karaniwang nawawalan ng pito hanggang labindalawang araw ng trabaho sa mga handoff na nag-iisa, at ang bawat handoff ay isang lugar kung saan nagiging malabo ang tolerance na responsibilidad. Ang pinagsama-samang matalinong platform sa pagmamanupaktura ay nag-aalis ng mga puwang na iyon sa pamamagitan ng pagdaraos ng pagsusuri sa disenyo, additive manufacturing, subtractive machining, silicone mold pagtitiklop, surface paggamot at dimensional na inspeksyon sa loob ng isang production system na may isang kalidad na record.
Sa mga praktikal na termino, nangangahulugan iyon ng isang pag-uusap sa engineering sa halip na tatlo, isang hanay ng mga guhit na binibigyang kahulugan sa isang paraan, at isang partido ang mananagot kapag ang isang bore ay bumalik na 0.05 mm ang laki. Para sa mga inhinyero na sinusuri ang mga nagbibigay ng serbisyo sa pag-print ng 3D, ang checklist ay maikli at konkreto: maaari ba silang mag-print sa dagta, nylon at metal; maaari ba nilang sundin ang naka-print na bahagi na may CNC machining sa mga kritikal na tampok; maaari ba silang mag-bridge sa maliit na batch volume nang walang hard tooling; at maaari ba nilang idokumento ang lahat ng ito. Ang isang supplier na sumasagot ng oo sa lahat ng apat ay nag-aalok one-stop precision na mga solusyon sa pagmamanupaktura sa halip na isang single-process na job shop.
Ang natitirang bahagi ng artikulong ito ay nagpapaliwanag kung paano gumagana ang bawat kakayahan, kung saan ang bawat isa ay ang tamang pagpipilian, kung anong katumpakan at lead time ang maaari mong makatotohanang asahan, at kung paano susuriin ang isang China CNC Machining Services Manufacturer o isang China Pang-industriya 3D Printing Service Supplier bago ka gumawa ng isang programa sa kanila. Ang bawat rekomendasyon sa ibaba ay isinulat para sa isang teknikal na mamimili na kailangang ipagtanggol ang desisyon sa pagkuha sa loob.
Bakit Mas Magastos ang Fragmented Sourcing kaysa sa Mukhang
Karamihan sa mga procurement team ay naghahambing ng mga supplier sa naka-quote na line item para sa isang operasyon. Ang paghahambing na iyon ay hindi kumpleto, dahil ang tunay na pasanin ng isang pira-pirasong supply chain ay nasa pagitan ng mga operasyon: muling pagsipi, muling pagsasaayos, muling inspeksyon, kargamento sa pagitan ng mga halaman, at ang mga oras ng engineering na ginugol sa pagsasalin ng mga pagpapalagay ng isang vendor sa wika ng isa pang vendor. Ang isang bahagi na nangangailangan ng pag-print, pag-machining, bead blasting at pagpipinta ay dumadaan sa apat na pila sa pag-iiskedyul kapag nahahati ito sa apat na supplier, at ang oras ng pila ay halos palaging mas mahaba kaysa sa oras ng proseso.
Ang pagsasama-sama sa isang pang-industriya na 3D printing service na nagpapatakbo din ng machining at finishing lines ay nagbabago sa arithmetic. Ang pag-aayos ng data na ginawa para sa naka-print na blangko ay muling ginagamit para sa hakbang sa machining. Ang mga sertipiko ng materyal ay sumusunod sa bahagi sa halip na dumating nang hiwalay sa pamamagitan ng email. Nahuhuli ang mga hindi pagsunod sa istasyon na lumikha ng mga ito sa halip na tatlong linggo mamaya sa isang downstream vendor. Sa karaniwang mga programang mababa ang volume, binabawasan ng pagsasama-sama ang kabuuang lumipas na oras mula sa inilabas na file hanggang sa na-inspeksyong bahagi ng 35 hanggang 50 porsiyento , kahit na ang mga indibidwal na oras ng proseso ay hindi nagbabago.
Kung saan napupunta ang mga araw
Ang chart sa ibaba ay naghahambing ng mga tipikal na lumipas na oras ng lead para sa mga karaniwang ruta ng proseso, na sinusukat mula sa sandaling ang isang manufacturable file ay inilabas hanggang sa sandaling ang mga bahagi ay naka-pack para sa kargamento. Ito ay mga araw ng trabaho para sa isang solong trabaho sa isang karaniwang load na tindahan, hindi mga teoretikal na minimum.
Maraming bagay ang sulit na basahin sa chart na ito sa halip na lampasan ito. Una, ang pag-print ng dagta ay ang pinakamabilis na ruta patungo sa isang pisikal na bagay, kaya naman nananatiling default ang isang serbisyo sa pag-print ng modelong 3d para sa maagang anyo at angkop na mga pagsusuri kung saan hindi pa nababahala ang mekanikal na pag-load. Pangalawa, ang mga metal additive parts at stainless steel machined parts ay nagtatagpo sa halos parehong lead time, dahil pareho silang pinangungunahan ng post-processing sa halip na sa pamamagitan ng pangunahing forming step: ang mga metal print ay nangangailangan ng stress relief, suporta sa pagtanggal at madalas na tapusin ang machining, habang ang stainless machining ay nangangailangan ng mas mabagal na feed, mas maraming pagbabago sa tool at deburring. Pangatlo, ang ruta ng silicone mold ay ang pinakamahabang solong landas sa chart, ngunit ang bilang na iyon ay sumasaklaw sa limampung natapos na kopya sa halip na isa, kaya ang oras ng bawat piraso nito ay pinakamababa sa anim. Ikaapat, ang agwat sa pagitan ng aluminyo at hindi kinakalawang na machining ay hindi isang artifact sa pag-iiskedyul ngunit isang pisika, at sinumang supplier na sumipi sa kanila bilang magkapareho ay hindi naisip ang tungkol sa trabaho. Sa wakas, wala sa mga numerong ito ang nagpapabuti nang malaki sa pamamagitan ng pagpili ng mas mabilis na makina; nagpapabuti sila sa pamamagitan ng pag-aalis ng paghihintay sa pagitan ng mga hakbang, na kung ano mismo ang idinisenyong gawin ng isang pinagsamang platform.
Ang Kakayahang Itinakda sa Likod ng Propesyonal na 3D Printing Services
Ang pariralang 3D printing services ay sumasaklaw sa isang pamilya ng mga proseso na nagbabahagi lamang ng ideya ng pagbuo ng materyal na patong-patong. Ang kanilang mga pagpapaubaya, mga katangian sa ibabaw, materyal na mga katangian at pang-ekonomiyang sweet spot ay napakalaking pagkakaiba, at ang pagpili ng maling isa ay ang pinakakaraniwang sanhi ng pagkabigo sa mga unang beses na mamimili. Ang isang may kakayahang China Custom 3D Printing Service Manufacturer ay hindi basta-basta tatanggap ng isang file at i-print ito sa alinmang makina ay idle; tatanungin nito kung ano ang dapat mabuhay ng bahagi, ilan ang kailangan, at kung ano ang mangyayari sa bahagi pagkatapos nitong umalis sa build chamber.
Mga proseso ng resin para sa visual at dimensional na katapatan
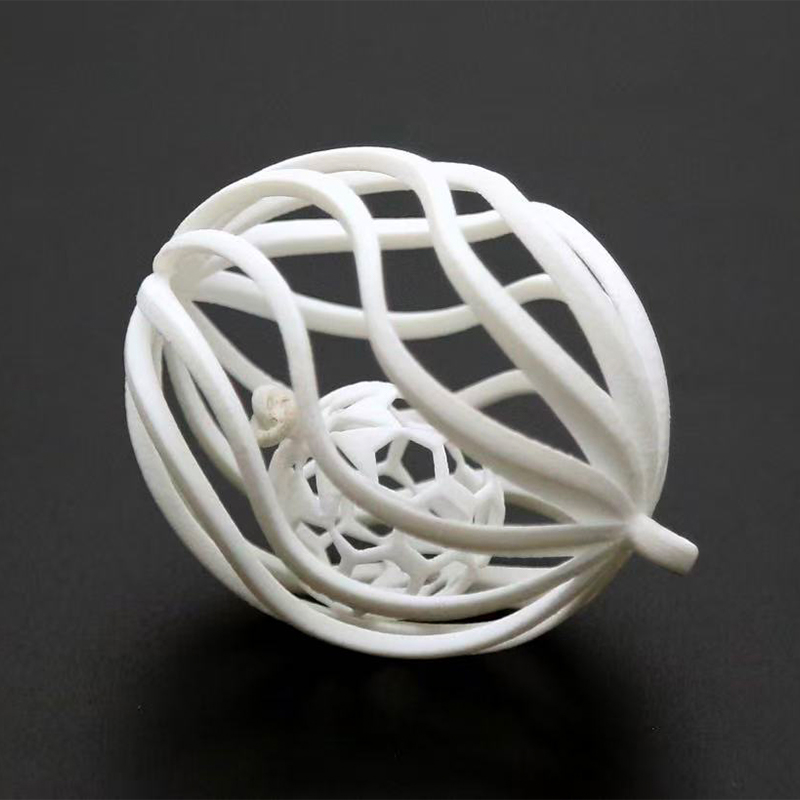
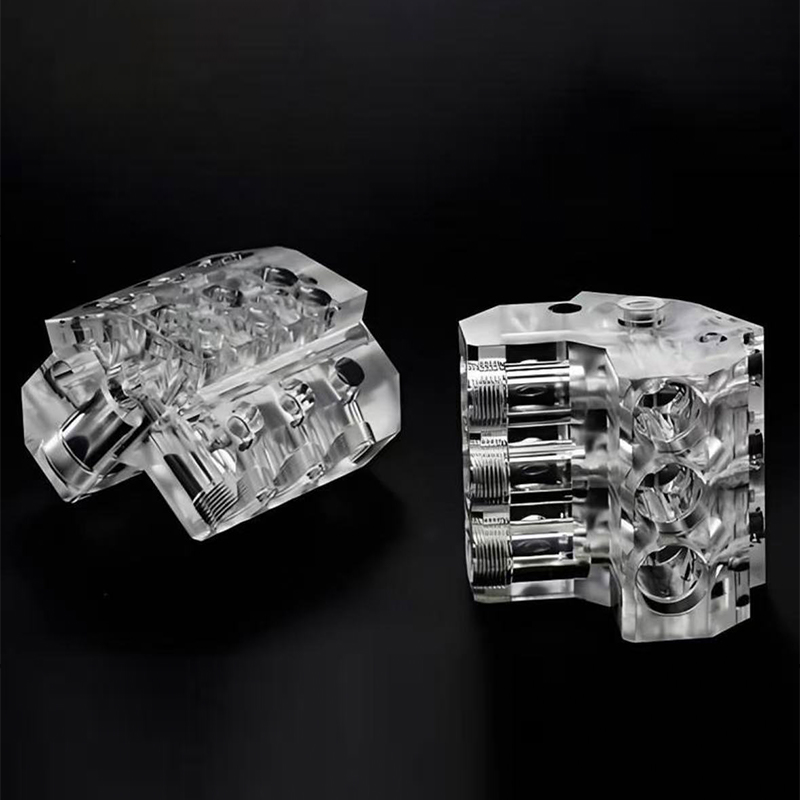
Ang stereoolithography at mga kaugnay na teknolohiya ng resin ay gumagawa ng pinakamakinis na as-built surface na available sa additive manufacturing, na may mga layer na karaniwang nasa pagitan ng 0.025 mm at 0.1 mm. Iyon ay ginagawa silang tamang tool para sa mga modelo ng hitsura, mga transparent na gabay sa ilaw, mga pinong istruktura ng sala-sala at mga master pattern na nakalaan para sa mga silicone molds. Ang trade-off ay mekanikal: ang mga karaniwang resin ay medyo malutong at nawawalan ng paninigas kapag hawak sa mataas na temperatura, kaya ang bahagi ng resin ay karaniwang isang aparato sa komunikasyon o isang pattern sa halip na isang bahagi na nagdadala ng pagkarga. Ang mga resin ng engineering na may mas mataas na pagpapalihis ng init at pinahusay na katigasan ay nagpapaliit sa puwang na iyon, at ang mga ito ang tamang detalye kapag ang isang naka-print na bahagi ay kailangang hawakan nang paulit-ulit sa isang test rig.
Mga proseso ng naylon pulbos para sa mga functional na bahagi
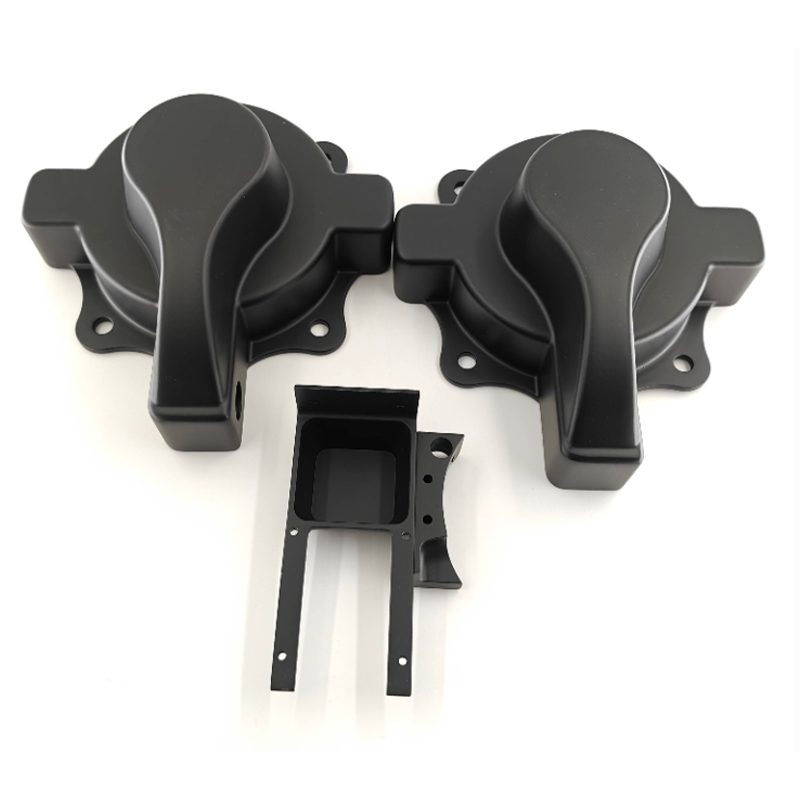
Bumubuo ang mga proseso ng powder-bed nylon nang walang mga istrukturang pangsuporta, na nagpapalaya sa taga-disenyo na maglagay ng kumplikadong geometry, panloob na mga channel at mga bisagra ng buhay na walang ibang ruta na maaaring gumawa ng matipid. Ang mga bahagi ay lumalabas na may pare-parehong matte na finish at isotropic na sapat na mga katangian upang magsilbing tunay na functional na mga bahagi: mga bracket, duct, housing, jig at end-use na takip. Ang mga gradong naylon na puno ng salamin at puno ng carbon ay nagpapataas ng katigasan at katatagan ng dimensional para sa mga fixture na dapat magkaroon ng datum sa ilalim ng clamping load. Para sa mga inhinyero, ang mahalagang pag-aari ay hindi lakas ng makunat ng ulo ng balita ngunit ang kakayahang mag-nest ng dose-dosenang magkakaibang bahagi sa isang build at matanggap ang lahat ng ito sa parehong apat na araw na window .
Paggawa ng metal additive para sa geometry na hindi maaaring makina
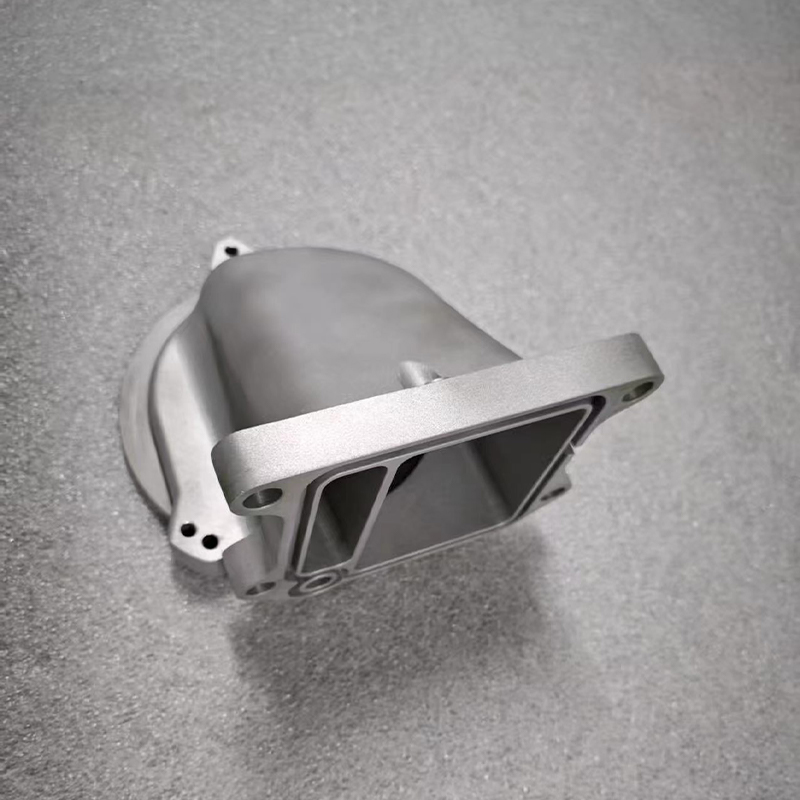
Nakukuha ang pagpi-print ng metal kapag ang isang bahagi ay naglalaman ng mga conformal cooling channel, panloob na manifold, topology-optimized load path o thin-wall lattices na hindi maabot ng cutter. Ang mga aluminyo na haluang metal, hindi kinakalawang na grado, mga tool steel at titanium ay regular na pinoproseso. Ang disiplina na naghihiwalay sa seryosong supplier mula sa isang kaswal ay post-processing: tamang pagtanggal ng stress bago umalis ang bahagi sa build plate, kontroladong pag-alis ng suporta, mainit na isostatic pressing kung saan mahalaga ang porosity, at tapusin ang machining ng bawat sealing face, bearing seat at threaded hole. Ang isang metal na print na hindi pa tapos na machine ay hindi dapat ituring bilang isang precision component.
Proseso ng Pagtutugma sa Kinakailangan: Isang Talahanayan ng Paghahambing
Ang talahanayan sa ibaba ay nagbubuod sa praktikal na sobre ng bawat ruta dahil karaniwan itong ibinibigay ng isang pang-industriyang serbisyo sa pag-print ng 3D na nagpapatakbo din ng mga linya ng machining at paghubog. Ang mga pagpapaubaya ay nakasaad bilang karaniwang makakamit sa mahusay na idinisenyong geometry, hindi bilang ganap na mga limitasyon, at ipinapalagay nila na ang bahagi ay nasuri para sa paggawa bago ilabas ang trabaho.
| Ruta ng proseso | Karaniwang pagpaparaya | As-built na ibabaw | Materyal na pamilya | Economic batch |
|---|---|---|---|---|
| Resin SLA | ±0.1 mm | Ra 3–6 µm | Standard at engineering resin | 1–20 |
| Naylon powder bed | ±0.2 mm | Ra 10–15 µm | PA12, PA11, puno ng naylon | 1–500 |
| Metal laser powder na kama | ±0.2 mm | Ra 8–20 µm | Aluminum, hindi kinakalawang, tool steel, titan | 1–100 |
| 3-axis CNC machining | ±0.02 mm | Ra 1.6–3.2 µm | Aluminum, bakal, tanso, engineering plastic | 1–2000 |
| 5-axis CNC machining | ±0.01 mm | Ra 0.8–1.6 µm | Aluminyo, hindi kinakalawang, titan, superalloy | 1–2000 |
| Pagtitiklop ng amag ng silicone | ±0.15 mm | Sinasalamin ang master | Mga PU resin na tinutulad ang ABS, PP, goma | 20–200 |
Basahin ang talahanayan sa pamamagitan ng hanay sa halip na sa pamamagitan ng hilera. Ipinapakita ng column ng tolerance kung bakit ang tapusin ang machining pagkatapos ng pag-print ay hindi opsyonal para sa mga tampok na katumpakan: ang pinakamahusay na additive tolerance sa listahan ay isa pa ring order ng magnitude na mas maluwag kaysa sa nakagawiang 5-axis machining . Ipinapaliwanag ng column sa ibabaw kung bakit halos palaging nagsisimula ang pininturahan na mga kosmetiko bilang mga master ng resin o machined na blangko sa halip na mga print na naylon. Ang batch column ang pinakamadalas na binabalewala ng mga mamimili, at ito ang tumutukoy kung mananatiling kumikita ang isang programa habang lumalaki ang mga volume.
Large Scale 3D Printing Service: Building Beyond the Standard Envelope
Ang pangangailangan para sa isang malaking serbisyo sa pag-print ng 3d ay lumago nang mas mabilis kaysa sa mga volume ng paggawa ng makina, at ang praktikal na sagot para sa napakalaking geometry ay bihirang isang napakalaking makina. Ito ay matalinong pagse-section: paghahati ng modelo sa mga eroplanong pinili para sa istruktura at kosmetiko na mga kadahilanan, pag-print ng mga segment nang magkatulad, at pagbubuklod o mekanikal na pagsasama sa mga ito sa mga matatagpuang feature na idinisenyo sa split. Mahusay, ang isang bahaging naka-section ay mas malakas at mas tuwid kaysa sa isang solong pirasong print na may parehong laki, dahil ang bawat segment ay nakakaranas ng mas kaunting thermal gradient sa panahon ng pagbuo.
Inihahambing ng chart sa ibaba ang pinakamahabang solong dimensyon na karaniwang naaabot sa bawat ruta bago maging kinakailangan ang pag-section. Ito ay isang mapa ng kakayahan, hindi isang pagraranggo, at ipinapakita nito kung bakit ang isang malakihang serbisyo sa pag-print ng 3d at isang departamento ng machining ay natural na mga kasosyo sa halip na mga kakumpitensya.
Binabayaran ng chart na ito ang maingat na pagbabasa para sa sinumang tumutukoy sa malalaking bahagi. Ang malaking format na extrusion ay umabot sa pinakamalaking single-piece na dimensyon ng anumang additive na ruta na ipinakita, kaya naman nangingibabaw ito sa mga application gaya ng check fixtures, forming tool, mock-up enclosure at foundry pattern kung saan ang dimensional tolerance sa ikasampu ng isang milimetro ay katanggap-tanggap. Ang paggiling ng gantry ay umabot sa halos kasing layo habang hinahawakan ang mga pagpapaubaya nang humigit-kumulang dalawampung beses na mas mahigpit, kaya ang dalawang proseso ay madalas na ipinares: i-print ang bulk na hugis, pagkatapos ay i-machine ang mga datum at mating na mukha sa parehong platform. Ang mga metal powder-bed system ay nakaupo sa mababang dulo ng laki ng axis, na siyang nag-iisang pinakamalaking hadlang sa paggamit ng metal additive at ang dahilan kung bakit ang malalaking metal assemblies ay karaniwang naka-print bilang mga segment at pinagsama. Ang nylon at industrial resin ay sumasakop sa gitnang banda, na kumportableng sumasaklaw sa karamihan ng mga consumer-product housing at automotive interior parts sa isang piraso. Ang praktikal na konklusyon ay iyon dapat ituring ang build envelope bilang isang input ng disenyo mula sa unang CAD session, hindi bilang isang hadlang na natuklasan sa quotation .
Mga Serbisyo sa Custom na CNC Machining: Kung Saan Talagang Ginawa ang Precision
Ang additive manufacturing ay lumilikha ng geometry; ang machining ay lumilikha ng katumpakan. Ang sinumang China CNC Machining OEM Supplier na nagkakahalaga ng pakikipag-ugnayan ay dapat na makapagpaliwanag, nang hindi naudyukan, kung paano sila humahawak ng posisyon sa pagitan ng mga operasyon, kung paano nila binabayaran ang pagkasira ng tool sa isang batch, at kung paano nila ibe-verify ang unang artikulo bago ilabas ang iba. Ang tatlong sagot na iyon ay naghahayag ng higit pa tungkol sa tunay na kakayahan kaysa sa isang listahan ng mga tatak ng makina.
Mga pagsasaalang-alang sa serbisyo ng aluminyo machining
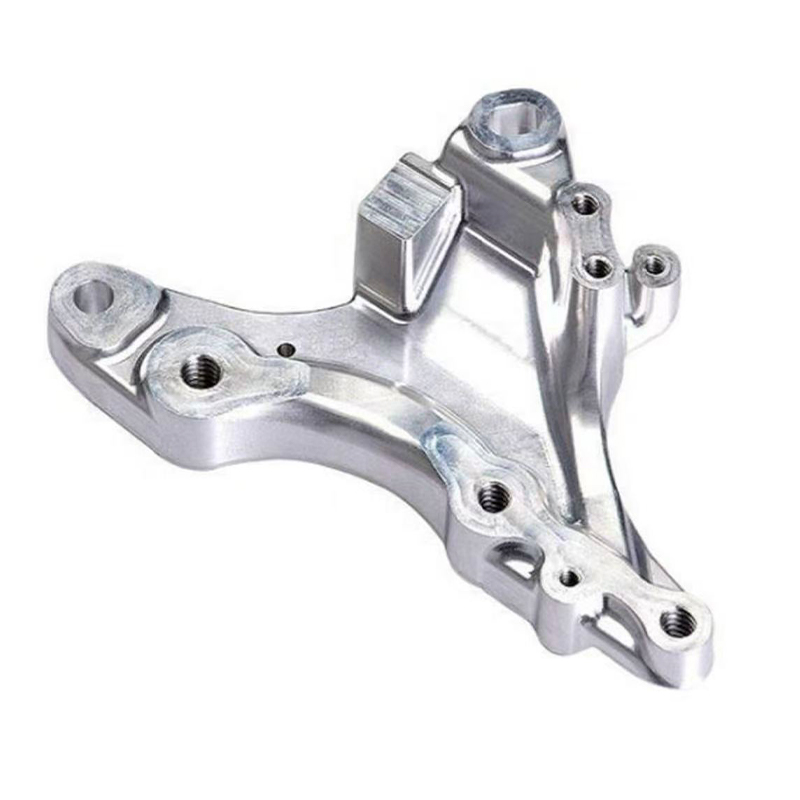
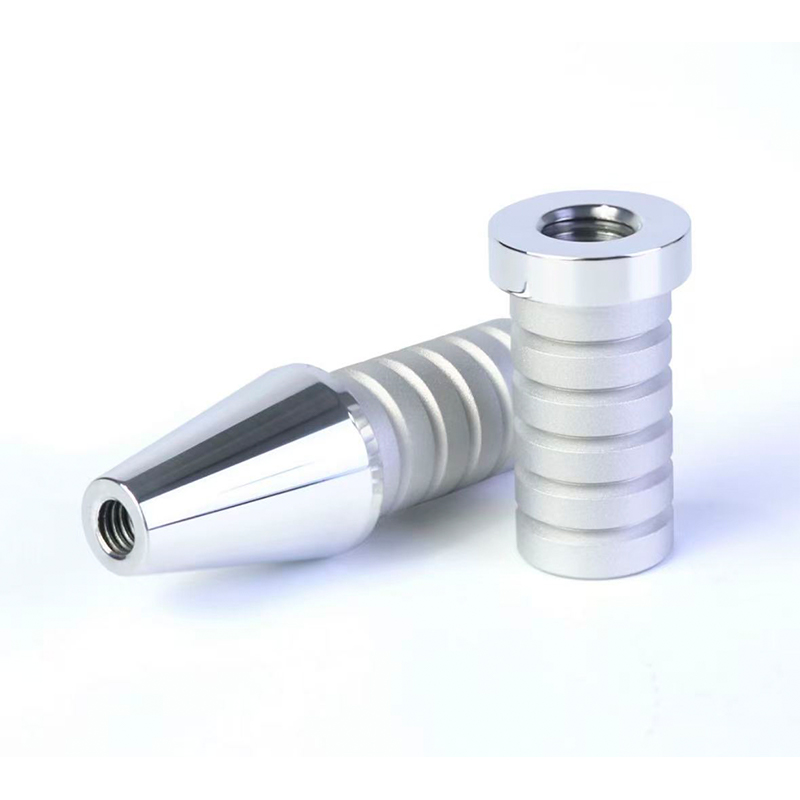
Ang aluminyo ay nananatiling workhorse ng prototype at low-volume na produksyon dahil mabilis itong pumutol, may mahusay na tolerance at tumatanggap ng malawak na hanay ng mga finish. Ang isang epektibong serbisyo ng aluminum cnc ay binibigyang-pansin ang tatlong detalye na naghihiwalay sa mga katanggap-tanggap na bahagi mula sa mga mahuhusay: paglisan ng chip sa malalalim na bulsa, kung saan ang mga recutting chip ay nag-iiwan ng mga marka ng saksi; kapal ng pader na may kaugnayan sa puwersa ng pag-clamping, dahil ang manipis na mga pader ay lumilihis at pagkatapos ay bumabalik sa tolerance; at ang tamang pagpipilian sa pagitan ng 6061, 7075 at 5052 depende sa kung ang priyoridad ay machinability, lakas o formability. Ang isang mahusay na binalak na bahagi ng aluminyo ay maaaring lumipat mula sa hilaw na stock hanggang sa natapos na bahagi sa isang solong pag-setup sa isang 5-axis na makina, na inaalis ang stack-up na error na ipapakita ng tatlong magkakahiwalay na setup.
Hindi kinakalawang na asero at mas matigas na metal na cnc na serbisyo
Ang mga serbisyo ng stainless steel cnc machining ay nangangailangan ng ibang mindset. Ang pagpapatigas ng trabaho ay nangangahulugan na ang isang tool na naninirahan o kuskusin sa halip na gupitin ay lilikha ng isang tumigas na layer na sumisira sa susunod na pass. Ang pamamahala ng init, mahigpit na pagkakabit, mas matalas na geometry ng tool at sinasadyang mga diskarte sa feed ay higit pa sa hilaw na bilis ng spindle. Para sa 316 at duplex na mga grado ang cycle time ay maaaring dalawa hanggang tatlong beses kaysa sa katumbas na bahagi ng aluminyo, kaya naman mas mahaba ang mga tapat na lead time mula sa isang hindi kinakalawang na supplier, at kung bakit dapat tanungin ang isang quotation na binabalewala ang pagkakaiba.
Bakit binago ng 5 axis cnc machining services ang pag-uusap sa disenyo
Ang sabay-sabay na limang-axis na trabaho ay nagpapahintulot sa pamutol na lapitan ang workpiece mula sa patuloy na iba't ibang mga anggulo. Ang mga benepisyo sa engineering ay kongkreto: ang mas maikli, mas mahigpit na mga tool ay umaabot sa malalim na mga tampok nang walang daldalan; ang mga undercut at compound na anggulo ay ginagawang makina nang walang custom na mga fixture; at, higit sa lahat, ang mga feature na dapat ay concentric sa isa't isa ay pinutol sa isang setup upang ang kanilang relasyon ay tinutukoy ng makina sa halip na sa pamamagitan ng muling pag-clamping ng operator. Para sa mga kumplikadong housing, impeller, manifold at mga medikal na instrumento, ito ang pagkakaiba sa pagitan ng isang bahagi na nagtitipon at isang bahagi na halos mag-assemble.
Paghahambing ng Tatlong Pangunahing Ruta sa Pamantayan na Mahalaga
Ang mga inhinyero ay bihirang pumili ng isang proseso sa isang solong axis. Ang radar chart sa ibaba ay nagbibigay ng marka sa tatlong pangunahing ruta na inaalok ng isang full-service na platform sa anim na pamantayan na patuloy na lumilitaw sa mga desisyon sa pagkuha, sa sukat na isa hanggang lima. Ito ay inilaan bilang isang tulong sa pagpapasya para sa unang pag-uusap ng isang proyekto, kapag ang proseso ay hindi pa naayos.
Ang mga hugis ay nagsasabi ng isang mas malinaw na kuwento kaysa sa mga indibidwal na marka. Ang 3D printing ay bumubuo ng isang matangkad, makitid na profile na pinakamataas sa geometric na kalayaan at single-piece na bilis habang bumabagsak sa pagpapaubaya at pagtatapos, na eksaktong pirma ng isang proseso na ginagamit para sa maagang pag-ulit at para sa mga hugis na hindi maaaring gupitin. Ang CNC machining ay bumubuo ng isang malawak, balanseng profile na may pinakamatibay na mga punto sa pagpapaubaya, hanay ng materyal at pagtatapos, na nagpapatunay sa papel nito bilang ruta na ginagawang isang kuwalipikadong bahagi ang isang konsepto. Ang pagtitiklop ng silikon na amag ay nasa pagitan ng dalawa, na nakikipagpalitan ng kaunting katumpakan para sa kakayahang makagawa ng dose-dosenang magkaparehong bahagi ng kosmetiko mula sa isang master. Higit sa lahat, ang tatlong polygon ay nagsasapawan sa halip na pugad, ibig sabihin walang iisang proseso ang nangingibabaw, at ang tamang sagot para sa karamihan ng mga tunay na programa ay isang pagkakasunod-sunod sa halip na isang pagpipilian. Ang praktikal na implikasyon ay ang isang tagapagtustos na nag-aalok lamang ng isa sa tatlong hugis na ito ay maaari lamang magsilbi sa isang yugto ng buhay ng isang produkto , habang ang isang pinagsamang platform ay maaaring magdala ng parehong bahagi mula sa modelo ng konsepto hanggang sa pilot batch nang hindi binabago ang mga vendor.
Silicone Mold Replication: Ang Tulay sa Pagitan ng Prototype at Production
Sa pagitan ng one-off na pag-print at hard steel tooling ay may isang puwang na nakakakuha ng maraming mga programa nang biglaan. Ang isang koponan ay nangangailangan ng limampu o isang daang bahagi para sa isang pagsubok sa larangan, isang pagsusumite ng sertipikasyon o isang paglulunsad ng kalakalan, ngunit ang dami ay hindi maaaring bigyang-katwiran ang isang amag ng produksyon at ang timeline ay hindi maaaring sumipsip ng tooling lead time. Ang replikasyon ng silicone mold, na tinatawag ding vacuum casting o urethane casting, ay tiyak na pinupuno ang puwang na iyon.
Ang daloy ng trabaho ay diretso. Ang isang master pattern ay ginawa, kadalasan sa pamamagitan ng high-resolution na pag-print ng resin o sa pamamagitan ng machining, at tinatapos sa eksaktong ibabaw na kailangan ng huling bahagi dahil matapat na kokopyahin ng silicone ang bawat detalye, kabilang ang mga depekto. Ang master ay sinuspinde sa isang frame at nakabalot sa likidong silicone, na pinagaling at pagkatapos ay pinutol sa isang maingat na binalak na linya ng paghihiwalay. Ang mga polyurethane resin na pinili upang gayahin ang ABS, polypropylene, goma, naylon na puno ng salamin o transparent na acrylic ay ibinubuhos sa ilalim ng vacuum sa lukab. Ang isang solong amag ay karaniwang nagbubunga sa pagitan ng 20 at 25 kalidad na mga kopya bago ang dimensional drift ay nangangailangan ng bagong tool , kaya ang isang daang piraso na order ay binalak sa paligid ng apat o limang molds na tumatakbo nang magkatulad.
Ang chart sa ibaba ay nag-plot ng mga average na oras ng produksyon sa bawat natapos na bahagi habang lumalaki ang laki ng batch, na siyang pinakamalinaw na paraan upang makita kung saan nagkakaroon ng lugar ang bawat ruta.
Limang obserbasyon ang sumusunod mula sa mga kurba na ito. Sa isang batch ng isa, ang silicone molding ay ang pinakamaliit na ruta dahil ang buong pagsusumikap sa paggawa ng amag ay sinisingil sa iisang piraso, kaya naman walang nag-cast ng one-off. Sa pamamagitan ng sampung piraso ang silicone curve ay kapansin-pansing bumagsak at malapit na sa dalawa, na nagpapakita kung gaano kabilis gumagana ang mold amortization sa pabor ng isang mamimili. Higit pa sa limampung piraso ang lahat ng tatlong kurba ay patagin, ibig sabihin, ang incremental na volume ay hindi na nagbabago nang malaki sa bawat bahagi na pagsusumikap at ang desisyon ay lumipat sa materyal na mga katangian at pagpapaubaya sa halip. Ang 3D printing curve ay ang pinaka-flat sa buong hanay, na siyang tahimik na kalamangan: ito ay predictable sa anumang dami, na walang tooling hakbang upang magplano sa paligid. Ang CNC curve ay patuloy na bumababa nang dahan-dahan lampas sa dalawang daang piraso dahil ang programming at fixturing ay isang beses na pagsisikap na kumalat sa isang lumalagong run, kaya naman Ang pasadyang mga serbisyo sa pagma-machine ng cnc ay kadalasang nagiging pinakamabisang ruta sa eksaktong dami kung saan huminto sa pag-scale ang mga pamamaraan ng prototyping. .
Ibabaw Treatment: Ang Hakbang na Tinutukoy ang Inaakala na Kalidad
Ang isang dimensional na perpektong bahagi na may hindi pantay na pagtatapos ay hahatulan ng isang pagkabigo ng lahat na walang hawak na caliper. Ang pang-ibabaw na paggamot ay samakatuwid ay hindi pampaganda; ito ang yugto kung saan nakikita ang gawaing pang-inhinyero, at dapat itong tukuyin nang may kaparehong higpit bilang isang callout ng pagpaparaya.
Ang mga pangunahing paggamot na available sa isang one-stop na platform, at kung para saan ang bawat isa, ay nakalagay sa ibaba.
- Sanding at polishing, na nag-aalis ng mga linya ng layer mula sa mga naka-print na bahagi at naghahanda ng anumang ibabaw para sa pintura o kalupkop.
- Bead at sand blasting, na gumagawa ng pare-parehong matte na texture na nagtatago ng maliliit na marka ng tool at nagbibigay sa mga coatings ng mechanical key.
- Mag-spray ng painting sa gloss, satin, matte, soft-touch at textured system, na itinugma sa isang ibinigay na reference ng kulay sa halip na sa isang verbal na paglalarawan.
- Anodising para sa aluminyo, na nagdaragdag ng kontroladong oxide layer para sa corrosion resistance at kulay nang walang makabuluhang pagbabago sa dimensyon.
- Powder coating para sa mga bahagi ng bakal at aluminyo na nangangailangan ng makapal, lumalaban sa epekto na pelikula.
- Electroplating at vacuum metallising para sa reflective at decorative surface sa parehong metal at plastic na substrate.
- Silk screen printing, pad printing at laser marking para sa mga logo, alamat at traceability code.
Dalawang disiplina ang naghihiwalay sa mahusay na pagtatapos mula sa katamtamang pagtatapos. Ang una ay masking: ang mga thread, bearing bores, sealing face at electrical contact area ay dapat protektahan upang hindi maubos ng film build ang tolerance na pinaghirapan ng machinist. Ang isang tipikal na sistema ng pintura ay nagdaragdag ng 30 hanggang 60 microns bawat ibabaw, na sapat na upang gawing interference fit ang komportableng sliding fit. kung ito ay inilapat sa isang unmasked bore. Ang pangalawa ay ang kontrol ng kulay sa ilalim ng standardized na pag-iilaw, dahil ang isang kulay na inaprubahan sa ilalim ng mga fluorescent ng workshop ay hindi tutugma sa ilalim ng ilaw ng showroom, at ang muling paggawa sa yugtong iyon ay masakit para sa lahat.
Ano ang Talagang Dumarating sa Isang One-Stop Platform
Ang pag-unawa sa karaniwang halo ng mga proyektong pinangangasiwaan ng isang naitatag na supplier ay nakakatulong sa isang mamimili na husgahan kung ang kanilang sariling pangangailangan ay karaniwan o pambihira para sa tindahang iyon. Ang pamamahagi sa ibaba ay nagpapakita ng isang kinatawan na pattern ng papasok na trabaho sa mga pang-industriyang customer.
Ang pamamahagi na ito ay nagdadala ng ilang mga aral para sa mga mamimili. Ang functional prototyping ay nananatiling pinakamalaking solong kategorya, na nagpapatunay na ang karamihan sa mga bahagi na umaalis sa isang modernong platform ay nilayon na masuri sa halip na tingnan lamang, at samakatuwid ay dapat na binuo mula sa mga materyales na may makabuluhang mekanikal na data. Ang mababang-volume na mga end-use na bahagi ay bumubuo sa pangalawang pinakamalaking bloke, at ang kanilang paglaki ay ang pinakamalinaw na katibayan na ang mga additive at bridge na proseso ay lumipat sa labas ng modelong tindahan at tungo sa tunay na produksyon. Ang mga modelo ng pagpapatunay ng disenyo ay isinasaalang-alang pa rin ang humigit-kumulang isang ikalimang bahagi ng paggamit, na nagpapakita kung gaano kalaki ang halaga ng mga koponan na patuloy na inilalagay sa paghawak ng isang pisikal na bagay sa panahon ng isang pagsusuri. Ang mga tooling at mold master ay isang mas maliit ngunit teknikal na hinihingi na bahagi, dahil ang mga master pattern ay dapat tapusin sa pamantayan ng huling bahagi bago magsimula ang pagtitiklop. Ang aftermarket at mga ekstrang bahagi ay kumakatawan sa pinakamabilis na lumalagong segment sa maraming sektor, dahil inaalis ng digital na imbentaryo ang pangangailangang mag-imbak ng mga bahaging mabagal na gumagalaw, at ang isang supplier na nagpapanatili ng mga validated na file ng proseso ay maaaring magparami ng isang hindi na ipinagpatuloy na bahagi taon pagkatapos ng orihinal na pagtakbo .
Paano Suriin ang isang China 3D Printing Services Factory Bago Ka Mag-commit
Ang pagpili sa mga 3d printing service provider at machining supplier ay isang structured exercise, hindi isang instinctive. Ang pagkakasunud-sunod sa ibaba ay sumasalamin sa pagkakasunud-sunod kung saan ang mga tanong ay talagang mahalaga, at ito ay nagkakahalaga ng paglutas nito bago ang unang pagkakasunud-sunod sa halip na pagkatapos ng unang problema.
- Kumpirmahin ang lawak ng proseso. Itanong kung ang resin, nylon, metal, machining, casting at finishing ay ginagawa sa loob ng bahay o subcontracted, at hilingin ang proseso ng pagsagot ayon sa proseso.
- Humiling ng pagsusuri sa disenyo para sa pagmamanupaktura sa iyong aktwal na file. Ang kalidad ng feedback, hindi ang bilis nito, ay nagpapakita ng lalim ng engineering.
- Magtatag ng pagsasanay sa inspeksyon. Itanong kung ano ang sinusukat, kung anong kagamitan, sa anong dalas, at anong ulat ang kasama sa pagpapadala.
- Linawin ang kakayahang masubaybayan ng materyal. Dapat pangalanan ng mga sertipiko ang partikular na lote na ginamit para sa iyong mga bahagi, hindi ang grado sa pangkalahatan.
- Subukan ang komunikasyon sa isang teknikal na tanong na walang simpleng sagot, at obserbahan kung nakatanggap ka ng tugon ng isang engineer o isang tugon sa pagbebenta.
- I-verify ang pangangasiwa sa intelektwal na ari-arian, kabilang ang mga tuntunin sa pagiging kumpidensyal, kasanayan sa pag-iimbak ng file at kung ang iyong geometry ay ginamit bilang sample ng pagpapakita.
- Magpatakbo ng isang bayad na pilot sa isang tunay na bahagi bago maglipat ng isang programa, at suriin ang piloto sa dokumentasyon pati na rin sa mga bahagi mismo.
Dalawang palatandaan ng babala ang nararapat na partikular na atensyon. Ang isang supplier na tumatanggap ng bawat pangangailangan nang walang tanong tungkol sa tolerance intent, datum selection o functional surface ay malamang na hindi nagbukas ng file. At ang isang supplier na sumipi ng kaparehong lead time para sa resin, nylon, metal at machined stainless parts ay sumipi mula sa isang template sa halip na mula sa kapasidad. Ang pinaka-maaasahang tagahula ng isang matagumpay na pangmatagalang relasyon ay ang kalidad ng mga tanong bago gawin ang unang bahagi.
Ang Daloy ng Disenyo-sa-Produkto sa Isang Platform
Ang halaga ng pinagsama-samang smart manufacturing platform ay pinakamadaling makita kapag ang buong ruta ay iginuhit bilang isang tuluy-tuloy na chain sa halip na bilang isang serye ng mga purchase order. Ang diagram sa ibaba ay nagmamapa ng pitong yugto na dinadaanan ng karaniwang bahagi mula sa unang pag-uusap hanggang sa naka-pack na kargamento.
Ang bawat yugto sa chain na ito ay umiiral upang protektahan ang isa pagkatapos nito. Ang paggamit ng disenyo at pagsusuri sa paggawa ay nakakakuha ng mga problema sa geometry habang ang mga ito ay mura pa upang ayusin sa CAD, at dito napipigilan ang karamihan sa mga maiiwasang pagkaantala. Inaayos ng pagpaplano ng digital na proseso ang mga setup, fixture at toolpath bago maubos ang anumang materyal, upang ang shop floor ay magsagawa ng plano sa halip na mag-improvise. Ang pagpili ng materyal at ruta ay ang punto ng desisyon kung saan ang mga naunang chart ng paghahambing ay aktwal na inilapat sa isang partikular na bahagi. Ang bloke ng pagmamanupaktura ay sadyang iginuhit bilang isang yunit, dahil ang pag-print at pag-machining ay madalas na inilalapat sa parehong bahagi sa halip na mga alternatibo. Ipinapakita sa ibabang hilera ang finishing chain, kung saan pinaparami ng silicone replication ang isang validated na bahagi sa isang batch, ang pang-ibabaw na paggamot ay nagbibigay dito ng pangwakas na pagkakakilanlan nito, at isinasara ng inspeksyon ang loop sa pamamagitan ng paghahambing ng pisikal na resulta laban sa orihinal na layunin, upang walang nagpapadala nang walang ebidensya na tumutugma ito sa modelong pinanggalingan nito .
Tungkol sa Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Ang Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. ay isang pioneer sa industrial innovation at manufacturing. Ginagawa ng aming team ng ekspertong disenyo ang mga ideya ng kliyente sa praktikal, aesthetic na disenyo ng produkto. Nag-aalok kami ng 3D printing sa resin, nylon, metal, at iba pang materyales, at may advanced na machining. Nagbibigay-daan ang silicone mold replication para sa mura, high-precision na small-batch na produksyon. Pinapaganda ng mga surface treatment tulad ng pagpipinta ang hitsura ng produkto. Sa aming one-stop na serbisyo, maaaring tapusin ng mga kliyente ang proseso ng disenyo-sa-produkto sa isang platform, makatipid ng oras at gastos. Layunin naming maging isang maaasahang pangmatagalang kasosyo para sa pag-unlad ng industriya.
Sa pagsasagawa, ang istrakturang iyon ay nangangahulugan na ang isang kliyente ay maaaring dumating na may sketch, isang functional na kinakailangan o isang legacy na bahagi na wala nang mga guhit, at umalis na may na-inspeksyon, tapos na mga bahagi nang hindi namamahala ng pangalawang supplier. Isinasalin ng team ng disenyo ang layunin sa manufacturable geometry, ang mga additive at machining department ang gumagawa nito, ang replication line ay nagpaparami nito kapag kailangan ang isang batch, at ang departamento ng pagtatapos ay naghahatid nito sa kondisyong inaasahan ng end market. Ang bawat yugto ay nagbabahagi ng parehong numero ng bahagi, parehong talaan ng pagpapaubaya at parehong punto ng pakikipag-ugnay.
Mga Aplikasyon sa Industriya at Kung Saan Nababagay ang Bawat Ruta
Automotive at kadaliang mapakilos
Ang mga development program ay umaasa sa naka-print na interior trim para sa fit studies, nylon ducts at brackets para sa underhood packaging trials, at machined aluminum housings para sa powertrain at mga battery test rig. Gumagamit ng parehong kumbinasyon ang mga motorsport at mga dalubhasang tagabuo ng sasakyan para sa tunay na mababang dami ng mga end-use na bahagi, kung saan hindi kailanman mabibigyang katwiran ang hard tooling.
Mga kagamitang medikal at kagamitan sa laboratoryo
Ang mga instrument housing, surgical guides, handpiece body at fluid manifold ay nakikinabang mula sa kumbinasyon ng kumplikadong printed geometry at machined sealing surface. Ang mga serbisyo ng stainless steel cnc machining ay madalas na tinutukoy dito para sa mga bahagi na dapat na paulit-ulit na isterilisado, at ang traceable na dokumentasyon ng materyal ay hindi mapag-usapan.
Consumer electronics at appliances
Mga modelo ng hitsura na binuo mula sa mga resin master at pininturahan sa isang color standard na mga review ng disenyo ng drive, habang ang mga cast urethane batch ay nagbibigay ng mga pilot build at mga sample ng certification. Ang mga machined aluminum mid-frame at heat spreader ay lumalabas sa parehong mga programa, kaya naman ang isang komersyal na serbisyo sa pag-print ng 3d na mga makina ay higit na kapaki-pakinabang kaysa sa isa na hindi.
Industrial automation at robotics
Ang end-of-arm tooling, custom grippers, sensor mounts at guarding ay mga klasikong kandidato para sa isang cnc machining prototype service na sinusuportahan ng additive capability. Ang mga kinakailangan ay nagbabago habang ang isang linya ng produksyon ay kinomisyon, kaya ang kakayahang baguhin ang isang fixture at matanggap ang bagong bersyon sa loob ng mga araw ay nagkakahalaga ng higit pa sa isang marginal na pagpapabuti sa anumang solong proseso.
Paghahanda ng mga File at Mga Detalye na Nagbabalik ng Magandang Bahagi
Magagawa lamang ng mga supplier kung ano ang kanilang natatanggap, at ang nakakagulat na bahagi ng mga hindi pagkakaunawaan sa kalidad ay nagmumula sa hindi kumpletong impormasyon sa halip na sa pagkakamali sa pagmamanupaktura. Ang pagpapadala ng parametric na file tulad ng STEP sa tabi ng anumang mesh export ay nagbibigay-daan sa supplier na muling buuin ang mga toolpath nang tumpak, dahil itinatapon ng mesh ang mathematical na kahulugan ng isang curved surface at pinipilit ang machinist na tantiyahin ito.
Ang mga pagpapaubaya ay dapat ilapat nang pili. Ang pagmamarka sa bawat dimensyon bilang kritikal ay walang sinasabi sa supplier at pinipilit silang tratuhin ang pinakamaluwag na feature na may parehong pangangalaga bilang pinakamahigpit. Ang pagkilala sa tatlo hanggang limang feature na tunay na kumokontrol sa function ay nagbibigay-daan sa buong plano ng proseso na maisaayos sa paligid ng pagprotekta sa kanila. Ang pagpili ng datum ay nararapat sa parehong pag-iisip: dapat ipakita ng scheme ng datum kung paano matatagpuan ang bahagi sa pagpupulong nito, upang ang ulat ng inspeksyon ay sumasagot sa tanong na talagang pinapahalagahan ng disenyo.
Panghuli, sabihin ang nilalayon na paggamit. Ang isang supplier na nakakaalam ng isang bracket ay makakakita ng vibration sa mataas na temperatura ay mag-iiba sa pagpili ng materyal kaysa sa isa na nag-aakala na ito ay isang display model. Ang nag-iisang pangungusap ng konteksto ay madalas na pumipigil sa isang buong loop ng pag-ulit, at wala itong gastos para isama sa unang mensahe.
Mga Madalas Itanong
Q1: Paano ako magpapasya sa pagitan ng 3D printing services at CNC machining para sa isang bagong bahagi?
Magsimula sa pagpaparaya at geometry. Kung ang bahagi ay naglalaman ng mga panloob na channel, sala-sala o mga organikong hugis na hindi maabot ng isang cutting tool, ang additive manufacturing ay ang natural na ruta. Kung ang bahagi ay nangangailangan ng mga tampok na hawak sa ±0.05 mm o mas mahigpit, nangangailangan ng isang partikular na sertipikadong haluang metal, o nangangailangan ng pinong machined surface finish, machining ang sagot. Maraming mga tunay na bahagi ang nangangailangan ng pareho, na may maramihang hugis na naka-print at ang mga kritikal na mukha ay na-machine pagkatapos, at ang isang supplier na nagpapatakbo ng parehong mga kakayahan ay maaaring magplano ng pagkakasunud-sunod na iyon sa isang dokumento ng proseso sa halip na sa dalawang purchase order.
Q2: Anong mga format at impormasyon ng file ang dapat kong ipadala kasama ng isang kahilingan?
Magpadala ng STEP o IGES file bilang geometric master, kasama ang isang 2D na drawing na nagpapakita ng mga kritikal na dimensyon, datum, mga kinakailangan sa surface finish at materyal na detalye. Isama ang dami, ang nilalayong aplikasyon at anumang konteksto ng regulasyon. Kung mahalaga ang kulay o texture, magbigay ng pisikal na sanggunian o isang kinikilalang code ng kulay sa halip na isang paglalarawan sa mga salita. Kung ang isang mesh na format gaya ng STL ay ginagamit para sa isang puro additive na trabaho, kumpirmahin ang resolution ng pag-export, dahil ang isang coarse mesh ay magpapakita ng nakikitang faceting sa mga curved surface.
Q3: Maaari bang gamitin ang mga naka-print na bahagi bilang mga tunay na bahagi ng produksyon, o bilang mga prototype lamang?
Maaari silang maging tunay na mga bahagi ng produksyon kapag ang materyal at proseso ay sadyang pinili. Ang mga bahagi ng naylon powder-bed, partikular na ang mga punong grado, ay nagsisilbing end-use bracket, housings, ducts at fixtures sa maraming industriya. Ang mga metal na naka-print na bahagi ay ginagamit sa produksyon kung saan ang geometry ay hindi maaaring gawin sa anumang iba pang paraan, sa kondisyon na ang mga ito ay tama ang stress relieve at matapos machined sa functional surfaces. Ang mga praktikal na limitasyon ay ang surface finish, matamo na tolerance nang walang pangalawang machining, at pangmatagalang pag-uugali sa ilalim ng ultraviolet exposure o matagal na init, na lahat ay dapat kumpirmahin laban sa partikular na datasheet ng materyal.
Q4: Ilang bahagi ang maaaring gawin ng isang silicone mold bago bumaba ang kalidad?
Ang isang tipikal na amag ay nagbubunga ng humigit-kumulang 20 hanggang 25 na katanggap-tanggap na mga kopya, bagaman ang eksaktong bilang ay nakasalalay sa bahaging geometry, mga undercut at ang ginamit na casting resin. Ang mga agresibong undercut at matutulis na panloob na sulok ay mas mabilis na nagsusuot ng silicone. Para sa mas malalaking pangangailangan, maraming magkakaparehong amag ang ginawa mula sa parehong master at tumatakbo nang magkatulad, na nagpapanatili ng pagkakapare-pareho sa buong batch at nagpapaikli sa pangkalahatang iskedyul. Dahil ang bawat amag ay kinuha mula sa isang master, ang dimensional na kasunduan sa pagitan ng mga amag ay karaniwang napakalapit.
Q5: Anong mga pagpapaubaya ang tunay na makakamit sa machined aluminum at stainless steel parts?
Ang nakagawiang 3-axis na trabaho ay mayroong ±0.02 mm sa mga mahusay na suportadong feature, at ang sabay-sabay na 5-axis na trabaho ay mayroong ±0.01 mm sa mga bahaging idinisenyo para sa single-setup na machining. Ang pagkamit ng mga figure na iyon ay depende sa kapal ng pader, haba ng bahagi, diskarte sa pag-clamping at thermal stability sa panahon ng hiwa. Ang mahahabang manipis na mga tampok at malalim na bulsa ay palaging magiging mas maluwag kaysa sa mga compact solid. Ang pinaka-produktibong diskarte ay ang tukuyin ang mga mahigpit na pagpapaubaya lamang kung saan kinakailangan ang mga ito ng pag-andar at talakayin ang mga partikular na tampok sa supplier bago maayos ang plano ng proseso.
Q6: Paano pinangangasiwaan ang pagiging kumpidensyal para sa mga pinagmamay-ariang disenyo?
Ang isang kasunduan sa pagiging kumpidensyal ay dapat isagawa bago mailipat ang mga file, at dapat nitong saklawin ang pag-iimbak ng file, panloob na pag-access, pagsisiwalat ng subcontractor at ang pagtatapon ng mga master, fixture at natitirang materyal pagkatapos magsara ang isang proyekto. Magtanong nang partikular kung ang iyong geometry ay maaaring lumitaw sa mga sample ng marketing o mga pagpapakita ng kakayahan, at itala ang sagot sa nakasulat. Ang isang supplier na nakasanayan nang magtrabaho kasama ang mga programa sa pagpapaunlad ay magkakaroon na ng tinukoy na proseso para dito at magagawa niyang ilarawan ito nang walang pag-aalinlangan.
-
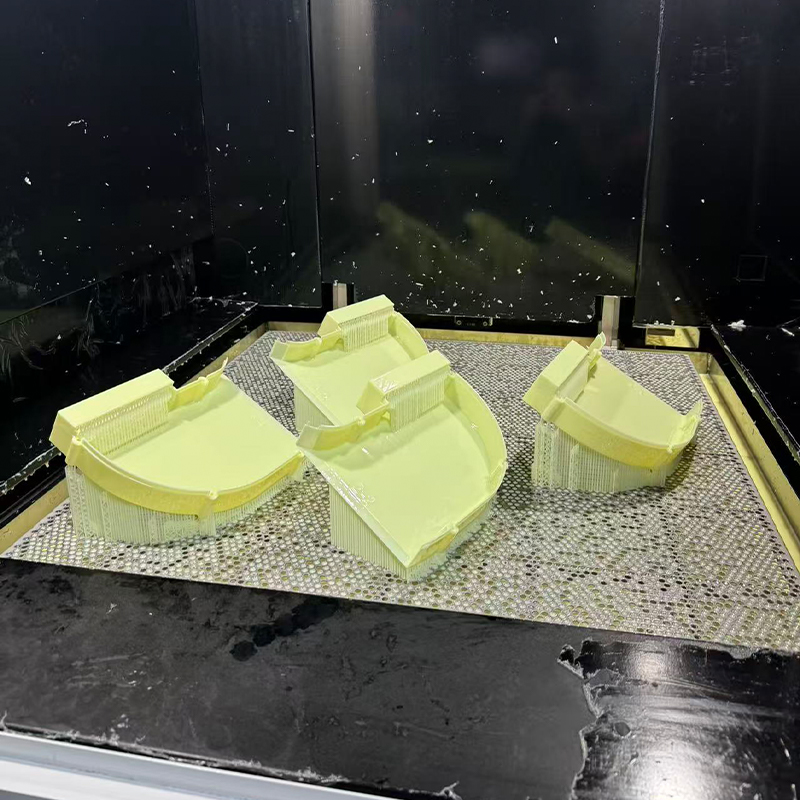 Dilaw na ABS-Like Resin 3D Printing Service
-
 Decal at Silk Screen Printing
-
 PAHT+CF High-Temp Nylon Carbon Fiber Reinforced Material 3D Printing Service
-
 PPS+CF Carbon Fiber Reinforced Material 3D Printing Service
-
 HT-PLA High-Temperature PLA Material 3D Printing Service
-
 Standard FDM Materials 3D Printing Service (PLA, PETG, ABS)
Impormasyon sa Pakikipag-ugnayan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section ng Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang Province, China
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
