- Mga Serbisyo sa Pag-print ng 3D

- Mga Serbisyo sa CNC Machining

- Mga Serbisyo sa Vacuum Casting

- Mga Serbisyo sa Pagtatapos sa Ibabaw

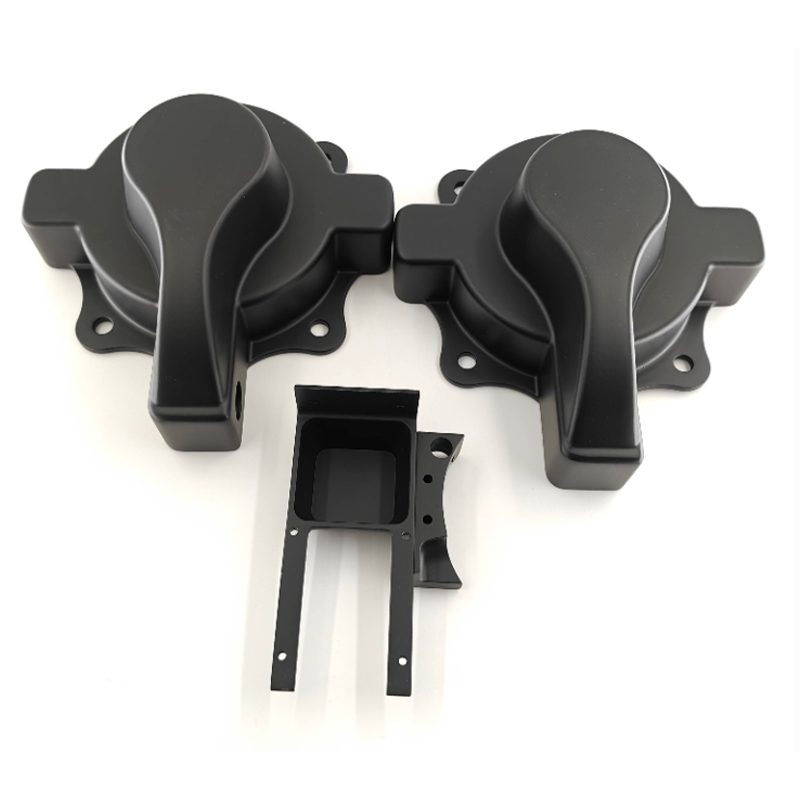
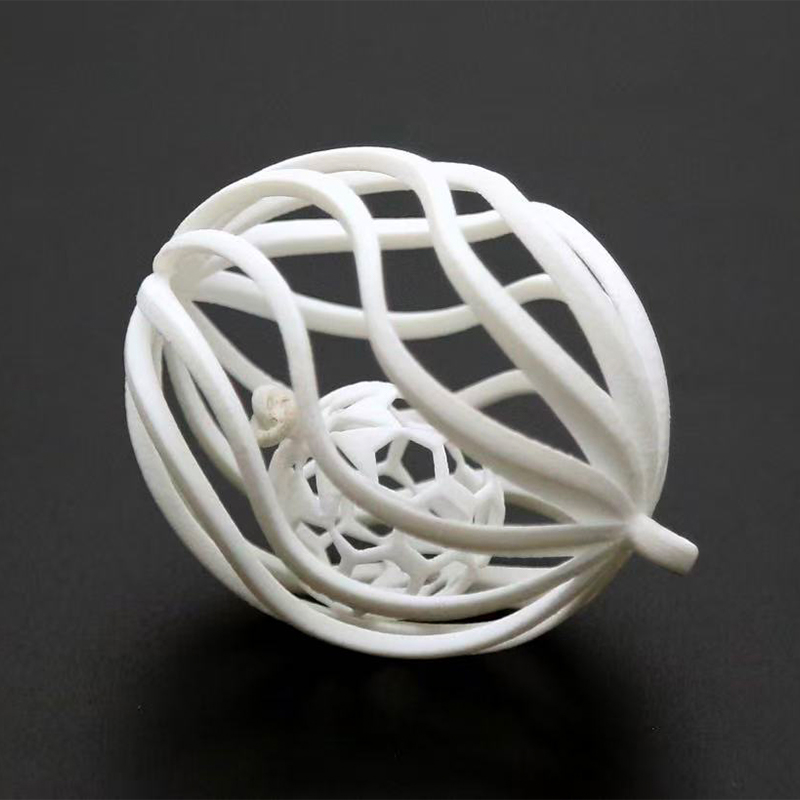
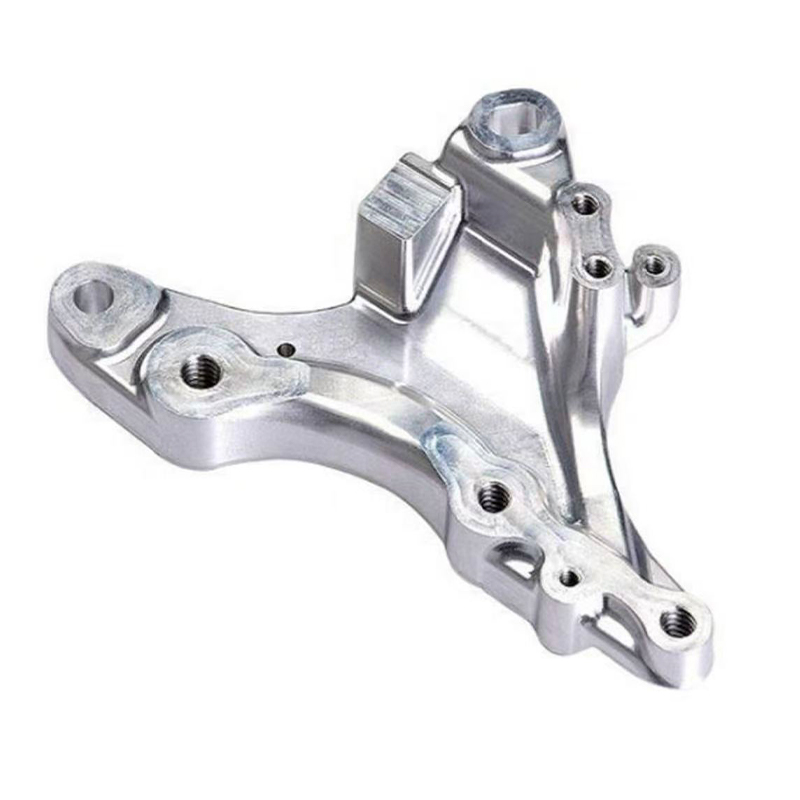
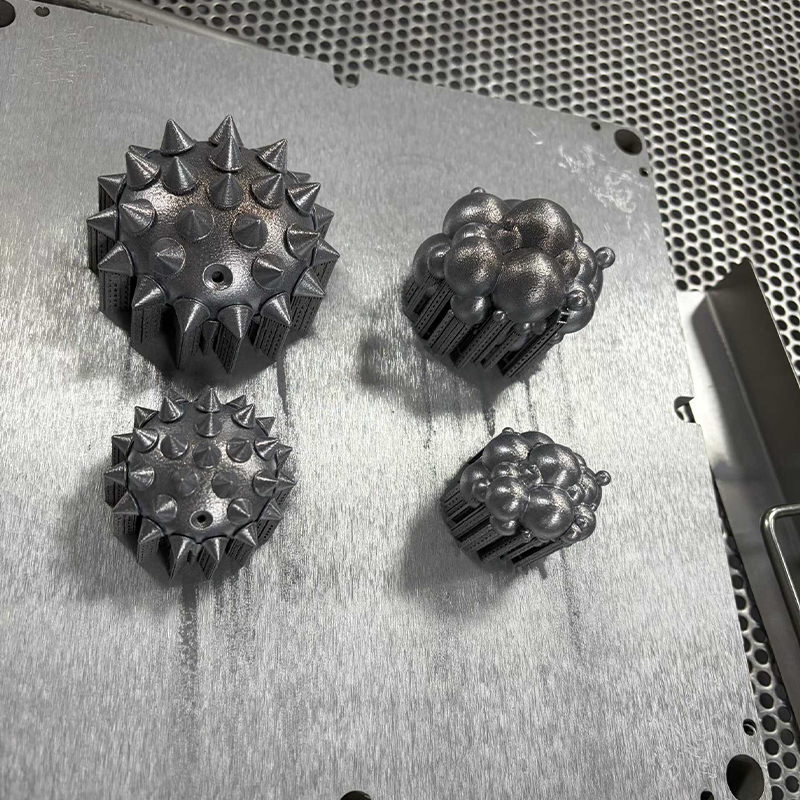
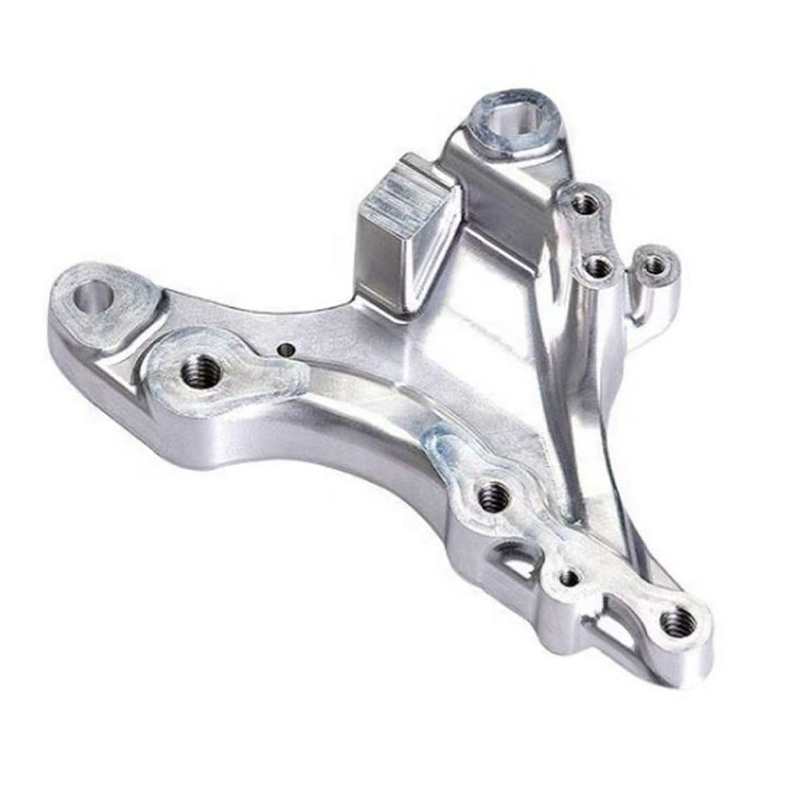
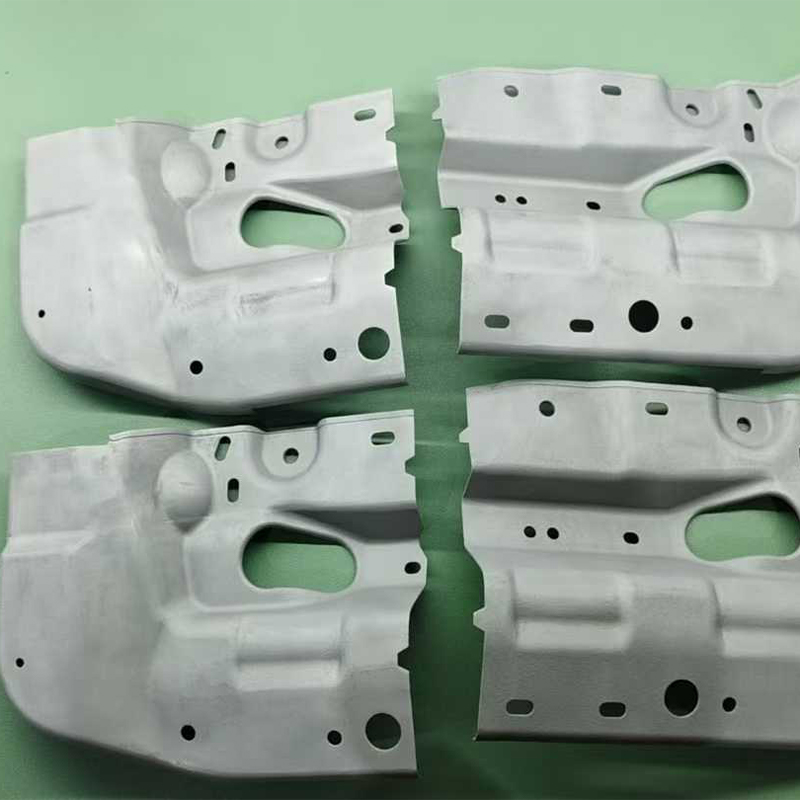
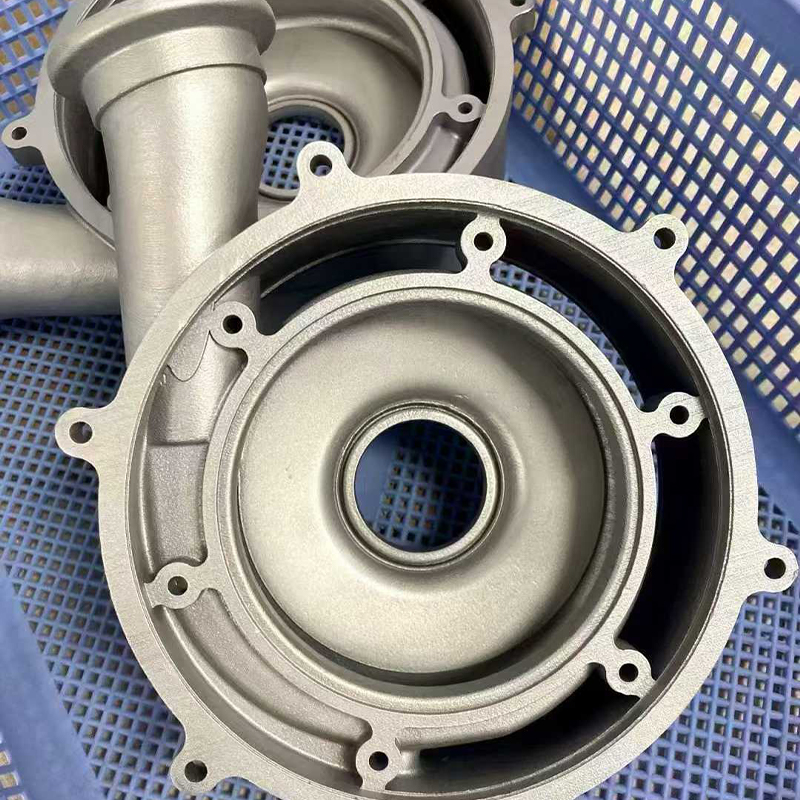
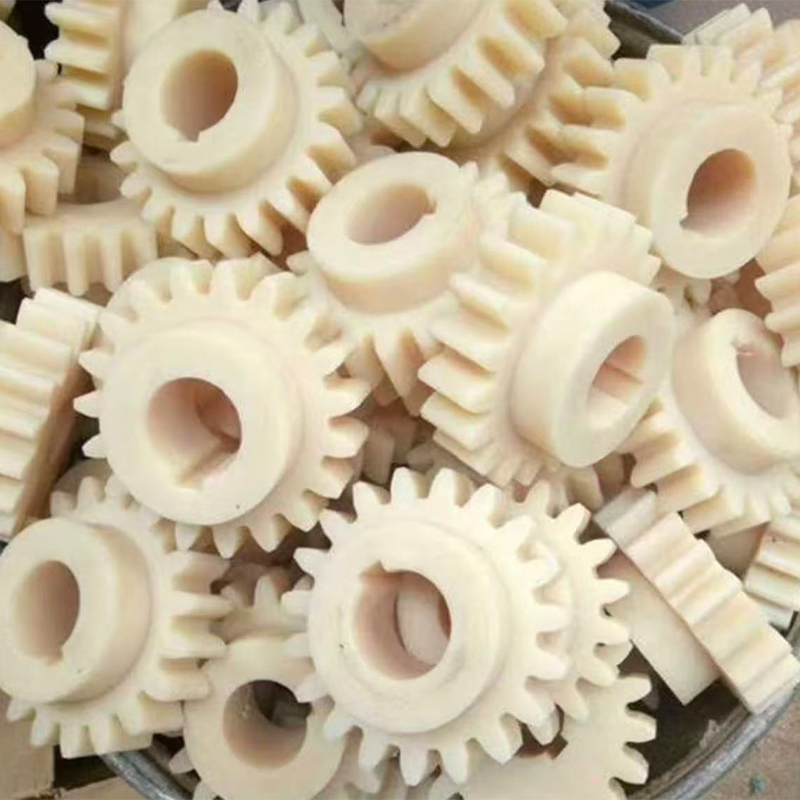
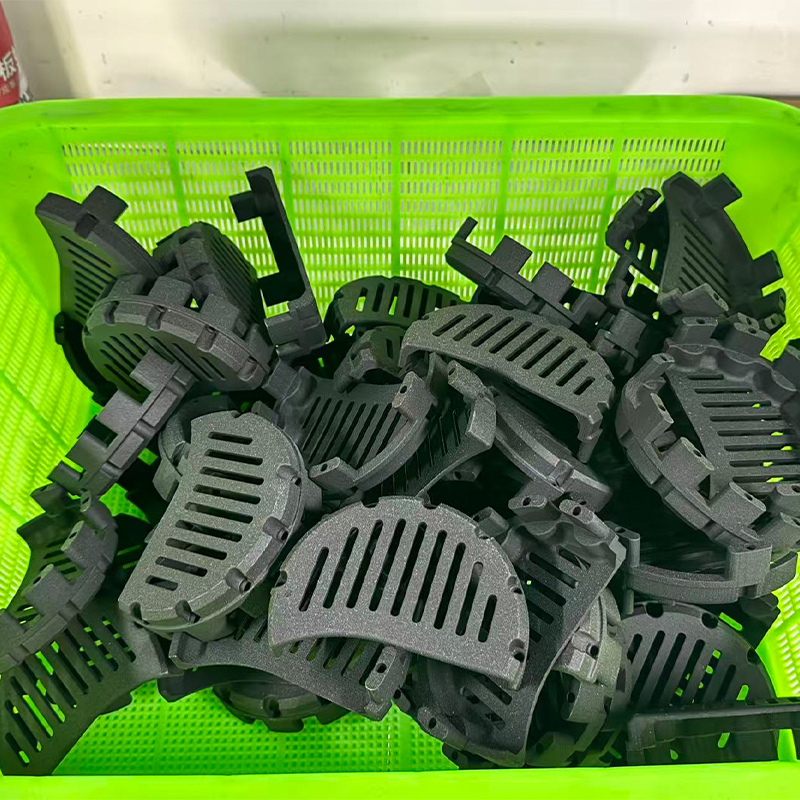
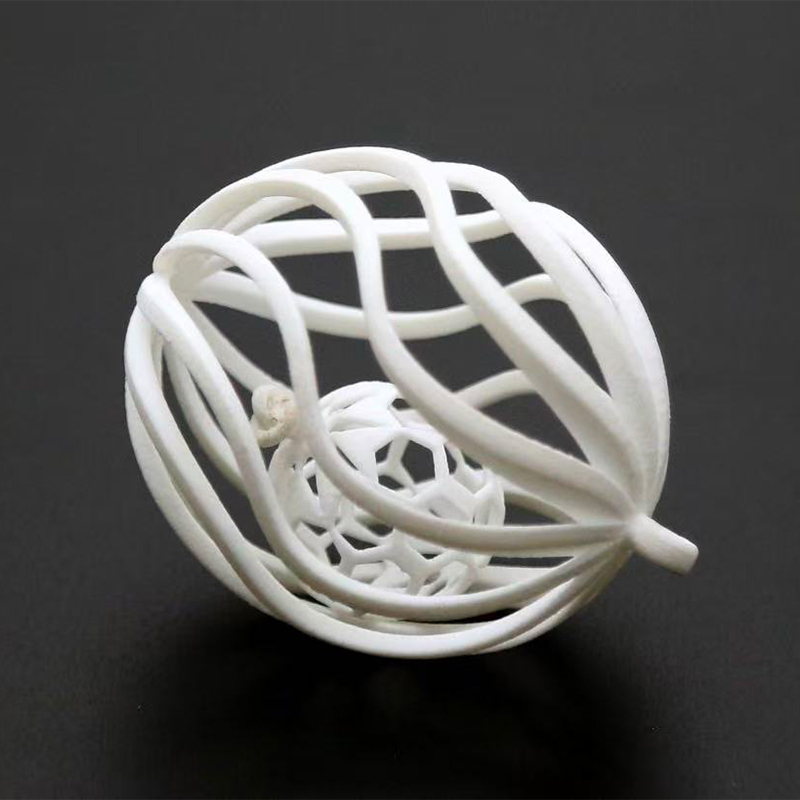
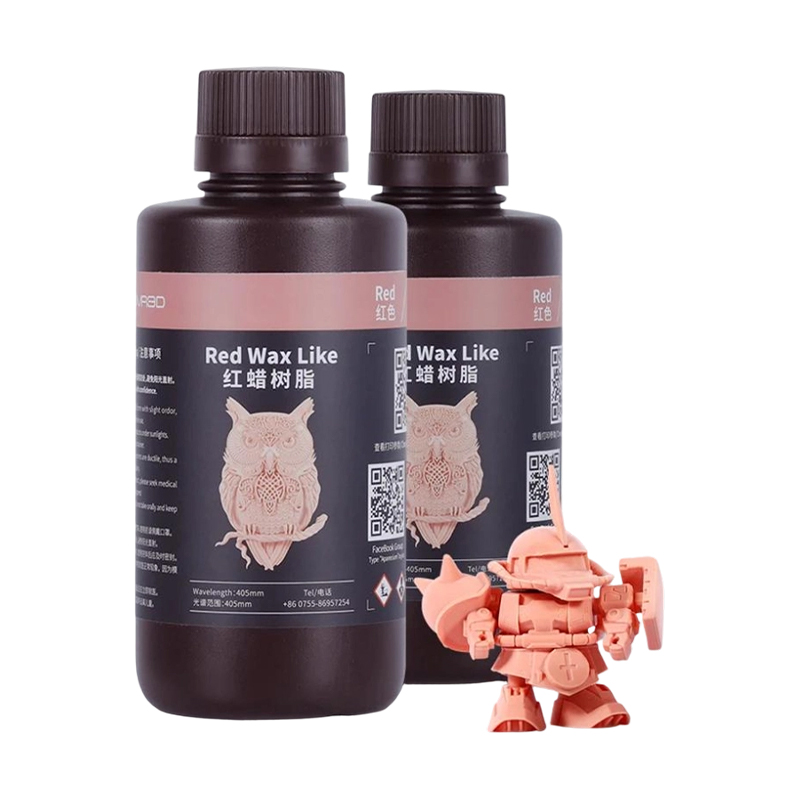
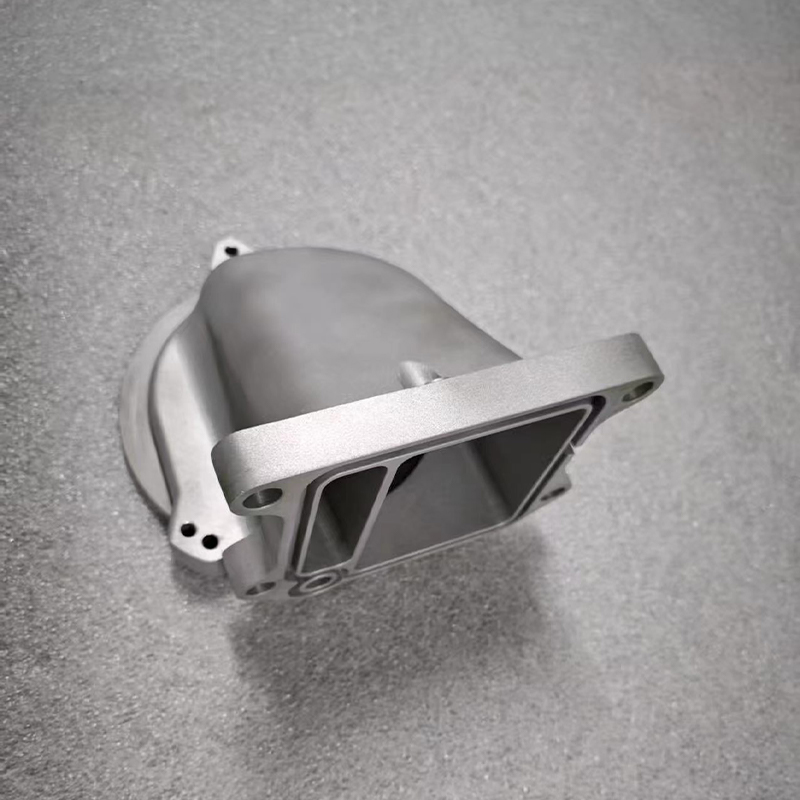
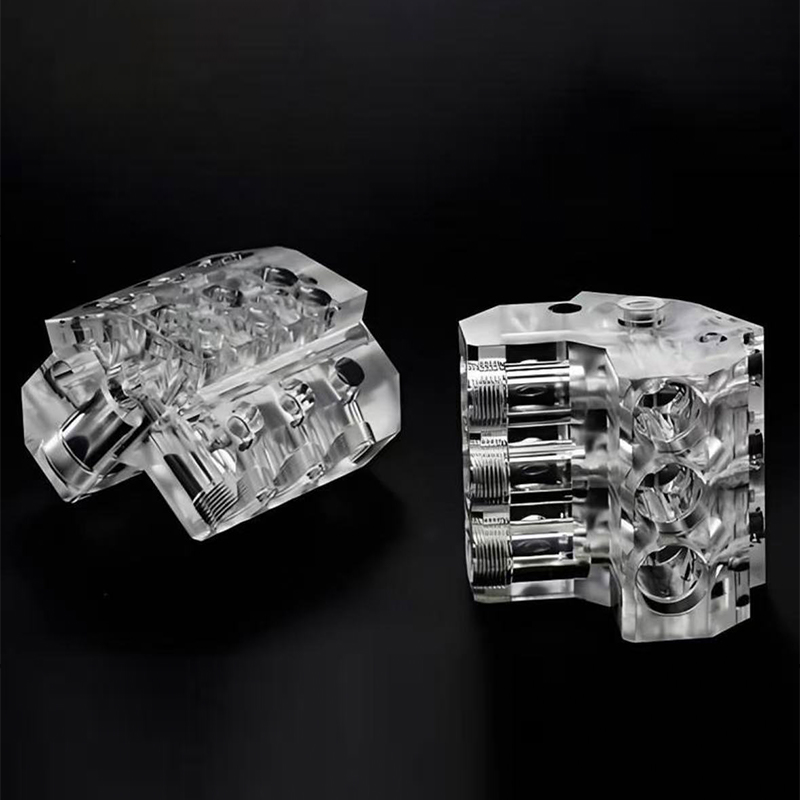
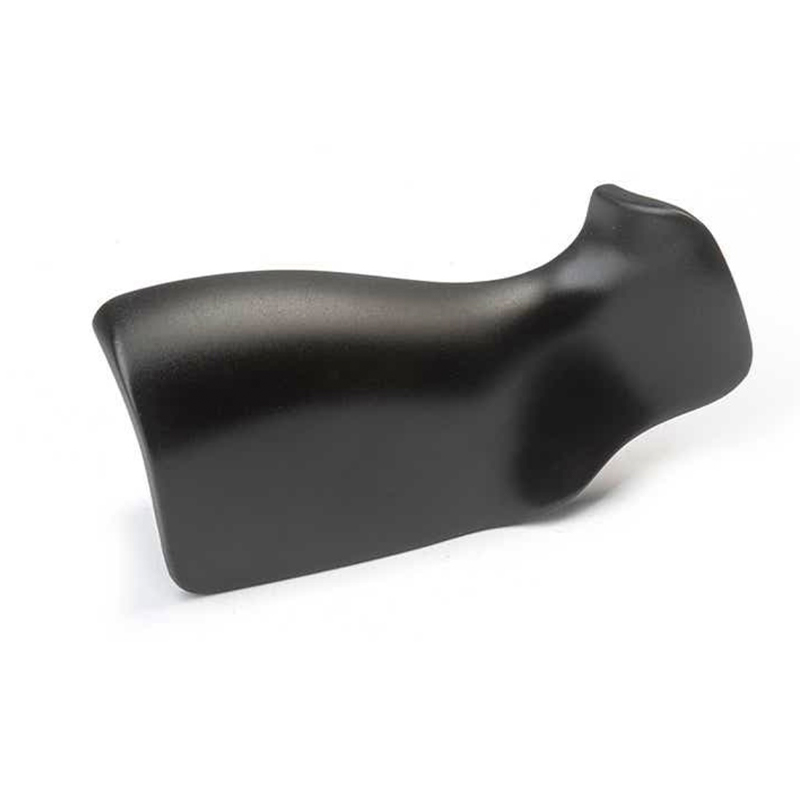
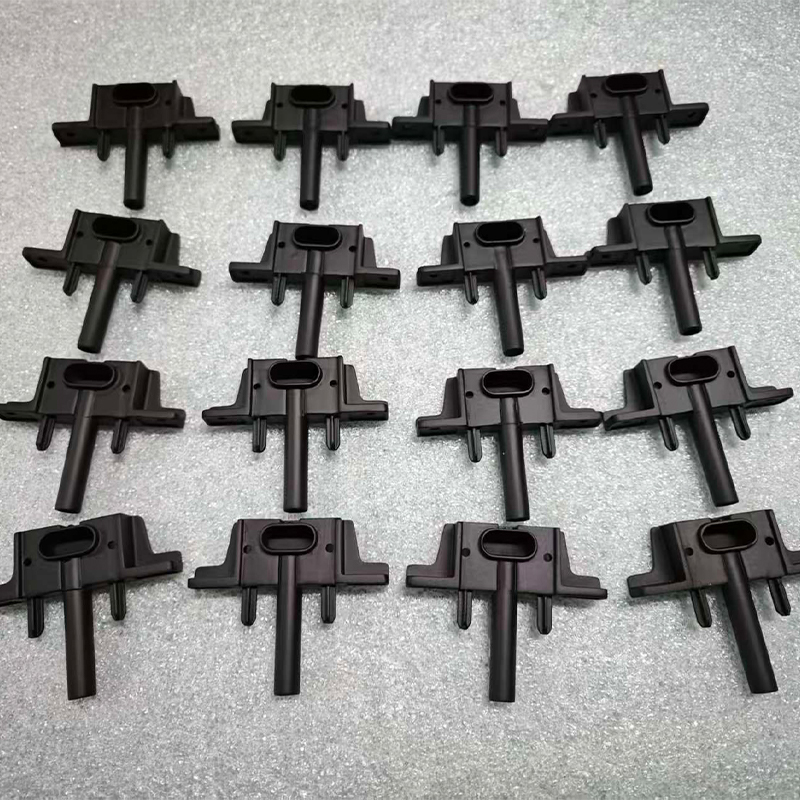
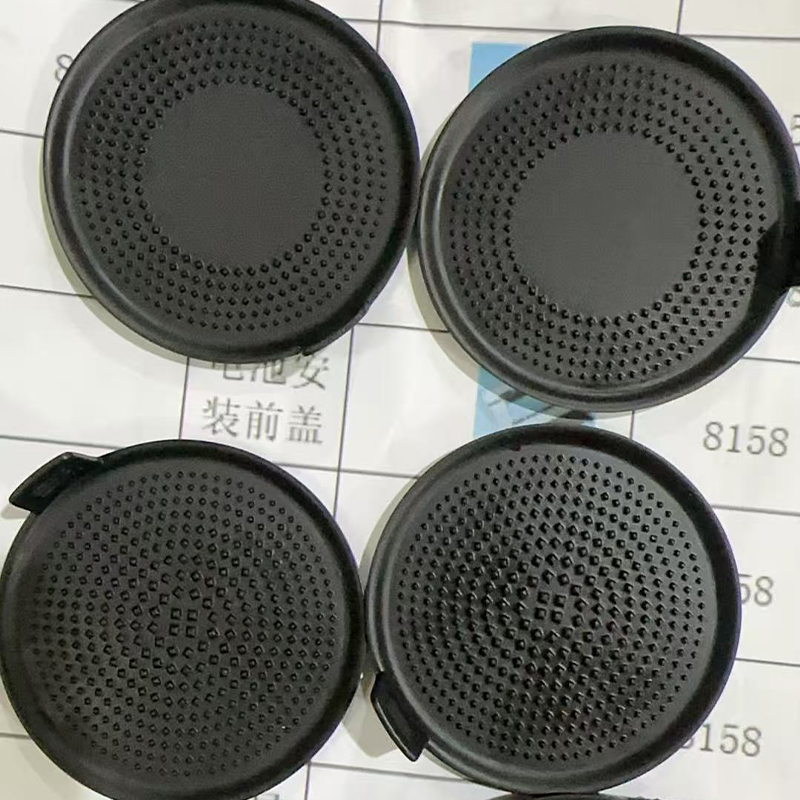
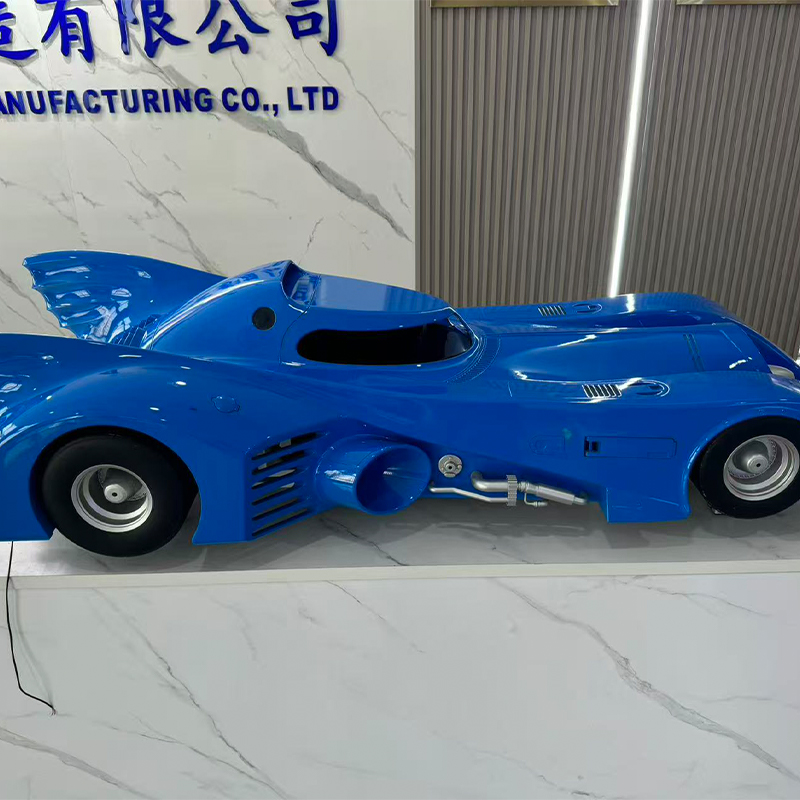
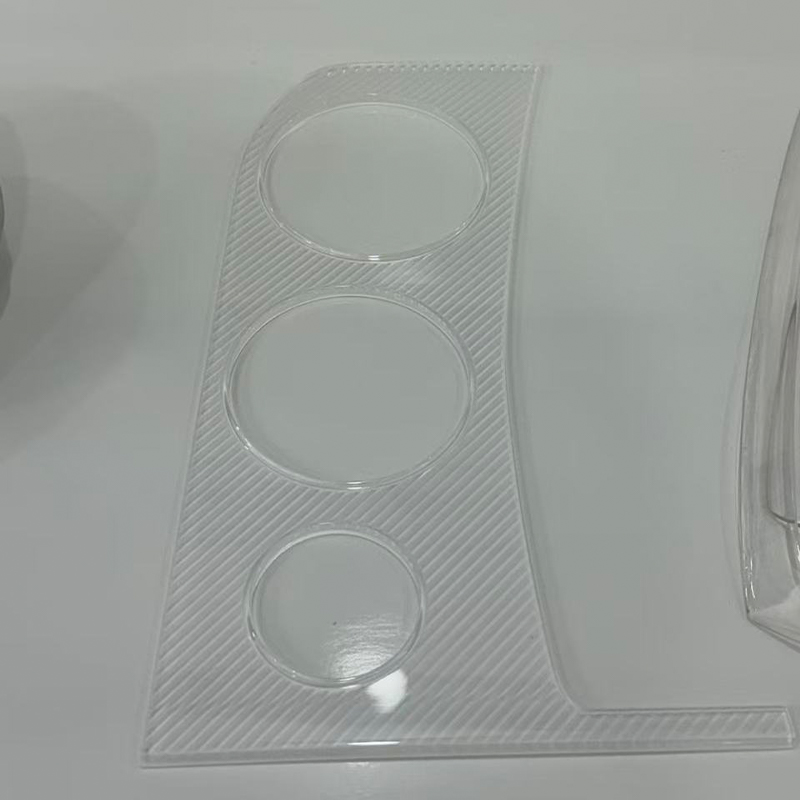
China SLA, DLP, SLS at SLM 3D Printing at Vacuum Casting Factory
Ang Direktang Sagot: Pagtutugma ng Teknolohiya sa Pag-print sa Kinakailangang Bahagi
Kung inihahambing mo ang SLA, DLP, SLS at SLM bago mag-order sa isang China SLA Resin 3D Printing Service Factory o isang SLS Nylon 3D Printing Factory sa China, ang desisyon ay magiging tatlong tanong sa ganitong pagkakasunud-sunod: anong surface finish ang kailangan ng bahagi upang iwanan ang makina, anong mekanikal na load ang dadalhin nito, at ilang piraso ang kailangan ngayong buwan kumpara sa taong ito. SLA at ang mga proseso ng DLP resin ay nanalo sa surface smoothness at dimensional fidelity, ang SLS naylon ay nanalo sa functional durability nang walang support structures, at ang SLM metal ay nanalo sa mga parts na dapat makaligtas sa totoong mekanikal at thermal load. . Ang vacuum casting ay nasa tabi ng tatlo bilang tulay sa mga batch ng dalawampu't dalawang daang piraso kapag na-validate na ang master pattern, at ang surface finishing ay ang hakbang na gagawing bahagi ang alinman sa mga output na ito na mukhang isang tapos na produkto.
Isang kapaki-pakinabang na shortcut para sa isang unang beses na detalye: piliin ang SLA o DLP kapag ang bahagi ay huhusgahan ng mata o nilagyan ng mahigpit na clearance, piliin ang SLS naylon kapag ang bahagi ay hahawakan, i-clamp o i-assemble nang paulit-ulit, piliin ang SLM metal kapag nakikita ng bahagi ang init, pressure o structural load na hindi mabubuhay ang plastic, at piliin ang vacuum casting sa sandaling kailangan ng isang dozentical na master na validated na master. Ang China Custom SLA Resin 3D Printing Manufacturer na nagpapatakbo din ng DLP, SLS, SLM, vacuum casting at surface finishing sa ilalim ng isang bubong ay nag-aalis ng pangangailangang mag-juggle ng hiwalay na mga vendor para sa bawat yugto ng desisyong iyon.
Ang natitira sa artikulong ito ay gumagana sa pamamagitan ng bawat teknolohiya sa teknikal na detalye, inihahambing ang mga ito sa mga pamantayan na aktwal na nagtutulak ng mga desisyon sa pag-sourcing, at ipinapaliwanag kung paano kinukumpleto ng vacuum casting at surface finishing ang landas mula sa isang naka-print na prototype hanggang sa isang batch ng mga bahagi ng production-grade.
SLA Resin 3D Printing: Ang Standard para sa Smooth, Accurate Prototypes
Ang Stereolithography ay nagpapagaling ng likidong resin na patong-patong gamit ang isang laser na sinusubaybayan sa buong lugar ng pagtatayo, na gumagawa ng ilan sa pinakamakikinis na as-built na ibabaw na available sa anumang proseso ng pag-print ng 3D. Ang isang sla 3d printing service ay karaniwang ang unang stop para sa mga hitsura ng mga modelo, transparent na housing, snap-fit na mga enclosure at master pattern na nilayon para sa vacuum casting, dahil ang surface na umaalis sa makina ay lumalapit na sa finish na mararating lamang ng ibang mga proseso pagkatapos ng pangalawang sanding.
Kung saan nakakakuha ang SLA resin printing nito
Ang isang China SLA Resin 3D Printing Service Supplier ay karaniwang nag-iimbak ng mga standard, matigas, transparent at heat-resistant na mga resin na pamilya, bawat isa ay binuo para sa ibang layunin sa downstream. Ang mga karaniwang resin ay inuuna ang pinong detalye at ang default para sa mga pagsusuri sa disenyo. Ang mga matigas at matibay na resin ay nagpapaliit ng agwat sa pamamagitan ng engineering thermoplastics at suit snap fit at magaan na functional testing. Ang mga transparent na resin ay nagbibigay-daan sa mga panloob na tampok na masuri nang hindi hinahati ang bahagi, na mahalaga para sa likido at mga disenyo ng pag-iilaw. Ang mga gradong lumalaban sa init ay humahawak sa kanilang hugis sa ilalim ng mainit na mga kondisyon at ang karaniwang pagpipilian kapag ang bahagi ng resin ay dapat na doble bilang isang short-run mold master, dahil ang master ay kailangang makaligtas sa paulit-ulit na silicone casting cycle nang walang paglambot.
Ang mga taas ng layer sa pagitan ng 0.025 mm at 0.1 mm ay nakagawian, at ang isang mahusay na natapos na bahagi ng SLA ay maaaring buhangin at i-primed sa isang ibabaw na hindi makilala mula sa isang sample na hinulma ng iniksyon. sa sandaling dumaan ito sa pagtatapos ng ibabaw. Ito ay tiyak kung bakit ang sla resin printing ay madalas na ipinares sa vacuum casting: ang naka-print na bahagi ay hindi ang huling produkto, ito ay ang master na tumutukoy sa bawat kopya na sumusunod.
DLP Resin 3D Printing: Bilis at Pag-uulit para sa Prototype Run
Ang Digital Light Processing ay nagpapagaling sa isang buong cross-section ng resin sa isang flash ng inaasahang liwanag sa halip na subaybayan ito sa bawat punto, na nagbibigay sa isang China DLP Resin 3D Printing Service Manufacturer ng makabuluhang kalamangan sa bilis sa mga bahagi na may maliit na footprint at makabuluhang taas. Dahil ang bawat layer ay gumagaling sa isang pagkakalantad kahit gaano pa karami ang detalyeng nilalaman nito, ang DLP ay partikular na mahusay para sa maliliit, geometrically complex na mga bahagi na ginawa sa katamtamang dami, kaya naman malapit itong nauugnay sa isang 3d printing prototype na serbisyo na kailangang mabilis na maibalik ang mga pag-ulit ng disenyo.
Ibinahagi ng DLP ang resin chemistry ng SLA at samakatuwid ang karamihan sa kalidad nito sa ibabaw, ngunit ang dalawang teknolohiya ay na-optimize para sa iba't ibang mga hugis ng build: Mas maganda ang pag-scale ng SLA sa isang malaking flat build area, habang ang DLP ay mas mahusay na sumusukat sa vertical na direksyon para sa mas maliliit na bahagi. Ang isang may kakayahang 3d prototyping services provider ay magtatalaga ng trabaho sa alinman sa dalawang machine na nababagay sa geometry nito sa halip na mag-default sa isang teknolohiya para sa bawat kahilingan.
Karaniwang DLP application
- Maliit na connector housing at clip na nangangailangan ng fine thread o snap-fit na detalye.
- Dental, hearing-aid at katabi ng alahas na mga bahagi na nangangailangan ng micron-level surface texture.
- Paulit-ulit na mga ikot ng disenyo kung saan maraming mga pagbabago ang dapat na i-print at ihambing sa loob ng isang araw ng trabaho.
- Mga master pattern para sa maliliit na bahagi ng cast na gagawin sa pamamagitan ng vacuum casting sa mga batch.
Ang isang China DLP Resin 3D Printing Prototype Supplier na nagmi-machine at nagtatapos ng mga bahagi ay maaaring direktang magdala ng master ng DLP sa vacuum casting nang walang handoff, kung saan humihinto ang isang 3d printer prototype na serbisyo sa pagiging isang standalone na hakbang at nagiging bahagi ng tuluy-tuloy na landas ng produksyon.
Paghahambing ng SLA at DLP sa Mga Sukatan na Mahalaga
Madalas itanong ng mga mamimili kung ang SLA o DLP ang mas mahusay na pagpipilian nang hindi napagtatanto na pareho silang kabilang sa iisang resin-curing na pamilya at higit sa lahat ay naiiba sa kung paano inilalapat ang liwanag. Ang bar chart sa ibaba ay nagbibigay ng marka sa parehong mga teknolohiya sa limang praktikal na pamantayan sa sukat na isa hanggang sampu, batay sa karaniwang pagganap sa isang mahusay na pinapatakbo na kapaligiran ng produksyon.
Limang puntos ang namumukod-tangi sa paghahambing na ito. Ang malaking flat-area na bilis ay pinapaboran ang SLA dahil ang laser nito ay maaaring masubaybayan ang isang buong malawak na platform sa isang pass nang walang resolution na parusa na kinakaharap ng DLP kapag ang nakapirming projector nito ay dapat sumukat sa isang malaking field. Ang maliit na bahagi ng vertical na bilis ay pinapaboran ang DLP para sa kabaligtaran na dahilan: ang isang maliit na footprint ay nangangahulugan na ang bawat layer ay kumikislap halos agad-agad anuman ang taas ng bahagi. Ang pinong detalye sa ibabaw ay mahalagang nakatali, dahil pareho silang nililimitahan ng parehong resin chemistry at maihahambing na sukat ng spot o pixel sa mga karaniwang setting. Malinaw na pinapaboran ng malaking volume ng build ang SLA, na ang diskarteng nakabatay sa laser ay sumasaklaw sa mas malalaking platform na mas matipid kaysa sa isang projector-based na system. Ang pag-uulit ng batch ay bahagyang pinapaboran ang DLP dahil ang mga magkakaparehong bahagi ay nakapugad sa isang nakapirming projection field na lunas na may mas kaunting pagkakaiba-iba sa posisyon kaysa sa isang laser na nagwawalis sa isang malawak na lugar. Wala alinman sa teknolohiya ay tiyak na superior; ang tamang pagpipilian ay ganap na nakasalalay sa laki ng bahagi at hugis ng batch , kaya naman pinapanatili ng isang seryosong 3d printing service na prototyping shop ang parehong uri ng machine na available sa halip na pilitin ang bawat trabaho sa isang platform.
SLS Nylon 3D Printing: Mga Bahaging Gumagamit Nang Walang Mga Structure ng Suporta
Pini-fuse ng Selective Laser Sintering ang powdered nylon na may laser sa loob ng heated powder bed, at ang unfused powder sa paligid ng bawat bahagi ay nagsisilbing sariling suporta habang ginagawa. Binabago ng nag-iisang katotohanang iyon ang lahat tungkol sa kung ano ang nagagawa ng serbisyo ng pag-print ng nylon 3d: ang mga panloob na channel, magkakaugnay na mga assemblies, manipis na tadyang at mga nabubuhay na bisagra ay maaaring ma-nest at mai-print nang magkasama nang walang isang istraktura ng suporta na aalisin pagkatapos.
Materyal na pag-uugali na mahalaga para sa mga tunay na bahagi
Ang PA12 ay nananatiling workhorse grade para sa sls nylon printing, na nag-aalok ng magandang balanse ng higpit, impact resistance at chemical resistance para sa pangkalahatang functional na paggamit. Nag-aalok ang PA11 ng higit na pagpapahaba bago mag-break, na nababagay sa mga tampok na snap-fit at mga bahagi na paulit-ulit na bumabaluktot sa serbisyo. Ang mga gradong naylon na puno ng salamin at puno ng carbon ay nagpapataas ng higpit at katatagan ng dimensional, na mahalaga para sa mga jig, fixture at bracket na dapat magkaroon ng tumpak na datum sa ilalim ng puwersa ng pag-clamping. kasi Ang 3d na mga bahagi ng nylon ay lumalabas sa makina na may sapat na isotropic na mekanikal na katangian sa karamihan ng mga eroplano , maaari silang ituring bilang mga tunay na functional na prototype sa halip na mga modelo ng display, basta't ang orientation ng bahagi sa panahon ng build ay isinasaalang-alang para sa mga load na aktwal na makikita nito.
Ang as-built surface ay may katangian na bahagyang grainy matte texture mula sa nakapalibot na pulbos. Para sa mga bahaging patungo sa pininturahan o cosmetic finish, ang texture na ito ay aalisin sa panahon ng surface finishing sa pamamagitan ng bead blasting, vapor smoothing o hand sanding bago maglagay ng anumang coating.
SLM Metal 3D Pagpi-print: Geometry na Hindi Maaabot ng Machining
Ang Selective Laser Melting ay ganap na tinutunaw ang metal powder layer sa pamamagitan ng layer upang makagawa ng siksik, functional na mga bahagi ng metal nang direkta mula sa isang digital file. Ang isang pang-industriya na metal na 3d printing na operasyon ay kumikita sa geometry na hindi kayang abutin ng isang cutting tool: conformal cooling channels na sumusunod sa contour ng mold cavity, internal lattice structures na nagbabawas ng timbang habang pinapanatili ang stiffness, at topology-optimized load paths na ruta lamang ang materyal kung saan sinasabi ng stress analysis na kabilang ito.
Mga materyales at disiplina sa post-processing
Ang China SLM Metal 3D Printing Service Factory ay karaniwang nagpoproseso ng mga aluminyo na haluang metal para sa magaan na mga bahagi ng istruktura, mga hindi kinakalawang na asero na grado para sa mga sangkap na lumalaban sa kaagnasan, mga tool steel para sa mga pagsingit ng amag na nangangailangan ng conformal cooling, at titanium para sa mataas na lakas at mababang timbang na mga aplikasyon. Ang naghihiwalay sa custom na metal 3d printing na ginawa nang maayos mula sa isang pandekorasyon lamang na kakayahan ay ang pagkakasunud-sunod na sumusunod sa build: pampawala ng stress habang ang bahagi ay nakadikit pa rin sa build plate, maingat na pag-alis ng wire-EDM o bandsaw mula sa plato, pag-alis ng suporta, at pagtatapos ng machining ng bawat sealing face, bearing bore at threaded feature. Ang isang bahagi ng SLM na hindi pa tapos na makina sa mga functional surface nito ay hindi kailanman dapat na i-install bilang isang precision component , gaano man katumpak ang lalabas na raw na pag-print.
Para sa mas malalaking bahagi, ang malalaking metal na 3d printing ay karaniwang nilalapitan sa pamamagitan ng maingat na oryentasyon ng bahagi at, kung kinakailangan, pagse-segment at pagsali, dahil ang mga metal powder-bed build chambers ay likas na mas maliit kaysa sa mga polymer system. Ang mga kumpanya ng metal 3d printing na nagpapatakbo din ng mga departamento ng CNC ay maaaring tapusin ang makina ng isang naka-segment na pagpupulong ng metal hanggang sa huling pagpapaubaya sa parehong pasilidad na nag-print nito, na iniiwasan ang pangalawang leg ng kargamento para sa isang bahagyang tapos, mamahaling bahagi ng metal.
Apat na Teknolohiya sa Pagpi-print Magkatabi
Binubuod ng talahanayan sa ibaba ang praktikal na sobre ng SLA, DLP, SLS at SLM dahil karaniwang ibinibigay ang mga ito, upang suportahan ang pagpili ng first-pass na teknolohiya bago magsimula ang detalyadong pagpaplano ng proseso.
| Teknolohiya | Karaniwang taas ng layer | As-built na ibabaw | Materyal na pamilya | Pinakamahusay na paggamit |
|---|---|---|---|---|
| SLA | 0.025–0.1 mm | Ra 3–6 µm | Karaniwan, matigas, transparent, lumalaban sa init na dagta | Mga modelo ng hitsura, mga master ng amag |
| DLP | 0.025–0.1 mm | Ra 3–6 µm | Standard at engineering resin | Maliit na detalyadong mga bahagi, mabilis na pag-ulit |
| SLS | 0.06–0.12 mm | Ra 10–15 µm | PA12, PA11, puno ng naylon | Mga functional na bahagi, kumplikadong mga pagtitipon |
| SLM | 0.02–0.06 mm | Ra 8–20 µm | Aluminum, hindi kinakalawang, tool steel, titan | Mga bahagi na nagdadala ng pag-load at thermal-duty |
Ang pattern sa talahanayan ay pare-pareho: ang resolution at kalidad ng ibabaw ay gumagalaw sa isang direksyon habang ang materyal ay gumagalaw mula sa resin patungo sa metal, habang ang functional na kakayahan ay gumagalaw sa kabilang direksyon. Ang SLA at DLP ay nasa pinakamainam na dulo para sa pagtatapos ngunit ang malambot na dulo para sa mekanikal na tungkulin, ang SLS ay nasa gitna na may tunay na tibay ng paggana, at ang SLM ay nasa dulong bahagi kung saan ang isang plastik na proseso ay hindi maaaring sundin. Walang nag-iisang teknolohiya sa talahanayang ito ang higit sa iba sa bawat column , kung kaya't ang isang China Industrial 3D Printing Service Supplier na nagpapatakbo sa lahat ng apat ay nagpapanatiling bukas ang bawat opsyon para sa isang kliyente na ang bahagi ay nagbabago mula sa isang modelo ng pagsusuri ng disenyo tungo sa isang bahagi ng produksyon na nagdadala ng pagkarga.
Vacuum Casting: Pagpaparami ng Master sa isang Production-Ready Batch
Ang vacuum casting, na kilala rin bilang silicone mold replication, ay sumasakop sa espasyo sa pagitan ng iisang validated na prototype at isang buong tool sa produksyon. Ang isang China Vacuum Casting Services Factory ay may master pattern, kadalasang ginagawa ng SLA o DLP printing o sa pamamagitan ng precision machining, at nilalagay ito sa likidong silicone na nagpapagaling sa bawat detalye sa ibabaw. Ang pinagaling na amag ay pinutol sa kahabaan ng isang nakaplanong linya ng paghihiwalay, at ang mga polyurethane resin na ininhinyero upang gayahin ang ABS, polypropylene, goma o transparent na acrylic ay ibinubuhos sa ilalim ng vacuum sa nagreresultang lukab, na inaalis ang nakulong na hangin na kung hindi man ay mag-iiwan ng mga void sa natapos na paghahagis.
Sinusubaybayan ng line chart sa ibaba ang average na bilang ng mga magagamit na kopya na natitira habang ang mga sunud-sunod na casting ay kinukuha mula sa isang amag, na naglalarawan kung bakit ang mga amag ay karaniwang itinitigil at pinapalitan sa halip na itinulak nang walang katapusan.
Ipinapaliwanag ng curve na ito ang karaniwang panuntunan sa pagpaplano na ginagamit sa buong industriya. Ang dimensional fidelity ay nananatiling napakalapit sa master para sa unang sampu hanggang labinlimang casting, kaya naman ang mga maagang kopya mula sa isang amag ay hindi nakikilala mula sa master pattern mismo. Ang pagbaba ay kapansin-pansing bumibilis pagkatapos ng ikalabinlimang paghahagis habang ang silicone ay nagsisimulang mawalan ng pagkalastiko at ang mga matalim na panloob na sulok ay bahagyang umiikot sa bawat demolding cycle. Sa pamamagitan ng paghahagis ng dalawampu't lima, ang katapatan ay karaniwang bumaba nang sapat na ang isang may-kalidad na operasyon ay nagretiro sa amag sa halip na ipagsapalaran ang mga bahaging wala sa pagpapaubaya na maabot ang isang kliyente. Ito ang dahilan kung bakit ang isang daang pirasong order ay pinaplano sa paligid ng apat hanggang limang parallel na amag sa halip na isang amag na mauubos hanggang sa maubos. , dahil ang pagpapatakbo ng mga hulma nang magkatulad ay nagpapanatili sa bawat pag-cast sa loob ng mataas na fidelity na rehiyon ng curve na ito. Ang praktikal na takeaway para sa mga mamimili ay dapat na tukuyin ng mga vacuum casting batch quotes kung gaano karaming molds ang gagamitin, hindi lang ang kabuuang bilang ng piraso, dahil tinutukoy ng detalyeng iyon ang dimensional consistency ng batch sa kabuuan.
Mga Serbisyo sa Pagtatapos sa Ibabaw: Ginagawang Isang Tapos na Produkto ang Hilaw na Bahagi
Ang bawat prosesong inilarawan sa itaas ay nag-iiwan ng isang bahagi na may katangiang raw texture, at wala sa mga ito ang karaniwang ipinapadala sa raw na estadong iyon sa isang end customer. Ang isang Surface Finishing Services Manufacturer sa China ay nagko-convert ng naka-print, cast o machined na blangko sa isang bahagi na tumutugma sa nilalayon nitong hitsura at mga kinakailangan sa functional surface, at ang yugtong ito ay dapat na tukuyin nang may katumpakan tulad ng anumang dimensional tolerance.
Available ang mga opsyon sa pagtatapos para sa mga naka-print, cast at machined na bahagi
- Sanding at hand polishing upang alisin ang mga linya ng layer mula sa mga bahagi ng SLA, DLP at SLS bago mag-coat.
- Bead at sand blasting para sa pare-parehong matte na texture sa naylon at mga bahaging metal.
- Pagpapakinis ng singaw para sa mga bahagi ng nylon na nangangailangan ng selyadong, mababang alitan na ibabaw.
- Ang spray na pagpipinta ay tumugma sa isang ibinigay na reference ng kulay sa gloss, satin, matte o soft-touch system.
- Anodising para sa aluminum SLM parts na nangangailangan ng corrosion resistance at pare-parehong kulay.
- Electroplating at vacuum metallising para sa reflective decorative surface sa plastic o metal substrates.
- Pad printing, silk screen printing at laser marking para sa mga logo, legend at traceability code.
Ang isang China CNC Parts Surface Finishing Supplier na nagpapatakbo din ng printing, casting at machining lines ay maaaring magdala ng bahagi sa yugtong ito nang hindi inililipat ito sa isang outside vendor, na pinakamahalaga para sa mga cosmetic assemblies kung saan ang kulay at gloss ay dapat tumugma sa mga bahaging ginawa ng iba't ibang proseso. Ang pag-mask ng mga thread, bearing bores at sealing face bago ang coating ay ang pinakakaraniwang isyu sa kalidad sa surface finishing , dahil ang isang tipikal na pintura o plating film ay nagdaragdag ng 30 hanggang 60 microns ng kapal na magsasara ng functional clearance kung ang feature ay hindi protektado.
Pagpili ng Ruta ayon sa Laki ng Batch: Isang Framework ng Desisyon
Ang lakas ng tunog ay madalas ang nag-iisang pinaka mapagpasyang salik sa pagpili sa pagitan ng direktang pag-print at vacuum casting, higit pa sa materyal o geometry lamang. Ang chart sa ibaba ay nag-plot ng average na cost-equivalent effort sa bawat bahagi, na ipinapakita bilang isang relative index sa halip na isang currency figure, laban sa laki ng batch para sa apat na teknolohiya sa pag-print at vacuum casting.
Ang crossover pattern sa chart na ito ay ang nag-iisang pinakakapaki-pakinabang na piraso ng impormasyon para sa isang batch-size na desisyon. Sa isang batch ng isa, ang vacuum casting ay nasa tuktok ng sukat ng pagsusumikap dahil ang buong hakbang sa paggawa ng amag ay sinisingil laban sa isang piraso, na nagpapatunay na hindi ito dapat piliin para sa isang tunay na one-off. Sa humigit-kumulang sampung piraso ang vacuum casting curve ay bumagsak nang husto at patuloy na bumababa nang mas mabilis kaysa sa anumang teknolohiya sa pag-print habang lumalaki ang volume, tumatawid sa ibaba ng SLA at DLP na pag-print ng resin bago ang limampung pirasong marka. Ang SLM metal ay pare-parehong nakaupo sa itaas ng resin at nylon curves sa bawat laki ng batch na ipinapakita, na sumasalamin sa karagdagang post-processing na kailangan ng bawat metal print anuman ang dami. Ang SLS nylon ay nananatiling flattest at pinakamababang curve sa halos buong hanay, na siyang pangunahing komersyal na bentahe: predictable per-part effort na walang kinakailangang pamumuhunan sa tool sa anumang volume. Ang crossover point sa pagitan ng direktang pag-print at vacuum casting ay karaniwang nasa pagitan ng labinlimang at tatlumpung piraso , na ang hanay kung saan dapat aktibong ihambing ng karamihan sa mga mamimili ang parehong ruta sa halip na mag-default sa alinmang ginamit nila sa huling pagkakataon.
Paghahambing ng Kakayahang Buong Saklaw sa Lahat ng Limang Ruta
Ang radar chart sa ibaba ay nag-score ng SLA/DLP resin, SLS nylon, SLM metal, at vacuum casting sa limang pamantayan na patuloy na umuulit sa pagkuha ng mga pag-uusap, sa sukat na isa hanggang lima, upang suportahan ang isang sulyap na paghahambing sa bawat ruta na sakop ng artikulong ito.
Ginagawang nakikita ng overlay na ito ang mga trade-off sa lahat ng limang pamantayan nang sabay-sabay. Ang SLA at DLP ay bumubuo ng isang hugis na nakaunat patungo sa surface finish at single-piece speed, na nagpapatunay sa kanilang tungkulin bilang pinakamabilis na ruta patungo sa isang presentable na prototype ngunit ang pinakamahina sa mekanikal na tungkulin. Ang SLM metal ay malakas na humahatak patungo sa mekanikal na tungkulin at hanay ng materyal habang bumabalik sa batch scalability at single-piece na bilis, na sumasalamin sa katotohanan na ang bawat metal build ay nagdadala ng malaking nakapirming post-processing gaano man kasimple ang bahagi. Gumagawa ang SLS nylon ng pinakabalanse, katamtamang laki ng polygon ng grupo, na naaayon sa papel nito bilang maaasahang gitnang lupa para sa mga functional na bahagi na kailangang gawin nang paulit-ulit nang walang babasagin ng resin o sa ibabaw ng metal. Ang vacuum casting ay kapansin-pansing umaabot patungo sa batch scalability at surface finish habang kumukuha sa bilis ng isang piraso, eksaktong tumutugma sa pagkakakilanlan nito bilang isang proseso ng multiplikasyon sa halip na isang proseso ng unang pagbuo. Walang iisang hugis ang sumasakop sa buong tsart , na siyang pinakamalinaw na katibayan na ang isang tunay na kapaki-pakinabang na relasyon ng supplier ay nakasalalay sa pag-access sa lahat ng apat na teknolohiya sa pag-print kasama ang paghahagis at pagtatapos, sa halip na kadalubhasaan sa isa lamang.
Tungkol sa Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Ang Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. ay isang pioneer sa industrial innovation at manufacturing. Ginagawa ng aming team ng ekspertong disenyo ang mga ideya ng kliyente sa praktikal, aesthetic na disenyo ng produkto. Nag-aalok kami ng 3D printing sa resin, nylon, metal, at iba pang materyales, at may advanced na machining. Nagbibigay-daan ang silicone mold replication para sa mura, high-precision na small-batch na produksyon. Pinapaganda ng mga surface treatment tulad ng pagpipinta ang hitsura ng produkto. Sa aming one-stop na serbisyo, maaaring tapusin ng mga kliyente ang proseso ng disenyo-sa-produkto sa isang platform, makatipid ng oras at gastos. Layunin naming maging isang maaasahang pangmatagalang kasosyo para sa pag-unlad ng industriya.
Sa loob ng istrukturang iyon, ang SLA at DLP resin printing ay nagsisilbi sa pinakamaagang pag-uusap sa disenyo, ang SLS nylon ay nagdadala ng functional prototyping at low-volume na end-use parts, ang SLM metal ay kumukuha ng geometry at load cases na hindi maaabot ng ibang proseso, ang vacuum casting ay nagpaparami ng validated master sa isang production-ready na batch, at ang surface finishing ay naghahatid ng bawat bahagi sa kondisyon na inaasahan ng end market nito. Ang bawat yugto ay nagbabahagi ng parehong bahagi ng file, ang parehong kalidad ng talaan at ang parehong engineering point ng contact , na siyang praktikal na kahulugan ng isang one-stop na platform sa halip na isang paglalarawan sa marketing ng isa.
Pagtukoy ng Trabaho Para Mapili ang Tamang Teknolohiya
Ang isang mahusay na tinukoy na kahilingan ay nag-aalis ng karamihan sa mga hula mula sa pagpili ng teknolohiya, at ang pagkakasunud-sunod sa ibaba ay nagpapakita ng impormasyong talagang kailangan ng isang engineer bago magrekomenda ng SLA, DLP, SLS, SLM o vacuum casting.
- Sabihin nang malinaw ang layunin ng bahagi: visual review, fit check, functional test, o end-use component.
- Tukuyin ang dami na kailangan ngayon at ang dami na malamang na kailangan sa loob ng susunod na anim na buwan.
- Tukuyin ang anumang mga tampok na dapat na hindi tinatablan ng tubig, nagdadala ng pagkarga, transparent o nakalantad sa init.
- Tandaan kung ang bahagi ay dapat tumugma sa isang umiiral na kulay, texture o gloss standard.
- I-flag ang anumang panloob na geometry, gaya ng mga channel o sala-sala, na hindi ma-access ng cutting tool.
- Kumpirmahin ang operating environment, kabilang ang hanay ng temperatura at pagkakalantad sa mga kemikal o sikat ng araw.
Ang isang China Custom DLP Resin 3D Printing Factory o isang SLM metal na supplier na tumatanggap ng impormasyong ito sa harap ay maaaring magrekomenda ng ruta nang may kumpiyansa sa halip na mag-default sa alinmang makina ang mangyayaring libre. Dapat sundin ng desisyon ng teknolohiya ang mga kinakailangan ng bahagi, hindi ang kabaligtaran , at ang isang tagapagtustos na nagtatanong ng mga tanong na ito bago sumipi ay eksaktong nagpapakita ng disiplinang iyon.
Mga Madalas Itanong
Q1: Ano ang pangunahing praktikal na pagkakaiba sa pagitan ng SLA at DLP printing?
Parehong nagpapagaling ng likidong dagta at gumagawa ng maihahambing na kalidad ng ibabaw, ngunit magkaiba ang sukat ng mga ito. Gumagamit ang SLA ng laser na sumusubaybay sa bawat layer point by point, na mahusay na sumusukat sa malalaking flat build platform. Ang DLP ay nagpaplano ng isang buong layer nang sabay-sabay, na mas mabilis para sa maliliit na bahagi na may makabuluhang taas dahil ang oras ng pagbuo ay depende sa bilang ng mga layer kaysa sa dami ng detalye sa bawat layer. Sa pagsasagawa, piliin ang SLA para sa mas malaki o mas malawak na mga bahagi at DLP para sa maliliit, detalyadong mga bahagi na ginawa sa katamtamang mga batch.
Q2: Maaari bang gamitin ang mga bahagi ng SLS nylon bilang panghuling bahagi ng produksyon, o mga prototype lang ba ang mga ito?
Ang mga bahagi ng SLS nylon ay karaniwang ginagamit bilang panghuling bahagi ng produksyon, partikular sa mga gradong puno ng salamin o puno ng carbon na nagdaragdag ng higpit at katatagan ng dimensional. Ang mga ito ay mahusay na nagsisilbing mga bracket, housings, ducts, jigs at fixtures sa maraming industriya. Ang mga pangunahing pagsasaalang-alang ay ang texture sa ibabaw, na maaaring pinuhin sa pamamagitan ng bead blasting o vapor smoothing, at pangmatagalang pagkakalantad sa ultraviolet light o matagal na mataas na temperatura, na parehong dapat suriin sa partikular na datasheet ng materyal bago ang huling detalye.
Q3: Bakit kailangan ng SLM metal na bahagi ng machining pagkatapos itong lumabas sa printer?
Ang as-built metal printing ay nakakamit ng mahusay ngunit hindi machining-grade tolerance sa functional features, at ang surface finish nito, habang katanggap-tanggap para sa maraming geometries, sa pangkalahatan ay masyadong magaspang para sa sealing faces, bearing bores o precision threads. Ang tapusin ang machining pagkatapos ng pag-alis ng stress at pag-alis ng suporta ay nagdudulot ng mga partikular na feature na ito sa tolerance at surface finish na talagang kinakailangan ng application, habang iniiwan ang kumplikadong panloob na geometry nang eksakto tulad ng naka-print. Ang kumbinasyong ito ang dahilan kung bakit ang mga seryosong supplier ng pag-print ng metal ay nagpapatakbo ng mga departamento ng machining kaysa sa pagpapadala ng mga bahagi nang diretso mula sa build plate.
Q4: Sa anong laki ng batch nagiging mas mahusay ang vacuum casting kaysa sa direktang pag-print?
Ang crossover ay karaniwang nasa pagitan ng labinlimang at tatlumpung piraso, depende sa laki ng bahagi at geometric na kumplikado. Sa ibaba ng saklaw na iyon, ang nakapirming pagsisikap sa pagbuo ng isang amag ay mas malaki kaysa sa benepisyo nito. Sa itaas nito, ang halaga ng amag ay kumakalat sa sapat na mga bahagi na ang vacuum casting ay nagiging mas mahusay na ruta, at ang kalamangan nito ay patuloy na lumalaki habang ang laki ng batch ay tumataas patungo sa punto kung saan ang isang tool sa produksyon ay magiging katwiran sa kalaunan.
Q5: Ilang bahagi ang maaaring gawin mula sa isang solong vacuum casting mold bago bumaba ang kalidad?
Ang dimensional fidelity ay nananatiling malapit sa orihinal na master para sa humigit-kumulang sa unang labinlimang casting at pagkatapos ay bumababa habang unti-unting nawawala ang elasticity ng silicone at lumalambot ang matutulis na panloob na sulok. Karamihan sa mga operasyong may kamalayan sa kalidad ay nagretiro ng isang amag sa paligid ng dalawampu't dalawampu't limang marka ng paghahagis sa halip na ang mga bahaging nanganganib na mahulog sa labas ng pagpapaubaya. Para sa mas malalaking order, maraming molde ang ginawa mula sa parehong master at tumatakbo nang magkatulad, na pinapanatili ang bawat cast sa loob ng high-fidelity na bahagi ng curve na iyon.
Q6: Binabago ba ng surface finishing ang mga sukat ng isang naka-print o cast na bahagi?
Oo, at ito ay isa sa mga pinaka-karaniwang hindi napapansin na mga detalye sa isang detalye. Ang sanding ay nag-aalis ng maliit, karaniwang nakokontrol na dami ng materyal, habang ang spray painting at plating ay nagdaragdag ng kapal ng materyal, karaniwang nasa hanay na 30 hanggang 60 microns bawat surface depende sa coating system. Anumang feature na may masikip na functional clearance, gaya ng bearing bore, may sinulid na butas o sealing face, ay dapat na naka-mask bago coating o machined pagkatapos tapusin, sa halip na iwanang sumipsip ng anumang kapal ng pelikula na mangyayari sa proseso.
-
 Standard FDM Materials 3D Printing Service (PLA, PETG, ABS)
-
 HT-PLA High-Temperature PLA Material 3D Printing Service
-
 Decal at Silk Screen Printing
-
 PAHT+CF High-Temp Nylon Carbon Fiber Reinforced Material 3D Printing Service
-
 PPS+CF Carbon Fiber Reinforced Material 3D Printing Service
-
 Katulad ng PP na Materyal na Vacuum Casting
Impormasyon sa Pakikipag-ugnayan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section ng Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang Province, China
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
