- Mga Serbisyo sa Pag-print ng 3D

- Mga Serbisyo sa CNC Machining

- Mga Serbisyo sa Vacuum Casting

- Mga Serbisyo sa Pagtatapos sa Ibabaw

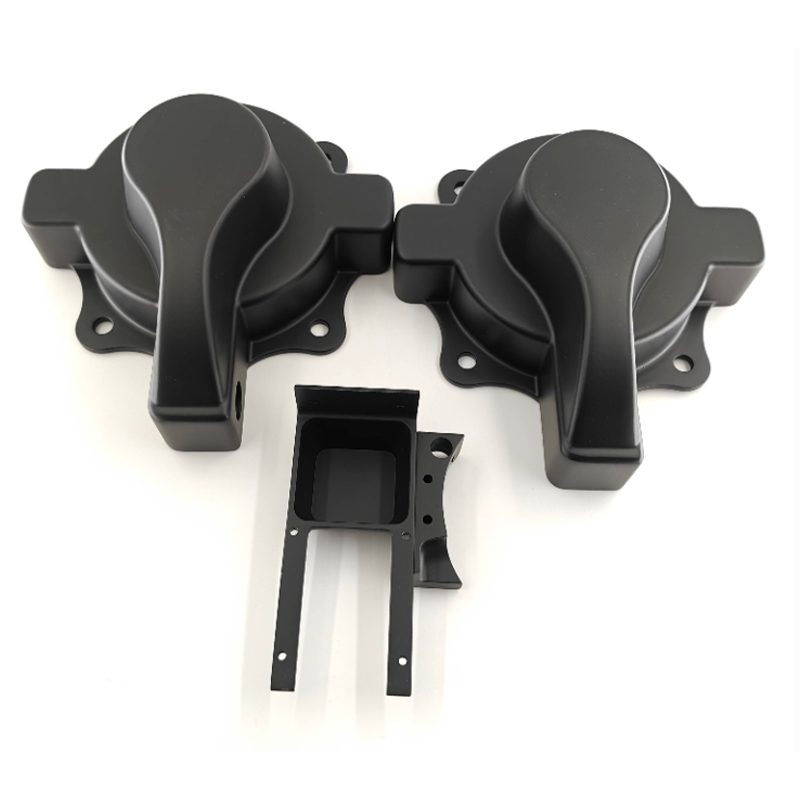
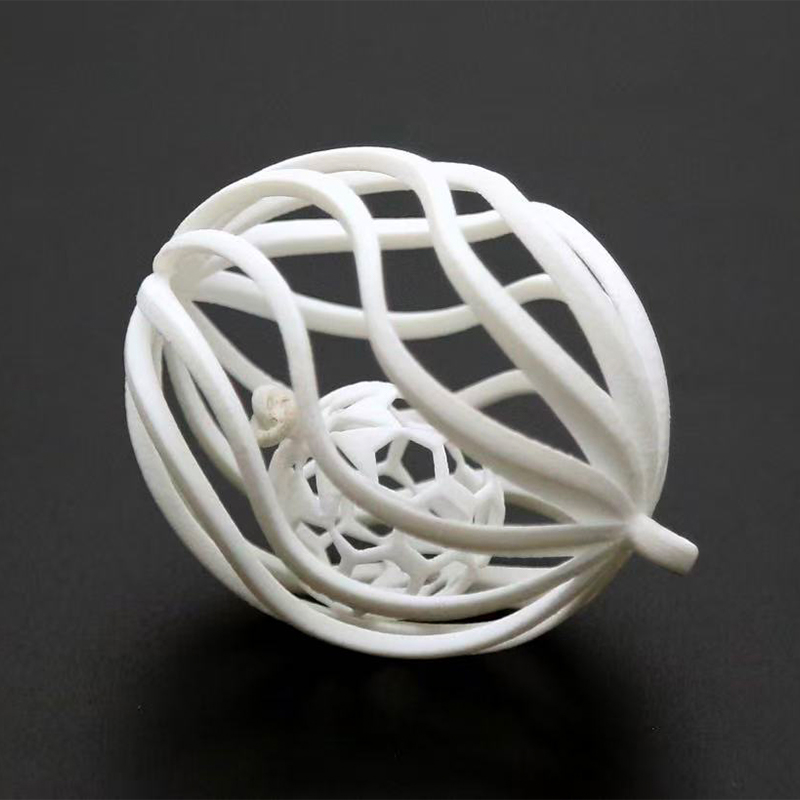
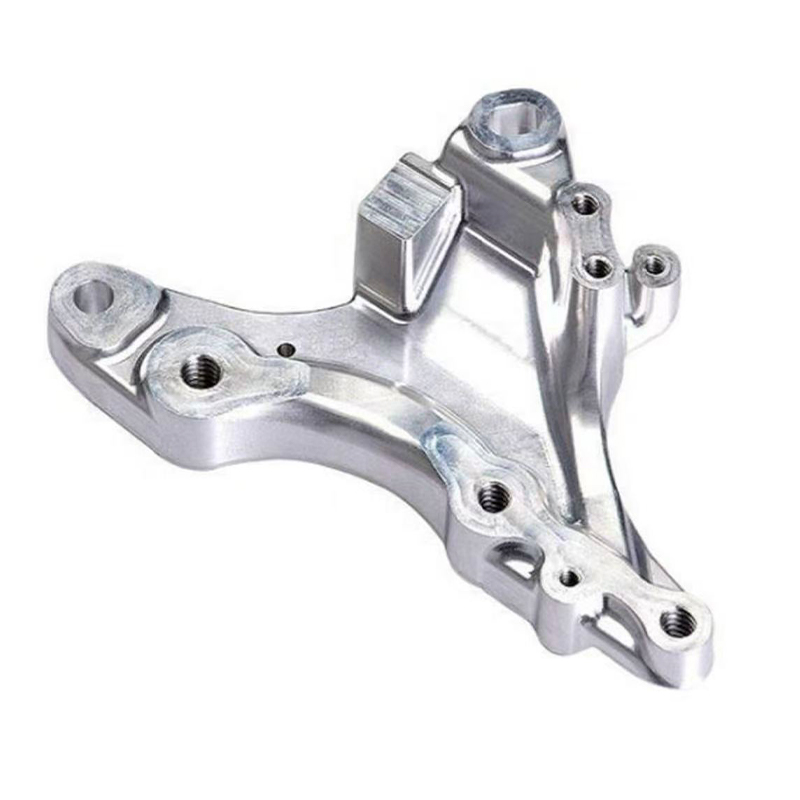
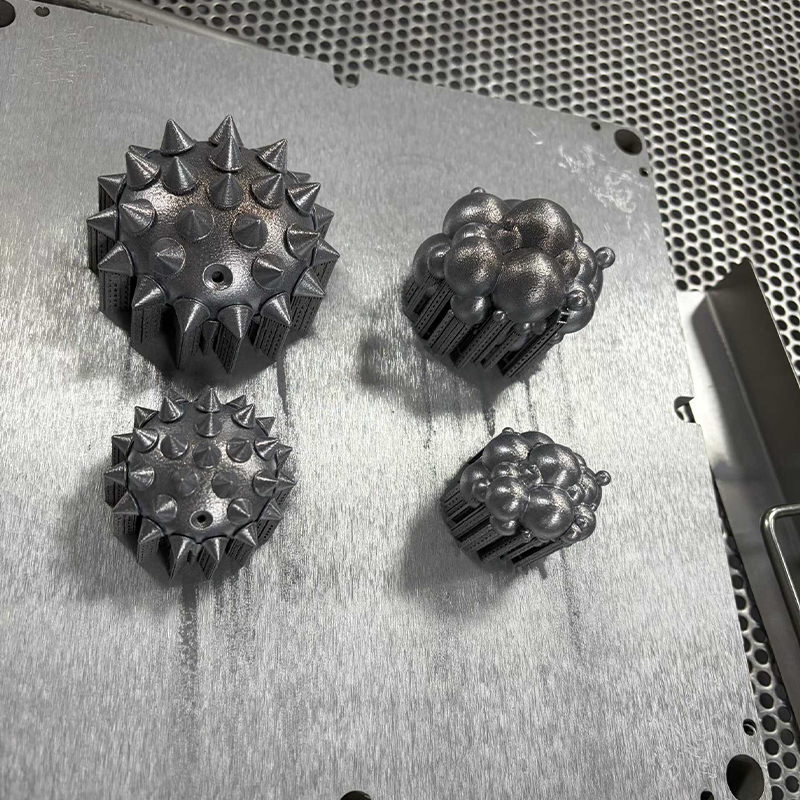
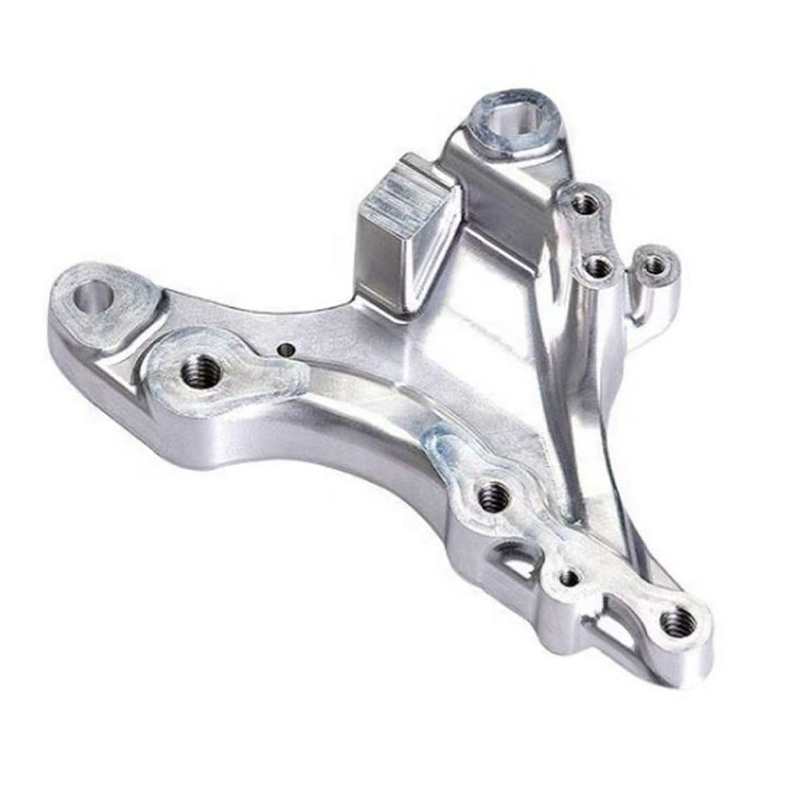
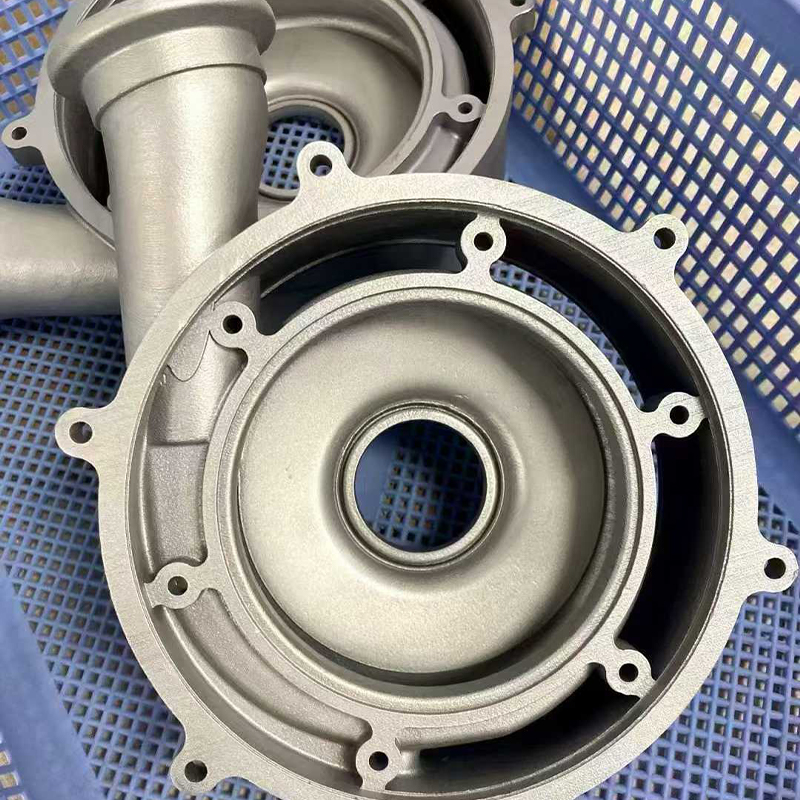
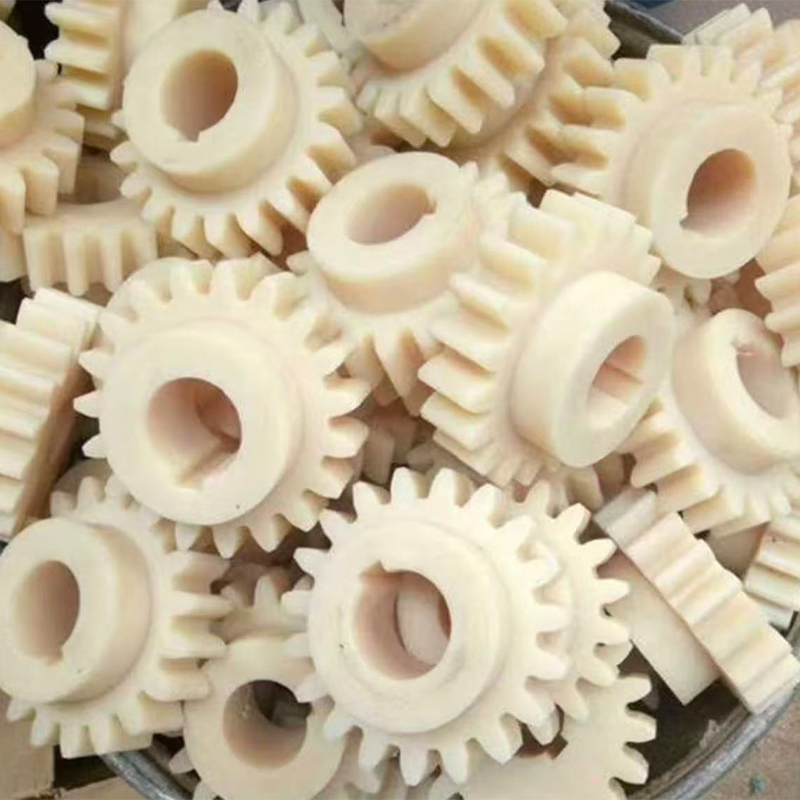
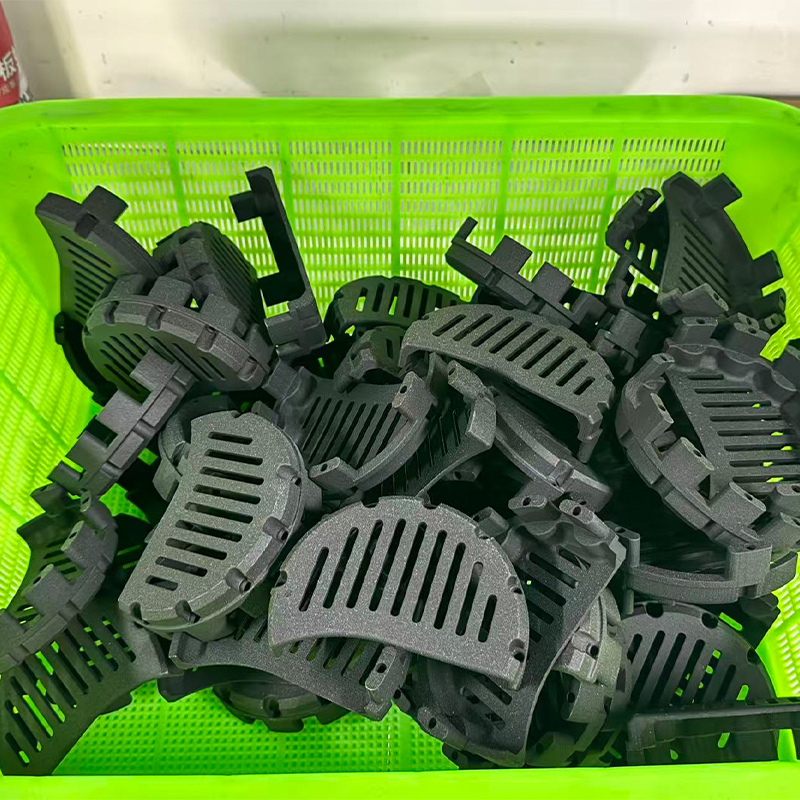
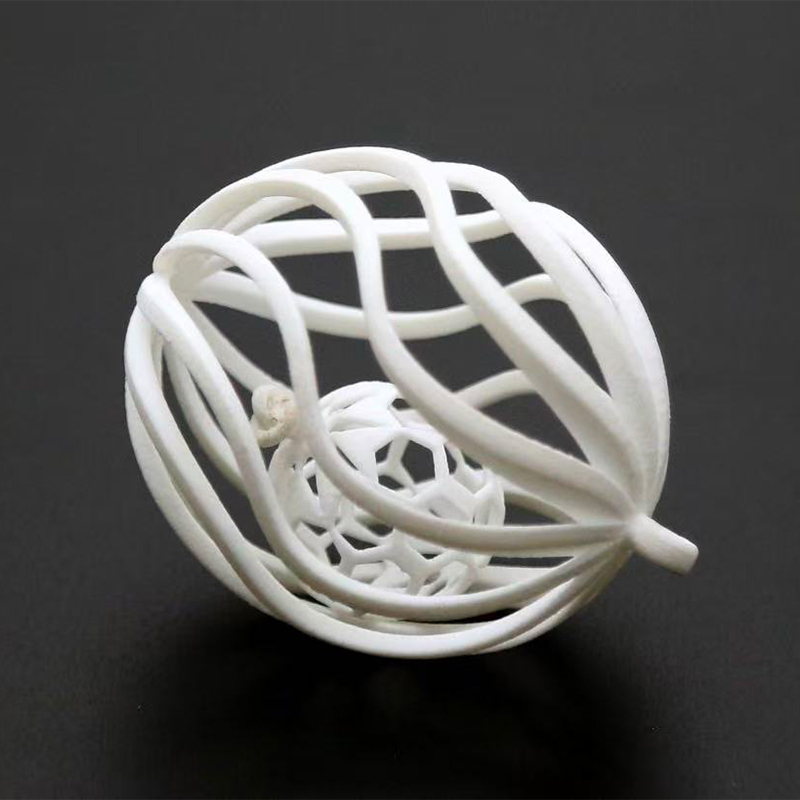
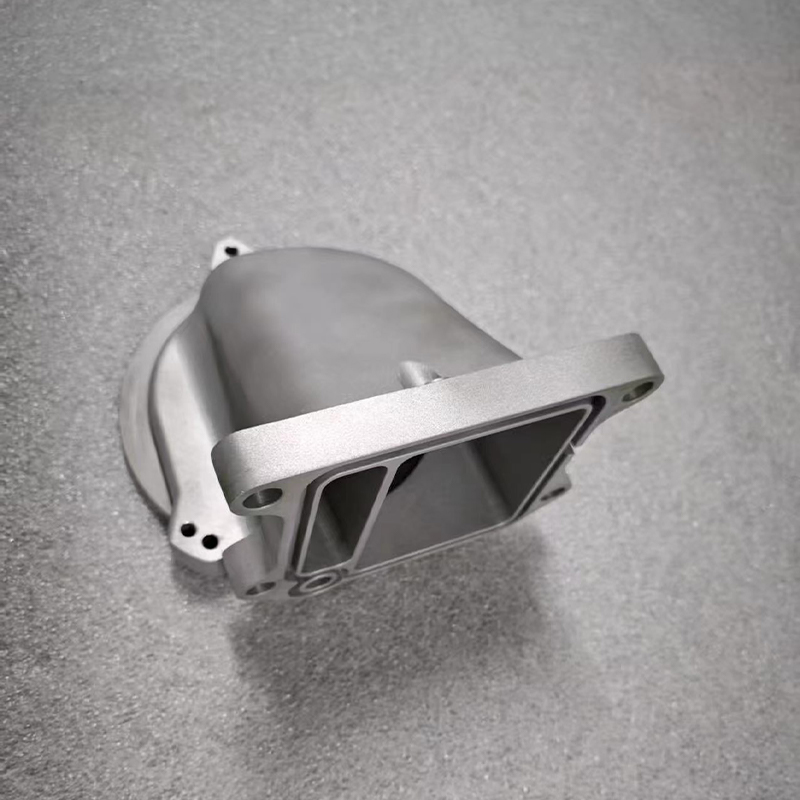
Paano Pumili ng Mga Serbisyo sa Pag-print ng 3D para sa Mga Prototype at Produksyon
Mga Serbisyo sa Pag-print ng 3D : Ang Maikling Sagot sa Pagpili ng Tamang Provider
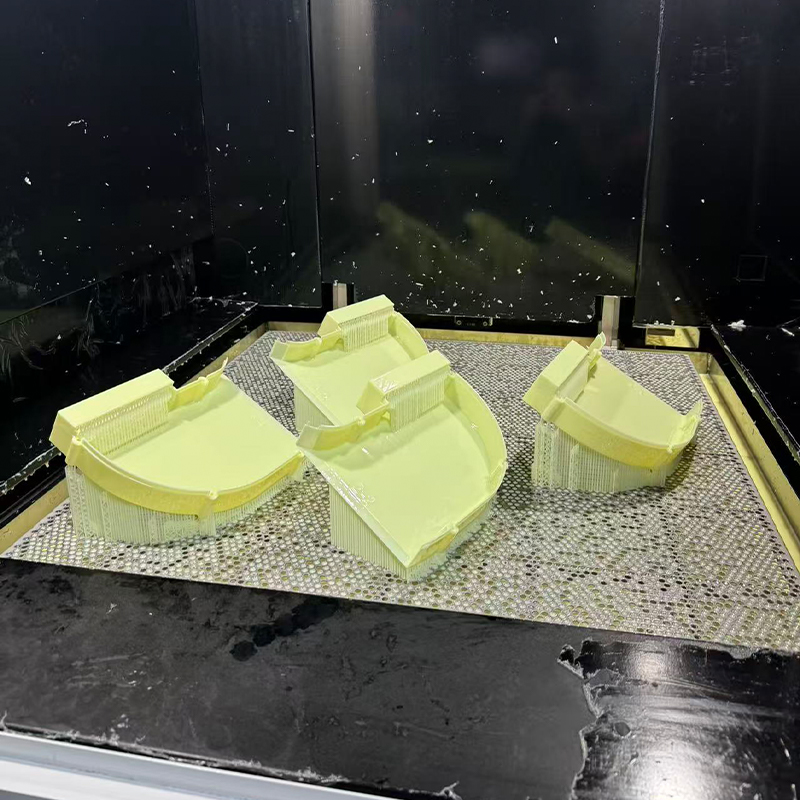
Ang tamang provider ng mga serbisyo sa pag-print ng 3D ay ang isa na ang proseso, mga materyales at pagtatapos ay tumutugma sa kung ano ang dapat gawin ng iyong bahagi, hindi ang isa na may pinakamahabang listahan ng makina. Sa pagsasagawa, karamihan sa mga mamimili ay pumipili sa apat na napatunayang ruta: SLA o DLP dagta para sa pinong detalye at makinis na mga ibabaw, SLS naylon para sa mga functional na bahagi, SLM metal para sa malalakas o heat-exposed na bahagi, at FDM na plastik para sa malalaking modelo sa maagang yugto. Ang pagkuha ng laban na iyon sa simula ay nakakatipid ng mas maraming oras kaysa sa anumang negosasyon sa susunod.
Narito ang isang sitwasyon na madalas nating nakikita. Ang isang team ng engineering ay may disenyo ng pabahay na mapupunta sa injection molding sa loob ng tatlong buwan. Kailangan nila ng sampung bahagi na mukhang huling produkto para sa isang trade show, at dalawampu pa na makakaligtas sa isang drop test at ilang linggo ng field handling. Dalawang magkaibang trabaho yan. Ang pagpapadala ng pareho sa iisang makina ay karaniwang nakompromiso ang hitsura o lakas, habang ang mahusay na 3D na mga serbisyo sa pag-print ay naghahati sa trabaho: resin at pintura para sa mga sample ng palabas, nylon para sa drop test.
Nalalapat ang parehong lohika kapag naghanap ka ng isang manufacturer o supplier ng mga serbisyo sa pag-print ng 3D sa China. Ang isang may kakayahang kasosyo ay hindi lamang tinatanggap ang iyong file at pindutin ang print. Sinusuri nila ang kapal ng pader, nagtatanong kung saan gagamitin ang bahagi, nagmumungkahi ng mas angkop na materyal, at sasabihin sa iyo nang maaga kung aling mga ibabaw ang mangangailangan ng machining o pagpipinta. Ang pag-uusap na iyon ay isang mas malakas na signal ng kalidad kaysa sa anumang listahan ng kagamitan.
Ang gabay na ito ay isinulat para sa mga taga-disenyo ng produkto, mga inhinyero at mga pangkat ng pagkukunan na nag-order ng mga prototype, jig, maliliit na batch at mga end-use na bahagi. Sinasaklaw nito ang mga sumusunod na paksa:
- Ang mga pangunahing uri ng pasadyang serbisyo sa pag-print ng 3D at kung ano ang mahusay na ginagawa ng bawat isa
- Paano lumipat ang isang trabaho mula sa isang digital na file patungo sa isang tapos na bahagi
- Paano pumili sa pagitan ng dagta, naylon at mga materyales na metal
- Kapag ang CNC machining o silicone mold replication ay mas angkop
- Paano ihambing ang isang komersyal na tagapagtustos ng mga serbisyo sa pag-print ng 3D sa mga puntong mahalaga
- Paano alagaan ang mga naka-print na bahagi pagkatapos ng paghahatid
Magsimula sa kung ano ang dapat gawin ng bahagi, pagkatapos ay piliin ang proseso; ang pagbaligtad sa ayos na iyon ay ang pinakakaraniwang dahilan ng muling paggawa.
Mga Karaniwang Uri ng Mga Serbisyo sa Pag-print ng 3D at Mga Katangian Nito
Ang ISO/ASTM 52900, ang pamantayan na tumutukoy sa mga additive na termino sa pagmamanupaktura, ay pinapangkat ang teknolohiya sa pitong pamilya ng proseso. Ang mga komersyal na serbisyo sa pag-print ng 3D ay kadalasang gumagawa ng kanilang alok sa tatlo sa mga ito: vat photopolymerization (SLA at DLP), powder bed fusion (SLS at SLM) at material extrusion (FDM). Mag-scroll sa mga card sa ibaba upang makita kung paano kumikilos ang bawat isa sa mga totoong proyekto.
-
SLA dagta
Ang isang UV laser ay nagpapagaling ng likidong resin layer sa pamamagitan ng layer. Malakas ito sa mga magagandang katangian, matutulis na gilid at makinis na ibabaw.
Mga karaniwang gamit: mga modelo ng hitsura, mga master pattern, malilinaw na bahagi at maliliit na housing.
Panoorin ang: brittleness sa ilang resins at mabagal na pagdidilaw sa ilalim ng mahabang UV exposure.
-
DLP dagta
Ang isang projector ay nagpapagaling ng isang buong layer nang sabay-sabay, kaya ang oras ng pagbuo ay nananatiling matatag kahit na may maraming maliliit na bahagi sa isang plato.
Mga karaniwang gamit: maliliit na detalyadong bahagi, mga konektor, maliliit na bahagi at mga batch ng pattern.
Mag-ingat para sa: isang mas maliit na lugar ng pagtatayo kaysa sa maraming mga makinang nakabatay sa laser.
-
SLS naylon
Isang laser sinter nylon powder. Ang nakapalibot na pulbos ay sumusuporta sa bahagi, kaya ang mga kumplikadong hugis at gumagalaw na mga asembliya ay praktikal.
Mga karaniwang gamit: snap fit, housings, ducts, functional prototypes at short-run end-use parts.
Panoorin ang: isang butil na ibabaw maliban kung ang bahagi ay tinina, nasabog o pinakinis.
-
SLM metal
Ang isang laser ay ganap na natutunaw ang metal powder sa isang proteksiyon na kapaligiran, na gumagawa ng mga siksik na bahagi sa aluminyo, hindi kinakalawang na asero at titanium alloys.
Mga karaniwang gamit: mga bracket, manifold, magaan na istruktura at mga bahaging nakalantad sa init.
Panoorin ang: mga suporta, natitirang stress at ang pangangailangan sa makina ng mga kritikal na mukha.
-
FDM na plastik
Ang isang pinainit na nozzle ay naglalagay ng thermoplastic filament. Nababagay ito sa malalaking bahagi at mga modelo ng maagang yugto.
Mga karaniwang gamit: mga fixture, malalaking mockup at simpleng enclosure.
Panoorin ang: nakikitang mga linya ng layer at mas mababang lakas sa pagitan ng mga layer.
Mabilisang reference table
| Proseso | Mga tipikal na materyales | Pinakamahusay na akma | Pangunahing limitasyon |
|---|---|---|---|
| SLA | Karaniwan, matigas, malinaw at mataas na temperatura na mga resin | Mga modelo ng hitsura at pinong detalye | Ang ilang mga resin ay malutong; UV pagtanda sa paglipas ng panahon |
| DLP | Mga resin ng photopolymer | Maliit na detalyadong mga bahagi sa mga batch | Mas maliit na lugar ng pagtatayo |
| SLS | PA12 naylon at filled nylons | Mga functional na bahagi, kumplikadong geometry | Butil na as-built na ibabaw |
| SLM | AlSi10Mg aluminyo, 316L hindi kinakalawang na asero, titanium alloy | Malakas, magaan, lumalaban sa init na mga bahagi | Mga suporta, pampawala ng stress, pagtatapos ng trabaho |
| FDM | ABS, PETG, PC at mga katulad na thermoplastics | Malalaking modelo at fixtures | Mga linya ng layer, lakas ng direksyon |
Maraming mga mamimili ang humihingi ng isang pasadyang serbisyo sa pag-print ng 3D at umaasa ng isang sagot. Sa totoo lang, madalas na pinagsasama ng isang may karanasang 3D printing service provider ang mga ruta sa loob ng isang proyekto. Ang isang lighting enclosure ay maaaring i-print sa SLA dagta para sa nakikitang shell, sa SLS naylon para sa internal bracket, at sa ibang pagkakataon ay kopyahin sa maliliit na batch sa pamamagitan ng silicone molds kapag ang disenyo ay nagyelo. Ang pag-iisip sa mga ruta sa halip na sa isang makina ay nagbibigay sa iyo ng higit pang mga opsyon at mas kaunting mga sorpresa.
Inihahambing ng tsart sa ibaba ang limang ruta sa limang katangian na pinakamadalas na itinataas ng mga mamimili. Ang mas madidilim na mga cell ay nangangahulugang isang mas malakas na resulta na nauugnay sa iba pang apat na ruta, kaya basahin ito bilang isang pagraranggo sa halip na isang pagsukat.
Ipinapakita ng mapa ng init kung bakit walang isang proseso ang nanalo sa bawat kategorya. Ang SLA at DLP ay nangunguna sa detalye at surface finish, kaya naman ang mga ito ang karaniwang panimulang punto para sa hitsura ng mga modelo at master pattern na mamaya ay ipininta o kokopyahin sa silicone. Ang SLS nylon at SLM na metal ay nangunguna sa lakas, at ang SLM ay nagdaragdag ng pinakamataas na paglaban sa init, na mahalaga para sa mga bracket at bahagi na malapit sa mga motor o tambutso.
Pinakamataas ang ranggo ng FDM sa laki ng build, kaya nananatili itong kapaki-pakinabang para sa malalaking fixture at maagang mockup kung saan pangalawa ang kalidad ng surface. Para sa isang tagagawa na nag-aalok ng resin, nylon at metal printing kasama ng machining at pagpipinta, ang ganitong uri ng talahanayan ay nagiging praktikal na gabay sa pagruruta: ang bawat bahagi ay ipinapadala sa proseso na akma sa pangunahing kinakailangan nito, at ang natitirang mga puwang ay sarado sa pagtatapos. Kung ang iyong bahagi ay nangangailangan ng dalawa o tatlo sa mga katangiang ito nang sabay-sabay, asahan ang isang pinagsamang ruta sa halip na isang solong printer.
Ang bawat proseso ay pinakamalakas sa ibang lugar, kaya itugma ang isa na sumasaklaw sa iyong pangunahing kinakailangan at isara ang natitira sa pagtatapos.
Paano Gumagana ang Mga Serbisyo sa Pang-industriya na 3D Pagpi-print mula sa File hanggang sa Tapos na Bahagi
Ang pag-unawa sa daloy ng trabaho ay nakakatulong sa iyong mahulaan kung saan nagmumula ang mga pagkaantala at mga isyu sa kalidad. Karamihan sa mga pang-industriya na serbisyo sa pag-print ng 3D ay sumusunod sa parehong anim na hakbang, kahit na magkaiba ang mga makina.
- Pagsusuri ng file. Tinitingnan ng inhinyero ang iyong STEP, STL o katulad na 3D na modelo para sa maninipis na pader, saradong mga lukab, nawawalang mga mukha at unit. Ang isang mahusay na pagsusuri ay nagba-flag ng mga problema bago ang pag-print, hindi pagkatapos.
- Pagpili ng proseso at oryentasyon. Ang bahagi ay itinalaga ng isang proseso at isang oryentasyon ng pagbuo. Naaapektuhan ng oryentasyon ang kalidad ng ibabaw, direksyon ng lakas, ang bilang ng mga suporta at ang oras ng pag-print.
- Pagpi-print. Binubuo ng makina ang bahagi na patong-patong. Ang kapal ng layer ay karaniwang mula sa humigit-kumulang 0.025 mm sa mga fine resin machine hanggang 0.2 mm o higit pa sa FDM equipment.
- Paglilinis at pag-alis ng suporta. Ang mga bahagi ng dagta ay hinuhugasan at na-post-cured ng UV. Ang mga bahagi ng naylon ay na-depowder. Ang mga bahagi ng metal ay pinainit kung kinakailangan at pinuputol mula sa build plate, at ang mga suporta ay tinanggal.
- Post-pagpoproseso at pagtatapos. Ang sanding, blasting, dyeing, priming, painting, tapping thread o machining critical face ay idinaragdag ayon sa drawing.
- Inspeksyon at pag-iimpake. Sinusuri ang mga pangunahing dimensyon, sinusuri ang mga ibabaw, at naka-pack ang mga bahagi upang hindi masira ang mga magagandang feature habang dinadala.
Pansinin na ang pag-print mismo ay isang hakbang lamang. Ang mga mamimili na humahatol sa isang supplier sa pamamagitan lamang ng bilang ng printer ay kadalasang nakaligtaan kung gaano karami sa panghuling kalidad ang nagmumula sa ikaapat at limang hakbang. Bumalik kami dito sa seksyong post-processing.
Mga detalye ng disenyo na nagbabago sa resulta
Ang mga maliliit na desisyon sa disenyo ay kadalasang nagpapasya kung gumagana ang isang naka-print na bahagi. Inililista ng talahanayan sa ibaba ang panimulang gabay na ginagamit ng maraming service provider kapag nagsusuri ng mga file. Ang mga eksaktong limitasyon ay nakasalalay sa makina, sa materyal at sa laki ng bahagi, kaya ituring ang mga ito bilang mga simula ng pag-uusap sa halip na mga nakapirming panuntunan.
| Tampok ng disenyo | dagta (SLA, DLP) | Naylon (SLS) | Metal (SLM) | Plastic (FDM) |
|---|---|---|---|---|
| Pinakamababang kapal ng pader | Mga 0.6 hanggang 1.0 mm | Mga 0.8 hanggang 1.0 mm | Mga 0.5 hanggang 1.0 mm | Mga 1.0 hanggang 1.5 mm |
| Mga sumusuporta | Kailangan para sa mga overhang, maaaring mag-iwan ng mga marka ng contact | Hindi kinakailangan, sinusuportahan ng pulbos ang bahagi | Kailangan para sa mga overhang at kontrol ng init | Kailangan para sa matarik na mga overhang |
| Nakakulong na materyal | Magdagdag ng mga butas ng alisan ng tubig para sa likidong dagta | Magdagdag ng mga butas sa pagtakas para sa loose powder | Magdagdag ng mga butas sa pagtakas para sa loose powder | Bihirang isyu |
| Mga sinulid at masikip na butas | I-tap o magdagdag ng mga insert pagkatapos mag-print | I-tap o magdagdag ng mga insert pagkatapos mag-print | Makina pagkatapos ng pag-print | Gumamit ng mga insert para sa paulit-ulit na pagpupulong |
Dalawang gawi ang nakakatipid ng pinakamaraming problema. Una, markahan kung aling mga mukha ang gumagana, tulad ng mga bearing seat, sealing surface at mating face, para makapagplano ang provider ng machining o reaming sa mga mukha lang na iyon. Pangalawa, iwasan ang pagdidisenyo ng mga ganap na nakapaloob na mga cavity maliban kung nagdagdag ka ng mga butas para sa pag-alis ng pulbos o dagta; ang isang guwang na bahagi na hindi mapupuntahan ay tatanggihan o darating nang mas mabigat at mas mahina kaysa sa nilalayon.
Ang pag-print ay isang hakbang sa isang anim na hakbang na chain, at ang mga pagpipilian sa disenyo na ginawa bago ang unang layer ay nagpasya sa karamihan ng mangyayari pagkatapos nito.
Mga Materyales para sa Custom na 3D Printing Services: Resin, Nylon at Metal
Ang pagpili ng materyal ay nagtutulak ng lakas, hitsura, pagpaparaya sa init at kung paano tumatanda ang bahagi. Ang isang pasadyang serbisyo sa pag-print ng 3D ay dapat na maipaliwanag kung bakit nagrerekomenda ito ng isang materyal kaysa sa isa pa sa simpleng mga termino, na naka-link sa iyong kaso ng paggamit. Hinahati ng dalawang hanay sa ibaba ang mga opsyon sa mga polimer at metal.
Mga polimer: dagta, naylon at plastik
| Mga metal para sa pag-print ng SLM
|
Pagpili ng materyal sa isang sulyap
| materyal | Karaniwang gamit | Lakas | Limitasyon |
|---|---|---|---|
| Matigas na dagta | Ipakita ang mga modelo, form at fit check | ayos lang detail, smooth surface | Maaaring maging malutong sa edad o UV |
| PA12 nylon | Snap fit, housings, ducts | Matibay, magandang pag-uugali sa pagkapagod | Mabagal na sumisipsip ng kahalumigmigan |
| AlSi10Mg aluminyo | Banayad na bracket, heat sink | Mababang timbang, thermal conductivity | Nangangailangan ng stress relief, pagtatapos |
| 316L hindi kinakalawang na asero | Mga bahagi ng likido, mga bahaging nakalantad sa kaagnasan | Kaagnasan paglaban, kayamutan | Mas mabigat, mas mabagal matapos |
| Titanium alloy | Magaan na mga bahagi ng istruktura | Lakas-to-weight ratio | Demanding na proseso, mas mahabang lead time |
Mga tanong na dapat sagutin bago ka pumili ng materyal
- Ano ang pinakamataas na temperatura na makikita ng bahagi, at gaano katagal?
- Magdadala ba ito ng load nang isang beses, paulit-ulit, o hawak lang ang hugis nito?
- Makakatagpo ba ito ng mga langis, mga ahente ng paglilinis, tubig o panlabas na ilaw?
- Kailangan ba itong magmukhang isang tapos na produkto, o magkasya lang at gumana?
- Ilang piraso ang kakailanganin mo ngayon, at ilan mamaya?
Ang pagsagot sa limang tanong na ito sa iyong pagtatanong ay kadalasang nagpapaikli sa quoting loop sa pamamagitan ng isang buong round ng mga email, dahil maaaring magrekomenda ang engineer ng materyal nang hindi nanghuhula.
Temperatura, pagkarga, kapaligiran at hitsura ay ang apat na katotohanang nagpapasya sa materyal; ibahagi ang mga ito sa iyong unang mensahe.
Mga Application at Selection Point para sa Industrial at Commercial 3D Printing Services
Lumilitaw ang mga serbisyo sa pang-industriya na 3D printing sa halos lahat ng sektor ng pagmamanupaktura, ngunit ang mga dahilan kung bakit ginagamit ng mga tao ang mga ito ay nakakagulat na pare-pareho: kailangan nila ng isang pisikal na bahagi nang mas mabilis kaysa sa pinapayagan ng tooling, o kailangan nila ng isang hugis na mahirap gawin ng ibang mga pamamaraan. Ang dalawang column sa ibaba ay nagkokonekta ng mga tipikal na sitwasyon sa mga puntong mahalaga kapag pumipili ng supplier para sa bawat isa.
Mga karaniwang sitwasyon ng aplikasyon
| Mga punto ng pagpili upang suriin
|
Malaking scale 3D printing services
Kapag naghanap ang mga mamimili ng malalaking serbisyo sa pag-print ng 3D, karaniwang isa sa dalawang bagay ang ibig nilang sabihin: isang bahagi na lumampas sa dami ng build ng mga karaniwang machine, o maraming medium na bahagi na kailangan sa isang batch. Ang unang kaso ay karaniwang nalulutas sa pamamagitan ng paghahati sa modelo sa mga seksyon na may mga tampok na pagkakahanay tulad ng mga susi o pin, pagpi-print ng mga seksyon, pagkatapos ay pagbubuklod at pagtatapos ng mga tahi upang mawala ang magkasanib na pintura. Ang pangalawang kaso ay nalulutas sa pamamagitan ng mahusay na paglalagay ng mga bahagi at sa pamamagitan ng pagpili ng isang proseso, tulad ng SLS nylon, kung saan maraming bahagi ang nagbabahagi ng isang build.
Tanungin ang isang potensyal na tagapagtustos kung paano nila pinangangasiwaan ang mga tahi at flatness sa mga split parts. Ang isang malinaw na sagot, na perpektong may halimbawang larawan, ay nagsasabi sa iyo ng higit pa sa isang nakasaad na maximum na dimensyon.
Maliit na batch at paggawa ng tulay
Ang isa pang lumalagong paggamit ay ang paggawa ng tulay, kung saan pinupuno ng mga naka-print o cast na bahagi ang puwang sa pagitan ng prototype at mass production. Kung aabutin ng walong hanggang labindalawang linggo bago mabuo ang iyong injection mol, maaaring panatilihin ng isang komersyal na supplier ng serbisyo sa pag-print ng 3D na mapanatili ang iyong pilot line, mga pagsubok sa field o maagang mga order ng customer. Para sa mga bahagi ng hitsura, kadalasang tumatagal ang silicone mold replication kapag naaprubahan na ang master pattern, dahil ang isang mold ay maaaring makagawa ng maliit na batch ng pare-parehong mga kopya. Ang pagpili ng isang supplier na nag-aalok ng parehong pag-print at pagkopya ay maiiwasan ang paglilipat ng mga file at mga guhit sa pagitan ng mga kumpanya.
Pumili ng supplier sa pamamagitan ng kung gaano nito sinusuportahan ang iyong susunod na hakbang, hindi lamang ang kasalukuyang prototype.
Detalyadong Paghahambing ng 3D Printing Services, CNC Machining at Silicone Mold Replication
Maraming mga proyekto ang hindi nangangailangan ng 3D printing, at sasabihin sa iyo ito ng isang tapat na supplier. Inihahambing ng talahanayan ang tatlong pinakakaraniwang ruta para sa mga prototype at maliliit na batch upang makita mo kung saan magkasya ang bawat isa.
| Salik | 3D printing | CNC machining | Pagtitiklop ng amag ng silicone |
|---|---|---|---|
| Karaniwang dami | Isa hanggang ilang dosena | Isa hanggang ilang daan | Humigit-kumulang 10 hanggang 50 kopya, depende sa buhay ng amag |
| Kalayaan sa geometry | Napakataas, posible ang mga panloob na channel at sala-sala | Limitado ng access sa tool | Sinusunod ang master pattern |
| materyal choice | Mga resin, naylon, metal na pulbos, thermoplastics | Malawak na hanay ng mga solidong metal at plastik | Mga polyurethane resin na ginagaya ang mga karaniwang plastik at goma |
| Ibabaw as produced | Layer lines o grain hanggang matapos | Mga marka ng tool, madaling pinuhin | Makinis, kinokopya ang master surface |
| Pagpaparaya | Katamtaman, umaasa sa proseso | Mahigpit sa mga tampok na machine | Katamtaman, pag-urong ay dapat isaalang-alang |
| Oras ng pagsisimula | Mabilis, walang gamit | Mabilis, kailangan ng fixturing | Kailangan muna ang master at amag |
| Pinakamahusay para sa | Mga kumplikadong hugis, maagang pag-ulit | Mahigpit na pagpapaubaya, lakas, mga bahagi ng metal | Magkamukhang maliliit na batch |
Ang katumpakan ay ang kadahilanang itinatanong ng mga mamimili tungkol sa karamihan, at ito rin ang madalas na hindi maintindihan. Ang susunod na tsart ay nagpapakita ng mga indikatibong pagpapaubaya sa pagtatrabaho para sa bawat ruta ng pag-print. Mangyaring basahin ito bilang tulong sa pagpaplano, dahil ang mga aktwal na resulta ay nakasalalay sa laki ng bahagi, geometry, oryentasyon at pagkakalibrate ng makina.
Ipinapakita ng chart na ang mga ruta ng resin ay nasa dulong dulo para sa maliliit na feature, kaya naman pinili ang mga ito para sa mga connector, magagandang housing at pattern kung saan mahalaga ang akma. Ang SLM metal ay nahuhulog sa isang katulad na banda para sa maliliit na bahagi, ngunit ang mga numero ay nalalapat sa mga tampok na naka-print, at ang mga kritikal na butas o mga mukha ng pagsasama ay karaniwang ginagawang makina pagkatapos upang maabot ang mas mahigpit na mga limitasyon.
Ang SLS nylon at FDM ay nagpapakita ng mas malawak na mga halaga dahil ang pag-urong ng pulbos, thermal behavior at layer deposition ay nagdaragdag lahat ng pagkakaiba-iba, lalo na sa mahaba o manipis na mga bahagi. Para sa isang supplier na nagpapatakbo din ng CNC machining, ang pagkakaibang ito ay madaling pamahalaan: ang naka-print na katawan ay nagbibigay ng geometry, at ang isang maikling operasyon ng machining ay natapos ang ilang mga tampok na nangangailangan ng mas mahigpit na kontrol. Kapag nagpadala ka ng drawing, markahan kung aling mga dimensyon ang kritikal at alin ang reference lamang, dahil hinahayaan nito ang engineer na mag-apply kung saan ito mahalaga.
Sa pangkalahatan, ang praktikal na tuntunin ay simple. Gumamit ng pag-print kapag ang pagiging kumplikado o bilis ng hugis ang pangunahing hadlang, ang machining kapag ang tolerance o materyal ay, at silicone replication kapag kailangan mo ng ilang kamukhang bahagi mula sa isang aprubadong master.
I-print para sa hugis, makina para sa pagpapaubaya, kopyahin para sa maliliit na batch, at pagsamahin ang mga ito kapag ang isang bahagi ay nangangailangan ng higit sa isang lakas.
Post-Processing at Surface Finishing: Kung Saan Talaga Napupunta ang Lead Time
Ang mga bagong mamimili ay madalas na nagulat na ang isang bahagi na naka-print sa magdamag ay maaaring tumagal ng ilang araw upang maihatid. Ang dahilan ay ang pagtatapos, hindi pag-print, ay may posibilidad na kumuha ng pinakamalaking bahagi ng iskedyul para sa mga bahagi ng hitsura. Ang pag-unawa dito nang maaga ay nagbibigay-daan sa iyong magplano ng mga makatotohanang milestone at maiwasan ang panghuling panggigipit.
Karaniwang mga ruta ng pagtatapos ayon sa proseso
- Mga bahagi ng resin: pag-alis ng suporta, pag-sanding, tagapuno kung kinakailangan, panimulang aklat, pagpipinta ng kulay at malinaw na amerikana. Ang mga bahagi na dapat na transparent ay pinakintab at pinahiran sa halip na pininturahan.
- Mga bahagi ng naylon: bead blasting para sa pare-parehong matte na texture, pagtitina para sa pare-parehong kulay, at vapor o tumble smoothing kapag kailangan ng mas pantay na ibabaw.
- Mga bahagi ng metal: pampawala ng stress, pagtanggal mula sa build plate, pagtanggal ng suporta, pagmachining ng mga kritikal na mukha, pagsabog o pag-polish, at opsyonal na anodizing o passivation.
- Mga bahagi ng FDM: sanding, pagpupuno at pagpipinta para sa hitsura, o mga paraan ng pagpapakinis na walang acetone na angkop sa materyal.
Ang chart sa ibaba ay nagpapakita ng indikatibong hati ng lead time para sa tatlong tipikal na proyekto. Ang bawat bar ay nagdaragdag ng hanggang isang daang porsyento ng iskedyul para sa uri ng proyektong iyon, at ang mga figure ay naglalarawan ng mga karaniwang pattern kaysa sa mga nakapirming panuntunan.
Ang resin visual prototype ay gumugugol ng pinakamalaking bahagi ng iskedyul nito sa pagtatapos, dahil ang sanding, priming at pagpipinta ay dapat gawin sa mga yugto na may oras ng pagpapatayo sa pagitan ng mga ito. Ang pag-print mismo ay isang maliit na bahagi, kahit na maraming mga mamimili ang nag-aakala na ito ang nangingibabaw.
Ang functional na bahagi ng nylon ay nagpi-flip sa larawan: ang pag-print at pag-depowder ay may mas malaking bahagi, habang ang pagtatapos ay mas magaan dahil ang isang sabog o tinina na ibabaw ay kadalasang katanggap-tanggap. Para sa metal bracket, ang paglilinis at post-processing, na kinabibilangan ng stress relief, plate removal at support removal, ang naging pinakamalaking block, at isang maikling pagtatapos na hakbang ang susunod.
Ito ang dahilan kung bakit ang isang tagapagtustos na may pagpipinta at machining sa ilalim ng isang bubong ay may praktikal na kalamangan para sa magkakahalo na mga proyekto. Ang mas kaunting mga handoff ay nakakabawas sa oras ng paghihintay sa pagitan ng mga hakbang, at makikita ng parehong team kung paano nakakaapekto sa mga dimensyon ang isang desisyon sa pagtatapos. Kung masikip ang iyong iskedyul, tanungin ang supplier kung aling yugto ang malamang na pinakamahaba para sa iyong partikular na bahagi, pagkatapos ay magpasya kung ang isang mas simpleng pagtatapos ay makakatugon sa iyong pangangailangan.
Plano ang pagtatapos sa disenyo
Ang pagpipinta ay nagdaragdag ng coating layer, kadalasang ilang daan-daang milimetro bawat coat, na mahalaga para sa mga snap fit at mahigpit na pagtitipon. Sabihin nang maaga sa tagapagtustos kung pipintahan ang isang ibabaw ng isinangkot, upang maisaayos ang modelo o ma-maskara ang ibabaw na iyon. Ang parehong naaangkop sa anodizing sa aluminyo, kung saan ang coating ay bahagyang lumalaki sa bawat mukha at maaaring makaapekto sa maliliit na butas at mga sinulid.
Ang pagtatapos, hindi ang pag-print, ay kadalasang nagtatakda ng petsa ng paghahatid para sa hitsura ng mga bahagi, kaya magpasya sa kinakailangan sa ibabaw bago mo ilagay ang order.
Paano Suriin ang isang Manufacturer o Supplier ng Mga Serbisyo sa Pag-print ng 3D sa China
Ang pag-sourcing mula sa isang China 3D printing services manufacturer ay nagbibigay ng access sa malawak na pagpili ng materyal, mature na mga kasanayan sa pagtatapos at tumutugon na turnaround, ngunit ang kalidad at komunikasyon ay nag-iiba pa rin sa pagitan ng mga supplier. Ginagawa ng mga hakbang sa ibaba ang isang hindi malinaw na paghahanap para sa mga service provider ng 3D printing sa isang structured na paghahambing.
Ano ang ipapadala sa isang pagtatanong
- Isang 3D na modelo sa STEP o STL na format, na may nakasaad na mga unit
- Isang 2D na drawing na nagmamarka ng mga kritikal na dimensyon, mga thread at mga mukha ng pagsasama
- Dami ngayon at inaasahang dami mamaya
- Kagustuhan sa materyal o ang pagganap na kailangan mo, tulad ng temperatura at pagkarga
- Kinakailangan sa ibabaw, gaya ng hilaw, sinabog, pininturahan o pinakintab
- Target na petsa ng paghahatid at destinasyon
Ano ang kapalit ng isang may kakayahang supplier
- Mga tugon na may mga partikular na tanong tungkol sa function, hindi lamang isang kahilingan para sa file
- Itinuturo ang mga panganib sa disenyo, tulad ng manipis na mga dingding o nakulong na pulbos, bago ang paggawa
- Ipinapaliwanag kung ano ang matamo bilang nakalimbag at kung ano ang nangangailangan ng machining
- Nagpapadala ng mga larawan sa pag-unlad at mga resulta ng inspeksyon para sa mga kritikal na feature
- Nag-iimpake ng pino at pininturahan na mga bahagi na may proteksyon na angkop sa internasyonal na pagpapadala
Isang halimbawa ng one-stop approach na ito ay ang Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., isang OEM at ODM 3D printing services supplier. Ginagawa ng team ng disenyo nito ang mga ideya ng kliyente sa mga praktikal na disenyo ng produkto, at ang factory prints sa resin, nylon at metal, na sinusuportahan ng advanced machining. Sinusuportahan ng silicone mold replication ang tumpak na small-batch production, at ang mga surface treatment tulad ng pagpipinta ay nagpapabuti sa huling hitsura. Ang pagpapanatiling disenyo, pag-print, pagkopya at pagtatapos sa isang platform ay nangangahulugan na ang parehong koponan ay sumusunod sa isang proyekto mula sa konsepto hanggang sa naihatid na bahagi, na nagpapababa ng mga handoff at nakakatipid ng oras.
Gumagamit din ng simpleng scorecard ang maraming mamimili upang ihambing ang mga supplier. Ang chart sa ibaba ay nagpapakita ng isang halimbawa ng pagtimbang na maaaring iangkop ng mga mamimili, batay sa karaniwang mga priyoridad sa pagkuha para sa prototype at small-batch na trabaho kaysa sa anumang istatistika ng industriya. Tratuhin ang mga porsyento bilang panimulang punto at ilipat ang mga ito ayon sa kung ano ang higit na kailangan ng iyong proyekto.
Ang proseso at materyal na akma ay tumatanggap ng pinakamalaking bahagi dahil ang isang supplier na kulang sa tamang teknolohiya ay hindi makakabawi dito sa bilis o serbisyo. Ang kontrol sa kalidad at lead time na may komunikasyon ay sumusunod sa pantay na timbang, dahil ang isang huli o hindi tiyak na paghahatid ay maaaring maging kasing pinsala sa isang iskedyul ng pag-develop bilang isang dimensional na error.
Ang post-processing ay nagdadala ng higit na timbang kaysa sa inaasahan ng maraming unang beses na mamimili, na nagli-link pabalik sa lead-time na chart: ang kakayahan sa pagtatapos ay nakakaapekto sa parehong hitsura at petsa ng paghahatid. Ang feedback sa engineering ay nakakakuha ng mas maliit ngunit makabuluhang bahagi, at madalas na ito ang pinakamahusay na tagahula kung gaano magiging maayos ang proyekto, dahil ang isang supplier na maagang nagtatanong ng magagandang tanong ay kadalasang iniiwasan ang muling paggawa sa ibang pagkakataon.
Maaari mong ayusin ang mga timbang na ito para sa iyong sariling kaso. Ang isang pangkat na nag-order ng isang bahagi ng metal ay maaaring magtaas ng inspeksyon, habang ang isang pangkat na naghahanda ng isang sample ng trade show ay maaaring magtaas ng pagtatapos at komunikasyon. Anuman ang timbang, ang pag-iskor ng dalawa o tatlong supplier sa parehong sheet ay ginagawang mas layunin ang paghahambing at mas madaling ipaliwanag sa mga kasamahan.
Magsimula sa isang sample na order
Kung nagtatrabaho ka sa isang bagong supplier, ang isang maliit na sample order ay ang pinaka-maaasahang pagsubok. Pumili ng isang bahagi na kinabibilangan ng mga tampok na mahalaga sa iyo, tulad ng manipis na mga dingding, isang masikip na butas at isang pininturahan na ibabaw, at hatulan ang resulta sa katumpakan ng dimensyon, kalidad ng ibabaw, pag-iimpake at kung gaano kalinaw ang pakikipag-ugnayan ng supplier. Ang isang sample ay nagtuturo sa iyo ng higit pa tungkol sa isang kasosyo kaysa sa anumang brochure.
Hatulan ang isang supplier sa pamamagitan ng mga tanong na itinatanong nito at ang pagtatapos na kinokontrol nito, pagkatapos ay kumpirmahin gamit ang isang maliit na sample na order.
Pagpapanatili at Pangangalaga para sa 3D Printed Parts
Ang mga naka-print na bahagi ay nangangailangan ng mas kaunting pangangalaga kaysa sa inaasahan ng maraming tao, ngunit ang mga tamang gawi ay nagpapalawak ng kanilang buhay sa pagtatrabaho, lalo na para sa resin at naylon. Binubuod ng talahanayan ang mga pangunahing punto ayon sa materyal.
| materyal | Inirerekomendang pangangalaga | Iwasan |
|---|---|---|
| Resin | Punasan ng malambot na tela, itago ang layo mula sa direktang sikat ng araw, panatilihing walang mga solvent ang pininturahan na ibabaw | Mahabang pagkakalantad sa labas, biglaang epekto sa malamig na mga kondisyon |
| Nylon | Linisin gamit ang banayad na sabon at tubig, patuyuing mabuti, itabi sa isang tuyong lugar | Matagal na mamasa-masa na imbakan, na maaaring bahagyang magbago ng paninigas at laki |
| aluminyo | Panatilihing tuyo, punasan ang mga nalalabi, protektahan ang mga naka-machine na mukha gamit ang isang manipis na pelikula ng langis kung nakaimbak nang matagal | Kontakin ang asin o malakas na alkaline na panlinis |
| hindi kinakalawang na asero | Banlawan pagkatapos ng pagkakalantad sa mga kemikal, linisin gamit ang hindi nakasasakit na mga pad | Steel wool, na maaaring mag-iwan ng mga particle na nagdudulot ng mga kalawang na spot |
| FDM na plastik | Ilayo sa mga pinagmumulan ng init, linisin gamit ang basang tela | Mga load na naghihiwalay ng mga layer, at nag-iimbak malapit sa mainit na ibabaw |
Nakakatulong ang ilang dagdag na gawi. Siyasatin ang mga snap fit at sinulid na pagsingit nang pana-panahon, dahil ang paulit-ulit na pagpupulong ay isinusuot ang mga ito. Kung ang isang kabit o jig ay ginagamit araw-araw, panatilihin ang isang ekstrang o pangalawang rebisyon upang ang produksyon ay hindi huminto kapag ang isang bahagi ay nasira. Para sa mga pininturahan na bahagi, hawakan nang maaga ang mga chips upang pigilan ang paggapang ng kahalumigmigan sa ilalim ng patong. Panghuli, itala ang materyal at petsa ng pag-print sa iyong archive ng pagguhit, upang ang isang paulit-ulit na order ay maaaring tumugma nang eksakto sa orihinal.
Panatilihing tuyo, malinis at malayo sa init at malakas na sikat ng araw ang mga naka-print na bahagi, at magtabi ng ekstra para sa anumang ginagamit araw-araw.
FAQ Tungkol sa 3D Printing Services
Q1: Ano ang 3D printing services at sino ang gumagamit ng mga ito?Ang mga serbisyo sa pag-print ng 3D ay mga serbisyo sa pagmamanupaktura kung saan ang isang supplier ay gumagawa ng mga bahagi mula sa iyong digital na modelo gamit ang mga additive na proseso gaya ng SLA, SLS, SLM at FDM, pagkatapos ay tatapusin at susuriin ang mga ito. Ginagamit ng mga designer ng produkto, gumagawa ng kagamitan, automotive at electronics team at sourcing department ang mga ito para sa mga prototype, fixture, maliliit na batch at piyesa na may kumplikadong mga hugis. Dahil walang tool na kailangan, maaari kang lumipat mula sa file patungo sa bahagi sa mga araw sa halip na mga linggo. |
Q2: Aling proseso ng pag-print ng 3D ang nababagay sa mga functional na prototype?SLS naylon is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
T3: Gaano katumpak ang mga serbisyo sa pang-industriya na 3D printing?Ang katumpakan ay depende sa proseso, laki ng bahagi, geometry at oryentasyon. Ang mga proseso ng resin sa pangkalahatan ay ang pinaka-tumpak para sa maliliit na tampok, habang ang nylon at FDM ay nagpapakita ng mas malawak na pagkakaiba-iba. Para sa mahigpit na limitasyon sa mga butas, mga sinulid o mga mukha ng pagsasama, karaniwang nagpi-print ang mga supplier na may maliit na allowance at tinatapos ang mga feature na iyon sa pamamagitan ng pag-machining o reaming. Ang pagmamarka ng mga kritikal na dimensyon sa iyong drawing ay nakakatulong sa engineer na planuhin ito ng tama. |
Q4: Magagawa ba ng isang 3D printing services manufacturer ang malalaking bahagi?Oo, sa karamihan ng mga kaso. Ang mga bahagi na mas malaki kaysa sa isang solong dami ng build ay karaniwang nahahati sa mga seksyon na may mga tampok na pagkakahanay, naka-print, naka-bond at natapos upang ang mga tahi ay nakatago. Malaking dami ng mga katamtamang bahagi ang maaaring i-nested nang magkasama sa isang build. Hilingin sa supplier ang mga larawan ng magkatulad na hati o malalaking bahagi, at kumpirmahin kung paano nila kinokontrol ang flatness at kalidad ng tahi. |
Q5: Gaano katagal karaniwang tumatagal ang mga serbisyo ng 3D printing?Ang mga simpleng bahagi ng resin o nylon ay kadalasang maaaring maging handa sa loob ng ilang araw ng trabaho, habang ang mga pininturahan na bahagi at mga bahagi ng metal ay mas tumatagal dahil sa pagtatapos at paggamot sa init. Ang iskedyul ay depende sa laki ng bahagi, dami, materyal at kinakailangan sa ibabaw. Tanungin ang iyong supplier kung aling yugto ang malamang na magtagal para sa iyong bahagi at kung ang isang mas simpleng pagtatapos ay maaaring paikliin ito. |
Q6: Paano ako pipili sa pagitan ng 3D printing, CNC machining at silicone mold replication?Pumili ng 3D printing kapag ang pagiging kumplikado ng hugis o bilis ang pinakamahalaga, CNC machining kapag mahigpit ang tolerance o isang partikular na solidong materyal, at silicone mold replication kapag kailangan mo ng ilang pare-parehong kamukhang bahagi mula sa isang aprubadong master. Maraming mga proyekto ang gumagamit ng higit sa isang ruta. Ang isang supplier na nag-aalok ng lahat ng tatlo, kasama ng pagpipinta at pagtatapos, ay maaaring magrekomenda ng kumbinasyon na akma sa iyong drawing at dami. |
Impormasyon sa Pakikipag-ugnayan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section ng Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang Province, China
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
