- Mga Serbisyo sa Pag-print ng 3D

- Mga Serbisyo sa CNC Machining

- Mga Serbisyo sa Vacuum Casting

- Mga Serbisyo sa Pagtatapos sa Ibabaw

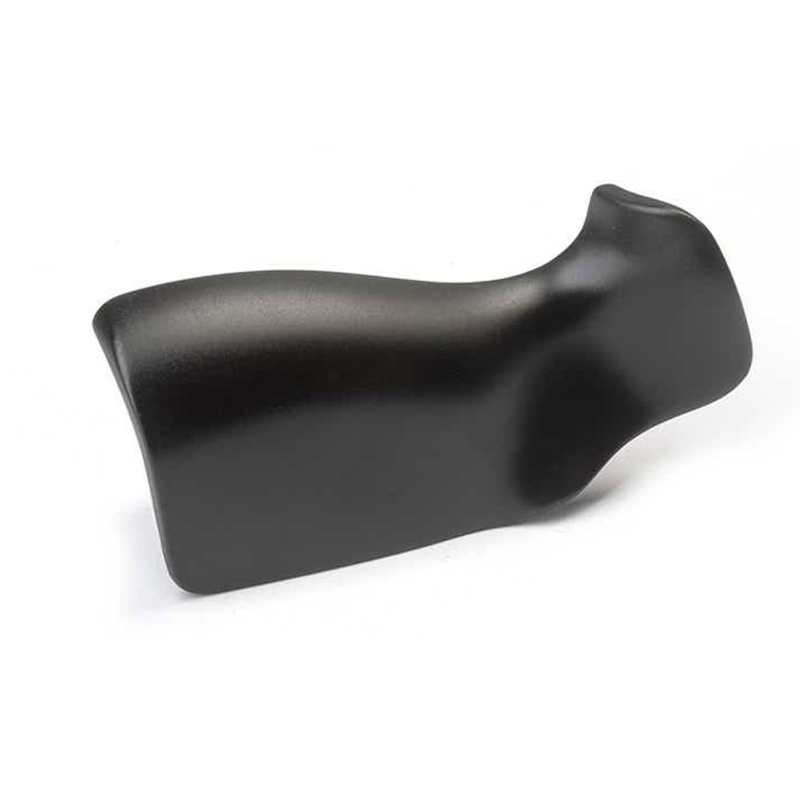
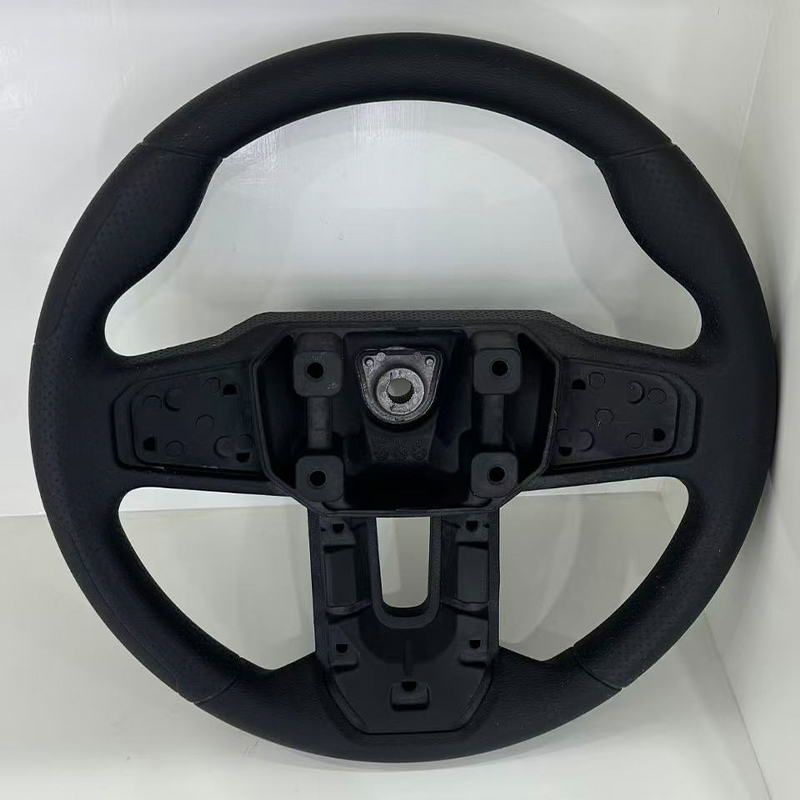
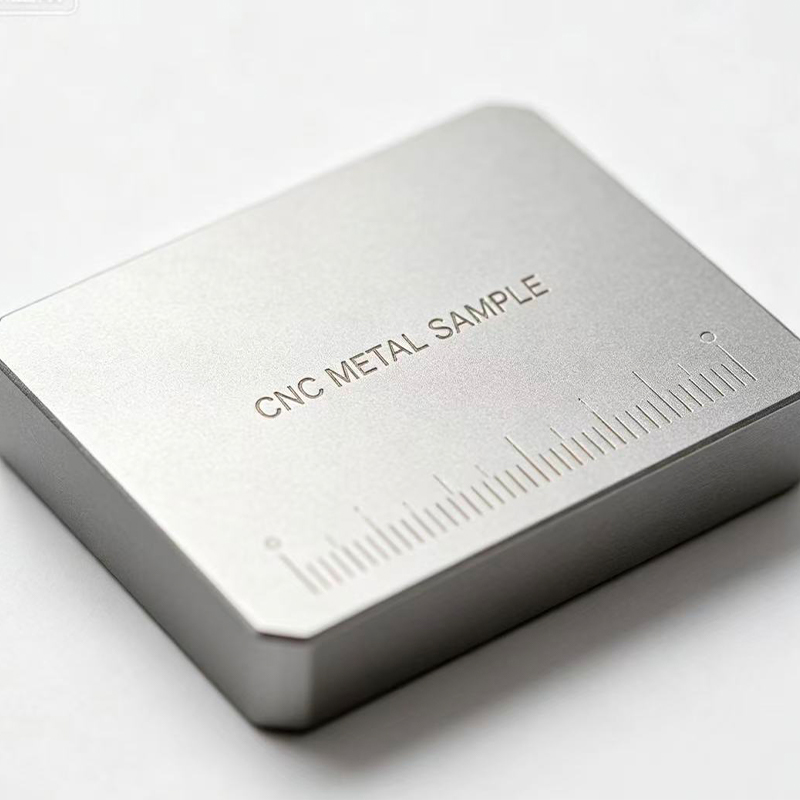
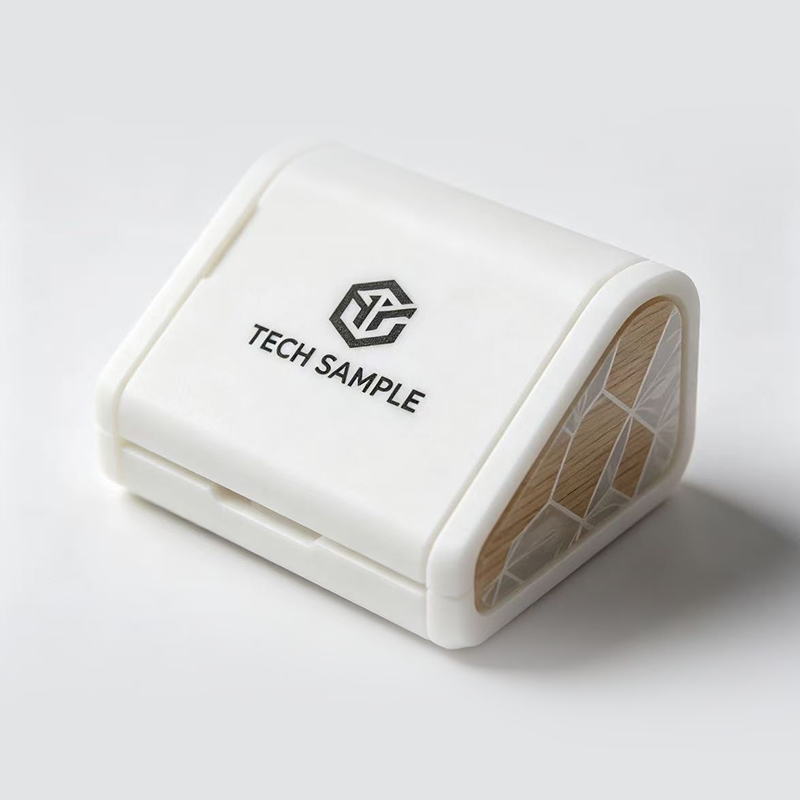
Mga Serbisyo ng Rapid Prototyping: Paano Pumili ng Maaasahang Kasosyo sa Paggawa
Ang isang team ng produkto ay nagpapadala ng CAD file sa Lunes at nangangailangan ng pisikal na bahagi bago ang Biyernes para sa fit check, demo ng customer, o pilot build. Iyon ang sandali na ang mabilis na mga serbisyo ng prototyping ay naging praktikal sa halip na teoretikal. Ang tamang serbisyo ay higit pa sa paggawa ng isang modelo sa plastik o metal; binibigyan nito ang koponan ng mabilis na paraan upang subukan ang isang tanong sa disenyo, ilantad ang isang problema sa pagpapaubaya, at magpasya kung ano ang babaguhin bago ibigay ang pera sa tooling.
Iyon din ang dahilan kung bakit ang desisyon sa pagbili ay nararapat pansin. Ang isang mabilis na supplier ng prototyping ay maaaring isang 3D printing shop, isang CNC machining partner, isang vacuum casting specialist, o isang manufacturer na nag-uugnay sa lahat ng tatlo sa surface finishing at low-volume production. Lumalabas ang pagkakaiba sa oras ng pag-lead, pagpili ng materyal, feedback ng DFM, at kung gaano kahusay ang isang prototype na nagiging sample ng produkto. Ang isang prototyping supplier ay hindi isang wholesaler ng mga karaniwang bahagi; ito ay isang kasosyo sa pagmamanupaktura na nagbibigay-kahulugan sa isang disenyo at nagbabalik ng isang pisikal na sagot.
Ano ang Talagang Ibinibigay ng Rapid Prototyping Services
Ang mga serbisyo ng mabilis na prototyping ay karaniwang naghahatid ng tatlong bagay nang sabay-sabay: geometry, materyal na pag-uugali, at isang tool sa komunikasyon. Ang geometry ay ang malinaw. Ang isang pisikal na bahagi ay nagpapakita kung ang isang takip ay nakaupo nang flush, kung ang isang connector ay nag-clear ng isang pader, o kung ang isang bracket ay maaaring i-assemble gamit ang nilalayong fastener. Ang materyal na pag-uugali ay hindi gaanong halata ngunit kadalasan ay mas mahalaga. Ang isang modelo ng resin ay maaaring magmukhang tama at nababaluktot pa rin nang husto, pumutok nang biglaan, o lumambot malapit sa pinagmumulan ng init. Mahalaga ang tool sa komunikasyon dahil ang isang pisikal na sample ay nagbibigay-daan sa disenyo, engineering, pagbili, at marketing na talakayin ang parehong bagay sa halip na magkaibang mga interpretasyon ng isang screen.
Kasama rin sa magandang prototyping ang feedback sa disenyo para sa paggawa. Bago magsimula ang makina, dapat suriin ng supplier ang kapal ng pader, anggulo ng draft, pagkakalagay ng suporta, pag-access ng tool, tolerance stack-up, at surface finish. Ang feedback na iyon ay hindi papeles. Ito ay ang pagkakaiba sa pagitan ng isang bahagi na dumating sa oras at isang bahagi na dumating na may isang tala na nagsasabing ang manipis na tadyang ay nabali sa panahon ng pag-alis ng suporta. Ang isang tagagawa na nagtatanong bago mag-quote ay karaniwang isang mas mahusay na kasosyo kaysa sa isa na simpleng tumatanggap ng bawat file at nangangako ng lahat.
Mayroon ding komersyal na papel. Maaaring suportahan ng isang prototype ang isang demo ng mamumuhunan, isang sample ng trade show, isang pilot ng customer, o isang pagsusuri sa panloob na disenyo. Sa bawat kaso, ang bahagi ay kailangang tumingin at kumilos nang naaangkop para sa madla. Ang isang magaspang na FDM fixture ay maaaring perpekto para sa isang factory trial at ganap na mali para sa isang retail buyer meeting. Dapat na maunawaan ng serbisyo ng prototyping ang layunin, hindi lamang ang geometry.
Paano Itugma ang Paraan ng Prototyping sa Tanong na Kailangan Mong Masagot
Ang pinakamabilis na paraan upang pumili ng proseso ay magsimula sa tanong, hindi sa makina. Kung ang tanong ay "Mukhang nasa kamay ba ang housing?" ang isang makinis na resin print ay maaaring sapat na. Kung ang tanong ay "Makaligtas ba ang aluminum bracket na ito sa pagsubok ng vibration?" ang bahagi ay malamang na nangangailangan ng metal at isang proseso na gumagawa ng mga katangian ng metal. Kung ang tanong ay "Maaari ba kaming magpakita ng limampung unit sa isang focus group sa susunod na buwan?" Ang vacuum casting ay maaaring isang mas mahusay na tulay kaysa sa isa pang round ng 3D printing.
| Pamamaraan | Pinakamahusay para sa | Mga tipikal na materyales | Mga lakas | Mga limitasyon sa pagpaplano |
|---|---|---|---|---|
| SLA at DLP resin 3D printing | Mga visual na modelo, fit check, makinis na ibabaw, transparent o flexible na bahagi | Karaniwang dagta, parang ABS na dagta, nababaluktot na dagta, transparent na dagta, pulang wax resin | Pinong detalye, makinis na pagtatapos, mabilis na pag-ikot | Mga linya ng layer, limitadong paglaban sa init, sumusuporta sa mga marka ng pag-alis |
| SLS nylon 3D printing | Mga functional na bracket, ducts, living bisagra, maliliit na assemblies | Itim na nylon, puting naylon, glass-fiber-reinforced nylon | Magandang lakas, walang suportang istruktura, kumplikadong geometry | Buhaghag na ibabaw, mas mababang detalye kaysa sa dagta, limitado ang kulay |
| SLM metal 3D printing | Mga prototype ng metal na may mga kumplikadong panloob na channel o magaan na istruktura | AlSi10Mg aluminum, 316L hindi kinakalawang na asero, Ti6Al4V titanium, H13/S136 tool steel | Mga katangian ng metal, kalayaan sa disenyo, pinagsama-samang mga bahagi | Mas mataas na gastos, post-processing, pagtanggal ng suporta, thermal stress |
| CNC machining | Mahigpit na pagpapaubaya, tunay na mga plastik na engineering, mga thread, mga pagsingit, malalaking bahagi | Aluminum, bakal, tanso, ABS, PC, POM, nylon, at iba pang machinable na grado | Mahusay na dimensional na kontrol, malawak na hanay ng materyal, mahusay na pagtatapos sa ibabaw | Gastos sa pag-setup, mga limitasyon sa pag-access ng tool, basura ng materyal |
| Vacuum casting at silicone molds | Mga duplicate na mababa ang volume, pagtutugma ng kulay, mga bahaging parang goma, mga sample bago ang paglunsad | Mga polyurethane resin, mala-ABS, mala-PP, mala-goma na materyales | Mas mababang gastos sa bawat bahagi sa maliliit na volume, magandang detalye sa ibabaw, mga pagpipilian sa kulay | Mga limitasyon sa buhay ng amag, mas mabagal kaysa sa direktang pag-print para sa mga one-off, kontrol sa pag-urong |
| Pagtatapos sa ibabaw | Mga sample ng hitsura, pagtutugma ng texture, pagba-brand, mga pagsusuri sa tibay | Paint, coatings, anodizing, electroplating, laser engraving, decals | Nagpapabuti ng visual at tactile na kalidad, sumusuporta sa mga pag-apruba ng customer | Nagdaragdag ng lead time, panganib sa pagkakaiba-iba ng kulay, mga panuntunan sa disenyo na tukoy sa proseso |
Ang talahanayan ay isang panimulang punto, hindi isang rulebook. Maraming mga proyekto ang pinagsama ang mga pamamaraan. Ang isang CNC-machined insert ay maaaring overmolded sa isang vacuum-cast housing. Ang isang resin print ay maaaring lagyan ng kulay upang subukan ang isang color scheme. Ang isang metal bracket ay maaaring unahin ang makina at pagkatapos ay gawin sa pamamagitan ng paghahagis. Ang kapaki-pakinabang na tanong ay: ano ang kailangan ng susunod na desisyon? Kung ang desisyon ay nangangailangan ng isang makinis na hitsura, unahin ang ibabaw. Kung kailangan nito ng isang tumpak na akma, unahin ang pagpapaubaya. Kung kailangan nito ng materyal na pagtugon, unahin ang materyal at pares ng proseso.
3D Printing para sa Rapid Prototyping Services: Kung Saan Ito Pinakamahusay
Ang 3D printing ay nananatiling default na entry point para sa maraming mabilis na serbisyo ng prototyping dahil inaalis nito ang tooling mula sa unang loop. Ang isang pagbabago sa disenyo ay maaaring i-print at subukan nang walang amag, kabit, o mahabang setup. Ang bilis na iyon ay kapaki-pakinabang sa panahon ng maagang paggawa ng konsepto, ngunit maaari rin itong itago ang mga problema kung ang proseso ay pinili nang walang ingat. Ang resin printing, nylon sintering, metal melting, at filament extrusion ay gumagawa ng iba't ibang surface, strengths, at tolerances. Ang pagtrato sa kanila bilang isang kategorya ay humahantong sa hindi tugmang mga inaasahan.
Mga proseso ng resin para sa hitsura at fit
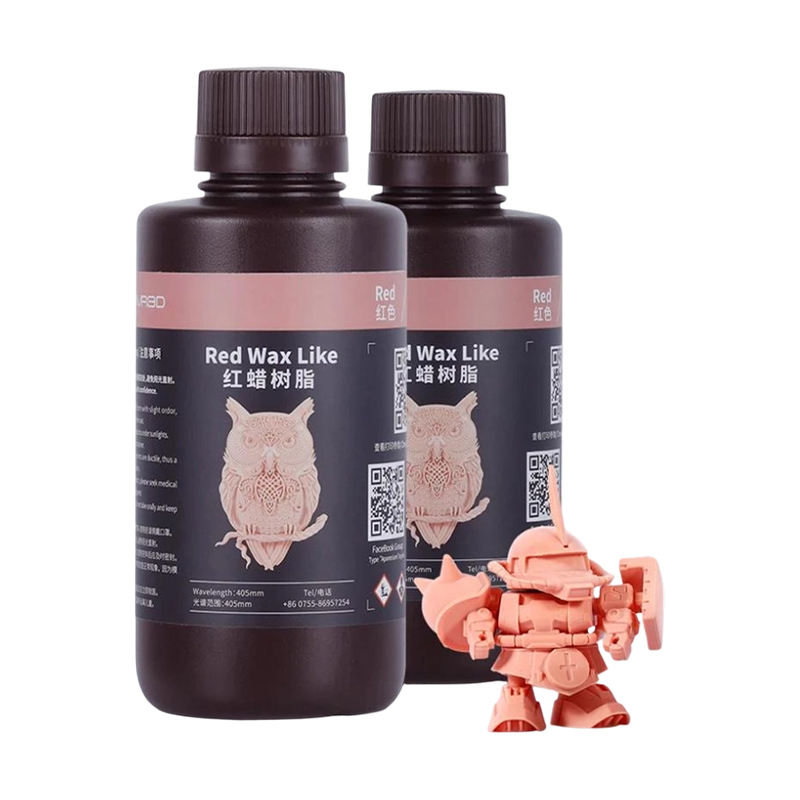
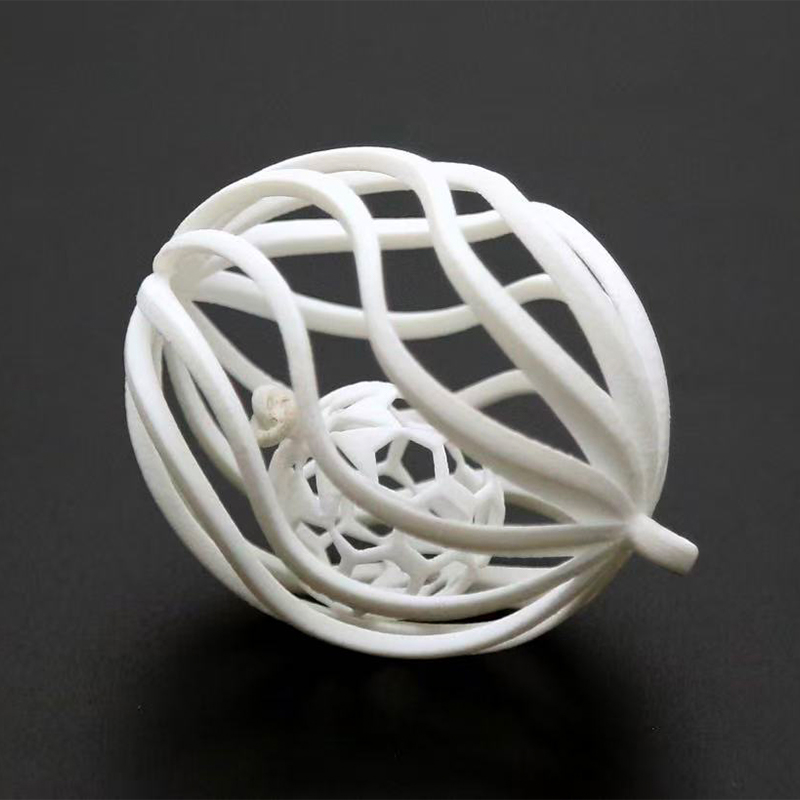
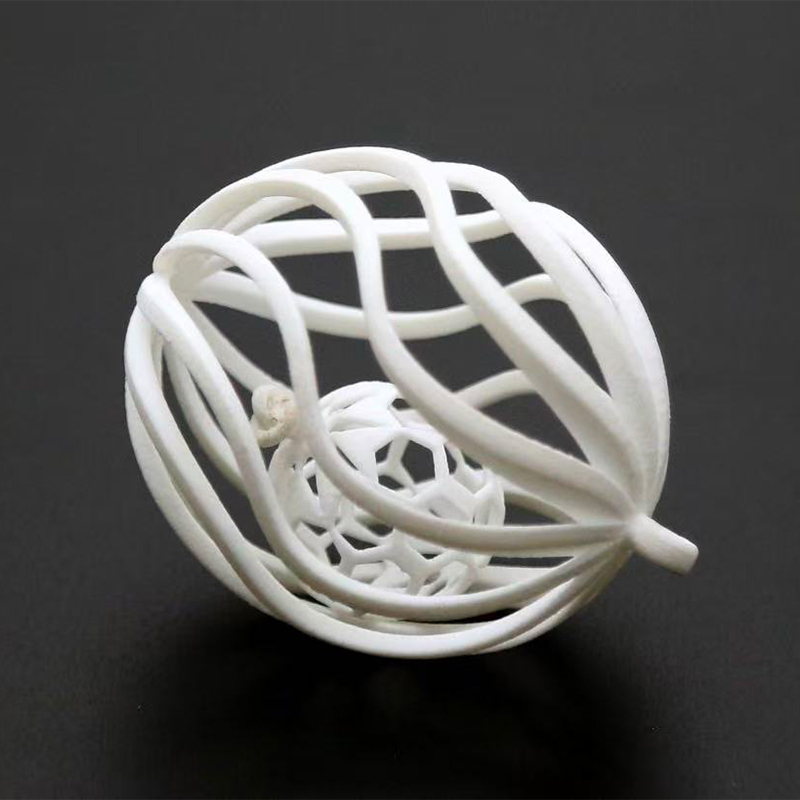
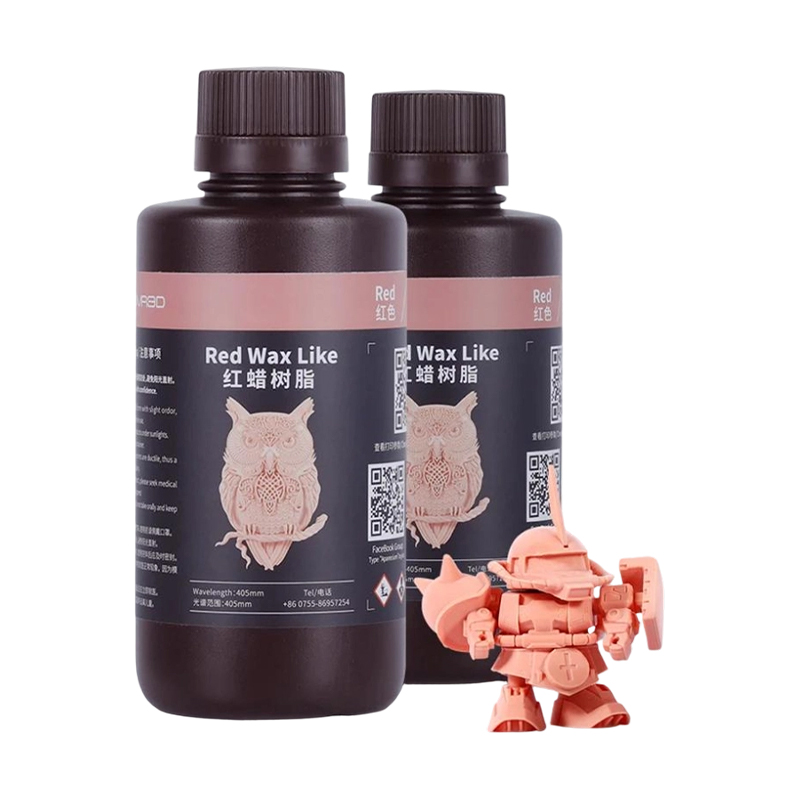
Ang SLA at DLP resin printing ay kadalasang ginagamit kapag ang bahagi ay kailangang magmukhang malinis, magpakita ng pinong detalye, o magkasya sa isang maliit na pagpupulong. Ang karaniwang resin ay nagbibigay ng makinis na ibabaw para sa mga visual na modelo. Ang mala-ABS na resin ay nag-aalok ng higit na impact resistance para sa mga snap fit at housing. Maaaring gayahin ng flexible resin ang mga gasket, grip, at soft-touch area. Sinusuportahan ng transparent na resin ang mga light-pipe check at malinaw na mga takip. Ang pulang wax resin ay ginagamit sa paghahagis ng mga workflow kung saan kailangan ng pattern. Ang mga materyales na ito ay hindi mapapalitan, at dapat ipaliwanag ng isang supplier ang mga trade-off sa halip na banggitin lamang ang pinakamababang presyo bawat gramo.
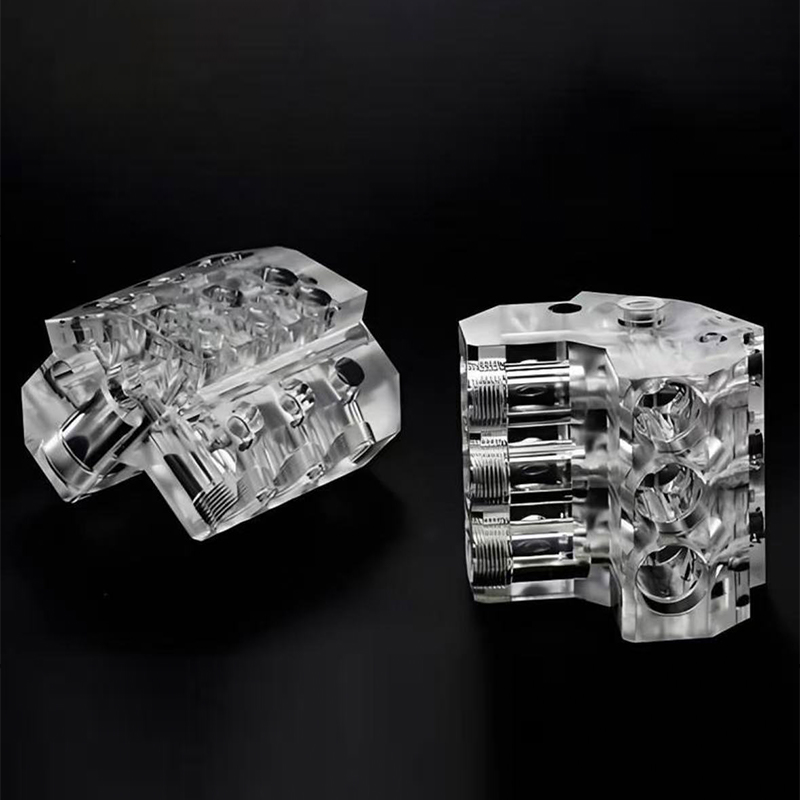
Ang mga bahagi ng resin ay karaniwang nangangailangan ng pag-alis ng suporta, paglilinis, at pagkatapos ng paggamot. Maaaring makaapekto ang post-processing na iyon sa katumpakan ng dimensional at kalidad ng ibabaw. Ang isang manipis na tampok ay maaaring kumiwal sa panahon ng paggamot. Ang isang transparent na bahagi ay maaaring mangailangan ng buli upang maabot ang nilalayon na kalinawan. Maaaring mapunit ang isang nababaluktot na bahagi kung masyadong mabilis na maalis ang mga suporta. Ito ay mga normal na detalye ng produksyon, ngunit dapat itong talakayin bago ilabas ang file.
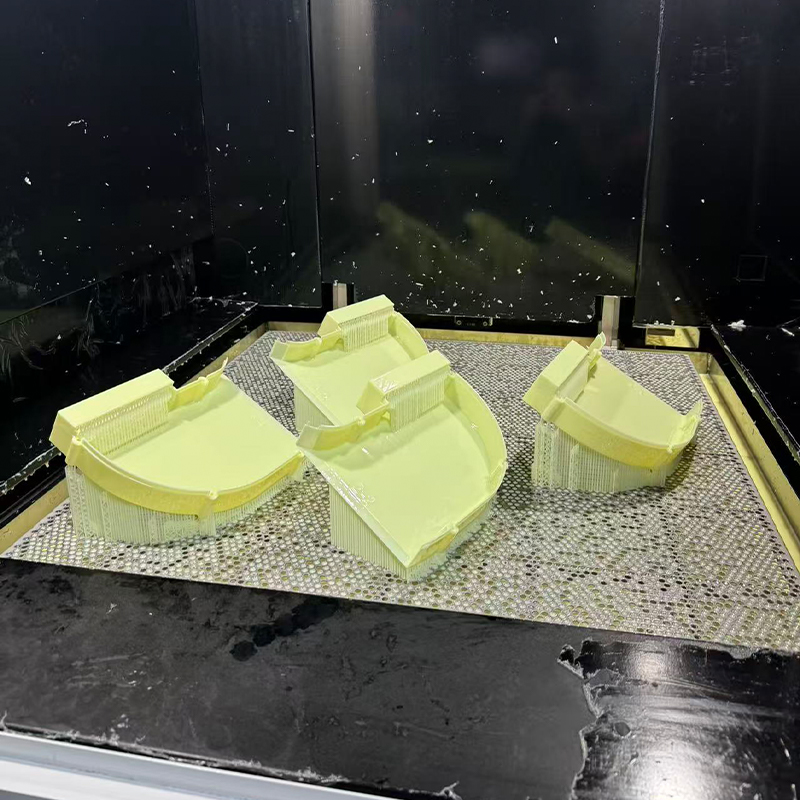 SLA Resin 3D Printing para sa High-Detail na Prototype Gumagawa ang serbisyo ng Stereolithography ng makinis, pinong-detalye na mga prototype sa parang ABS, transparent, black, off-white, at flexible na resin para sa mga modelo ng konsepto at functional housing. Tingnan ang Produkto →
Naylon at metal printing para sa functional checks
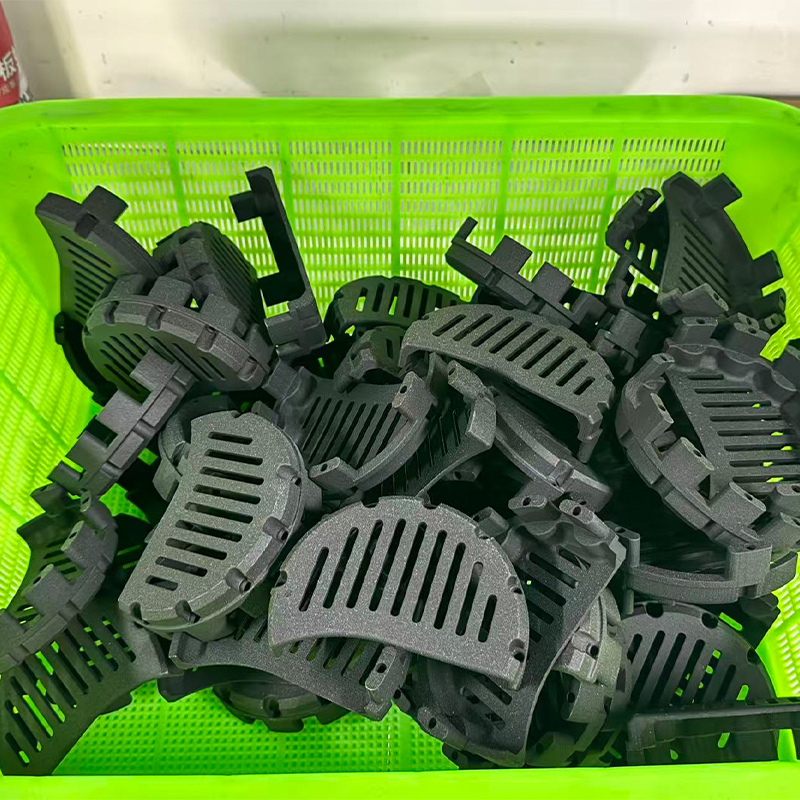
Ang SLS nylon ay isang malakas na kandidato para sa mga functional na bracket, duct, cover, at maliliit na assemblies na kailangang makaligtas sa paghawak. Dahil ang proseso ay gumagamit ng unsintered powder bilang suporta, maaari itong gumawa ng nested geometry at living hinges nang walang mga marka ng suporta na karaniwan sa mga proseso ng resin. Karaniwang porous at matte ang ibabaw, na mainam para sa mga panloob na bahagi ngunit maaaring kailanganin ng pagtatapos para sa mga sample na nakaharap sa customer. Maaaring mapabuti ng glass-fiber-reinforced nylon ang higpit, kahit na binabago din nito ang ibabaw at pag-uugali ng pagsusuot ng bahagi.
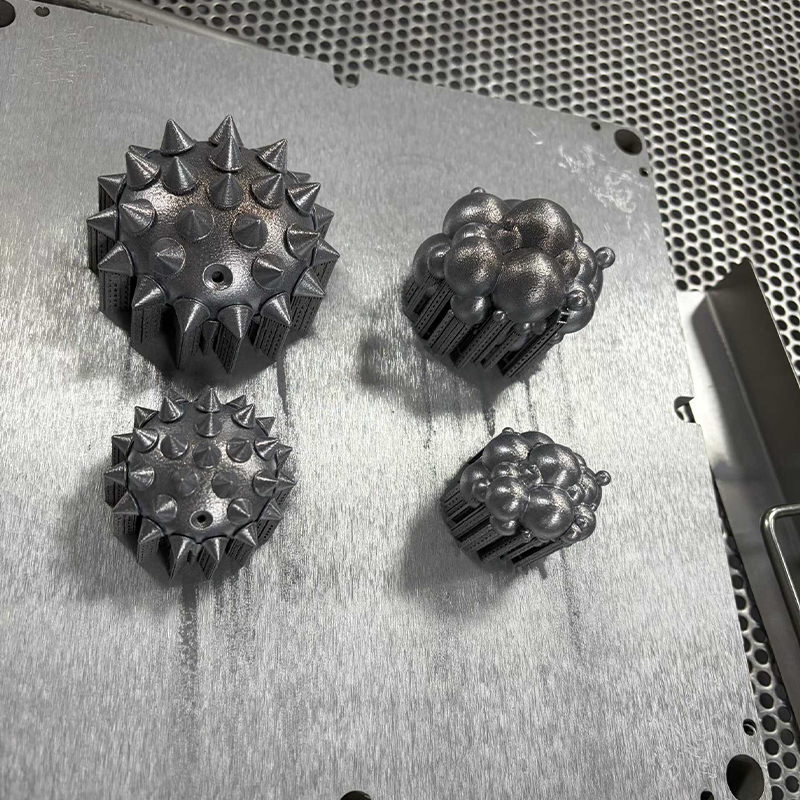
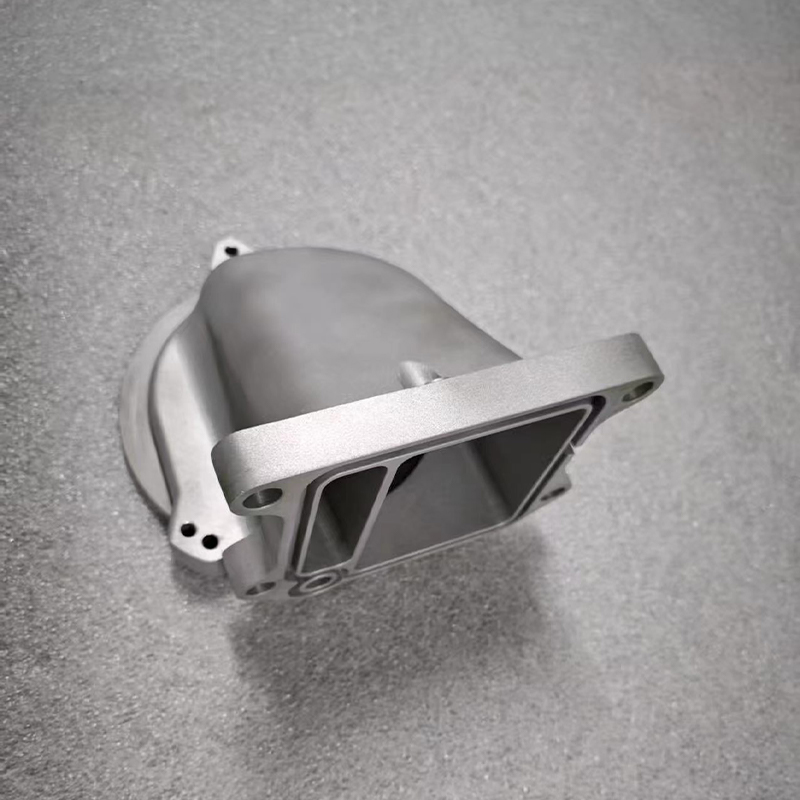
Ang SLM metal printing ay ginagamit kapag ang prototype ay dapat na metal, kapag ang mga panloob na channel ay mahalaga, o kapag ang isang pinagsama-samang disenyo ay maaaring mag-alis ng ilang mga naka-assemble na bahagi. Ang aluminyo, hindi kinakalawang na asero, titanium, at tool steel ay nagdadala ng iba't ibang katangian at mga pangangailangan sa post-processing. Ang pag-print ng metal ay bihirang ang pinakamababang gastos na ruta para sa isang simpleng bloke, ngunit maaari itong maging ang pinakadirektang ruta para sa isang kumplikadong geometry na hindi madaling ma-machine.
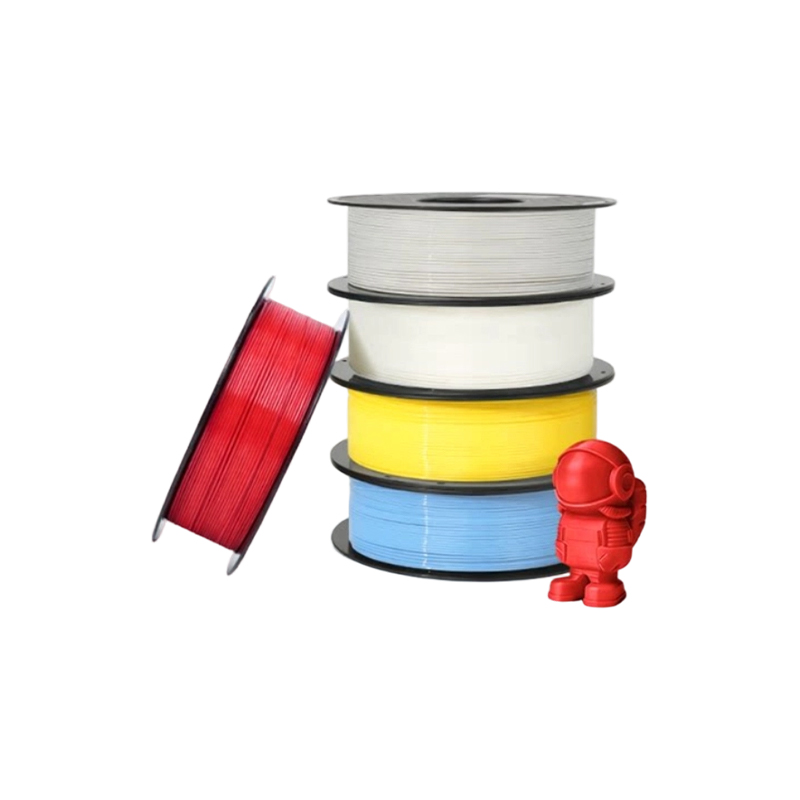
Ang pag-print ng FDM ay kadalasang ginagamit para sa malalaking fixture, jig, check gauge, at mga modelo ng maagang konsepto kung saan mahalaga ang gastos at sukat kaysa sa pinong detalye. Ang mga karaniwang materyales tulad ng PLA, PETG, at ABS ay sumasaklaw sa mga pangkalahatang pangangailangan, habang ang mataas na temperatura na PLA, PAHT CF, at PPS CF ay sumusuporta sa mas hinihinging functional check. Ang mga nakikitang linya ng layer ay bahagi ng proseso, kaya ang FDM ay karaniwang hindi angkop para sa isang sample ng display na dapat magmukhang molded.
CNC Machining at Precision Milling sa isang Prototyping Program
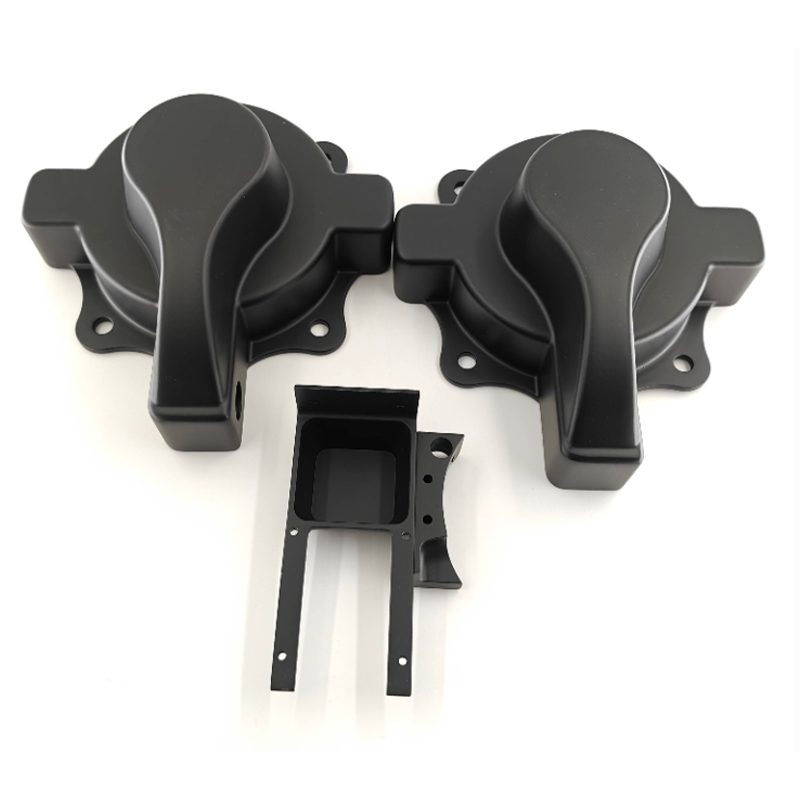
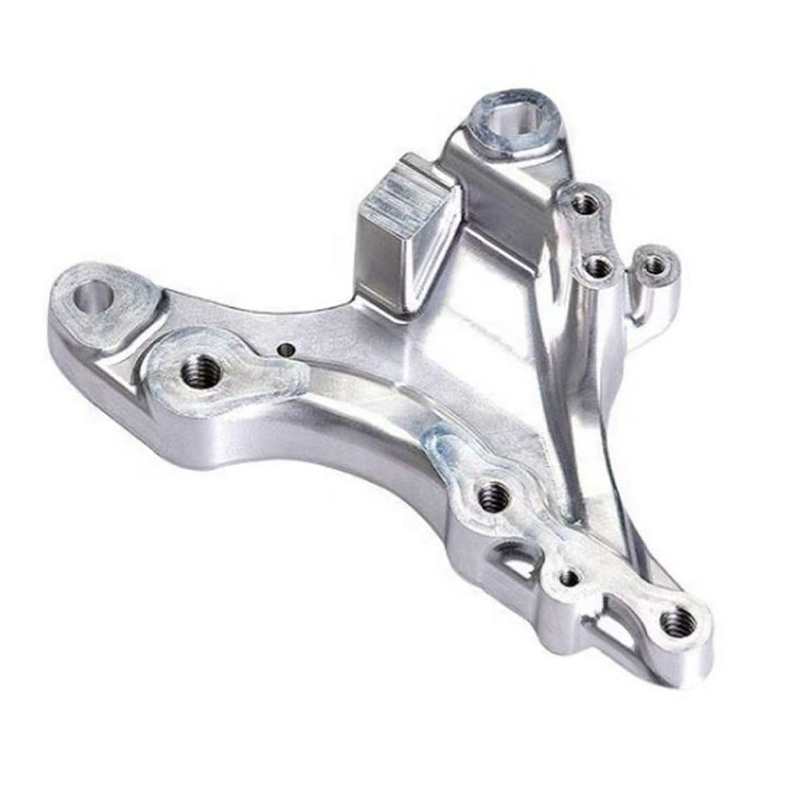
Ang CNC machining ay pumapasok sa prototyping na pag-uusap kapag ang bahagi ay nangangailangan ng mas mahigpit na pagpapaubaya, mga tunay na materyales sa engineering, o isang ibabaw na kumikilos tulad ng huling produkto. Ang isang machined ABS o polycarbonate housing ay maaaring tipunin gamit ang mga tunay na turnilyo at pagsingit. Ang isang aluminum bracket ay maaaring masuri sa isang sasakyan o robot nang walang caveat na ito ay isang resin mock-up lamang. Ang isang machined acrylic light guide ay maaaring pulido upang suriin ang kalinawan. Ito ay mga praktikal na bentahe na hindi laging tugma ng 3D printing.
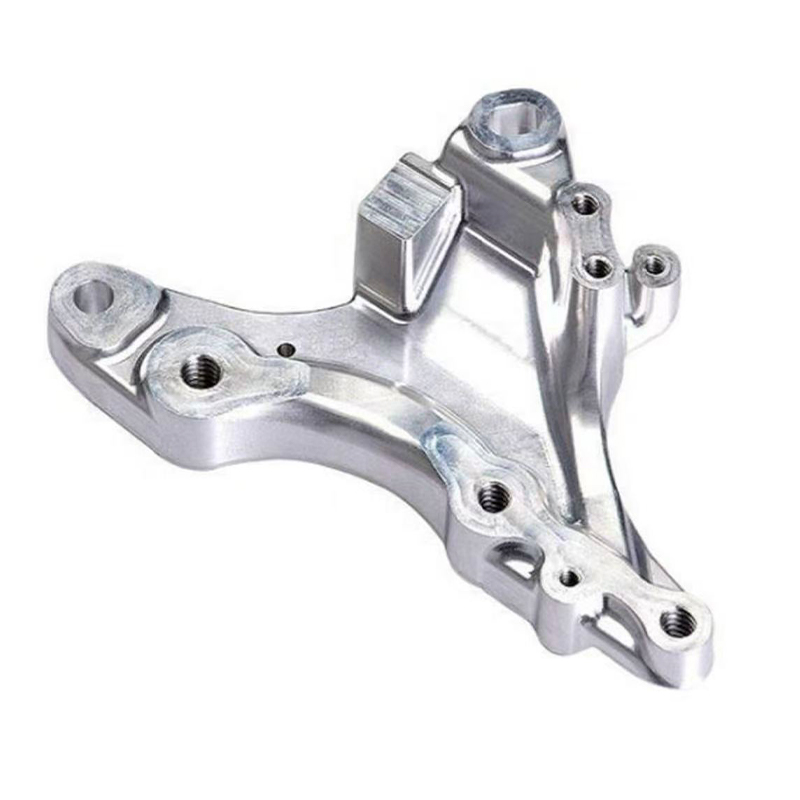
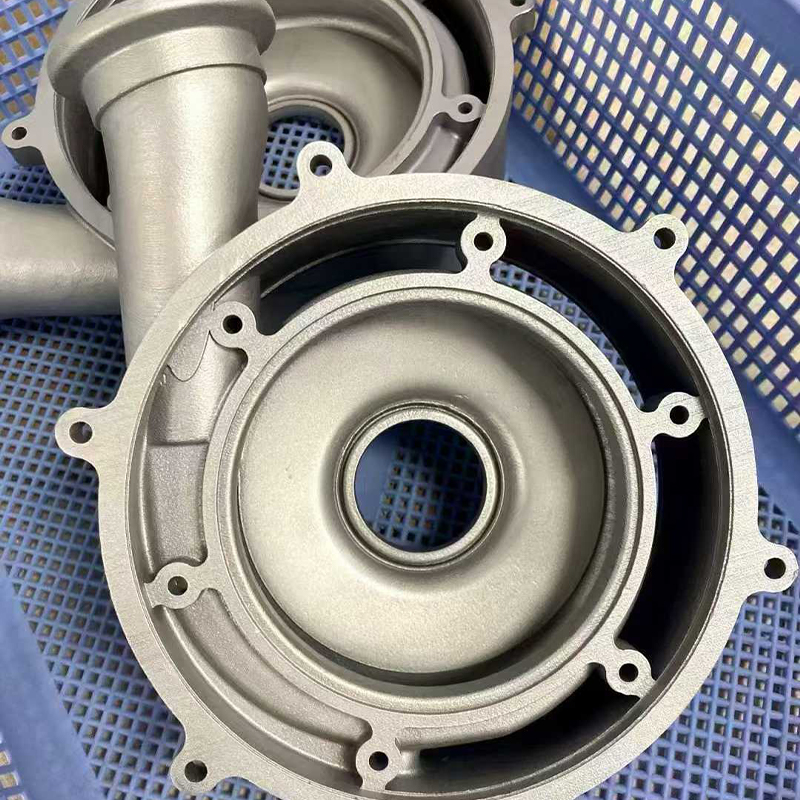
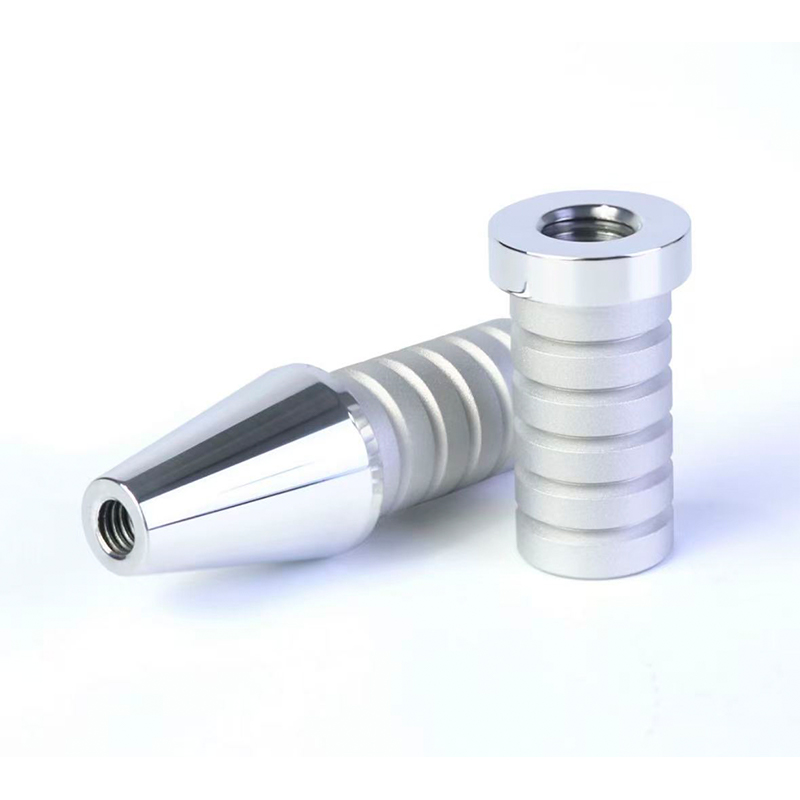
Ang CNC milling ay karaniwang ang unang pagpipilian para sa prismatic parts, pockets, slots, mounting faces, at threaded hole. Ang pagliko ng CNC ay mas mahusay para sa mga bilog na bahagi tulad ng mga shaft, bushings, spacer, at adapter. Ang precision CNC milling ay nagpapalawak ng parehong ideya sa mga feature na nangangailangan ng maingat na kontrol, tulad ng mga bearing seat, sealing surface, at mating interface. Ang trade-off ay oras ng pag-setup at pag-access sa tool. Ang isang disenyo na may malalim na makitid na bulsa, matutulis na panloob na sulok, o mga undercut ay maaaring mangailangan ng electrical discharge machining o isang muling disenyo. Ang isang supplier na maagang nagre-review sa modelo ay kadalasang maaaring magmungkahi ng isang maliit na pagbabago na nagpapanatili sa bahagi na machinable nang hindi binabago ang paggana nito.
 CNC Milling Service para sa Metal at Plastic Parts Sinasaklaw ng custom na 3-axis hanggang 5-axis milling ang aluminum, stainless steel, alloy steel, at engineering plastic, na may tolerance sa 0.1 mm para sa mga functional na prototype at fixture. Tingnan ang Produkto →
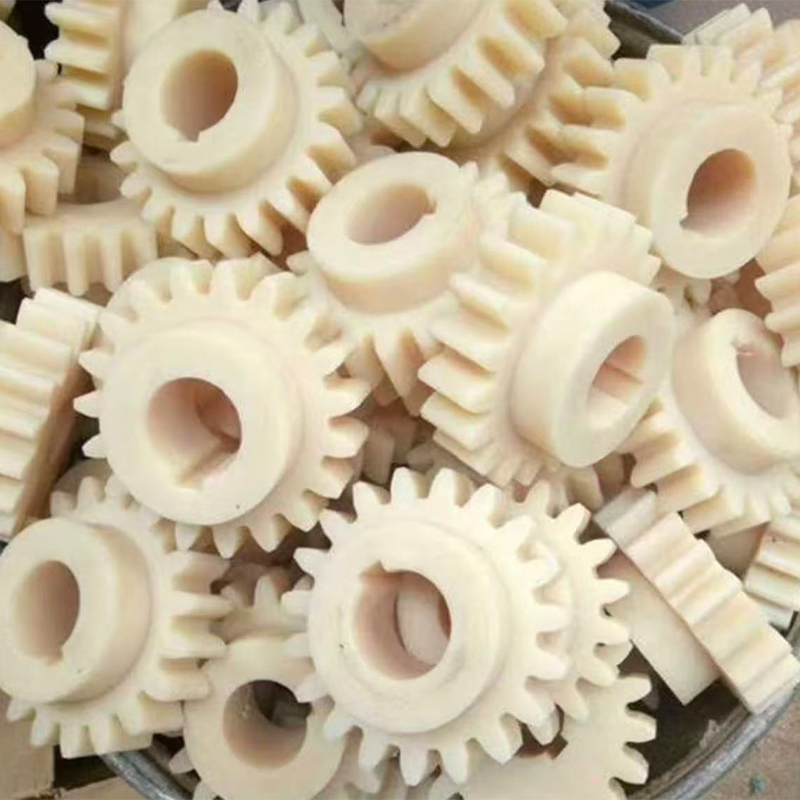
Ang pagpili ng materyal ay isang pangunahing bahagi ng desisyon ng CNC. Ang aluminyo ay sikat para sa mga prototype dahil ito ay magaan, machinable, at maaaring i-anodize. Ang hindi kinakalawang na asero ay ginagamit kapag mahalaga ang paglaban sa kaagnasan o lakas. Lumilitaw ang tanso at tanso sa mga electrical at thermal application. Ang mga plastik na pang-inhinyero gaya ng POM, PC, ABS, at nylon ay karaniwan para sa mga cover, fixture, at insulator. Ang bawat materyal ay may iba't ibang pag-uugali ng chip, pampawala ng stress, at mga kinakailangan sa surface finish, kaya ang parehong geometry ay maaaring mangailangan ng iba't ibang mga parameter o kahit na ibang diskarte sa disenyo.
Ang mga prototype ng CNC ay may posibilidad na magmukhang mas katulad ng mga bahagi ng produksyon. Maaaring tanggalin ang mga marka ng tool sa pamamagitan ng sanding, polishing, o bead blasting. Ang anodizing, pagpipinta, laser engraving, at electroplating ay maaaring ilapat pagkatapos ng machining. Dahil dito, ang CNC ay isang malakas na pagpipilian para sa mga sample na nakaharap sa customer, lalo na kapag ang huling produkto ay gagawin din sa makina o kapag ang sample ay dapat makaligtas sa paulit-ulit na paghawak. Ang gastos ay karaniwang mas mataas sa bawat bahagi kaysa sa isang simpleng 3D print, ngunit ang halaga ay nagmumula sa kumpiyansa na ibinibigay ng bahagi.
Vacuum Casting at Silicone Molds para sa Low-Volume Prototypes
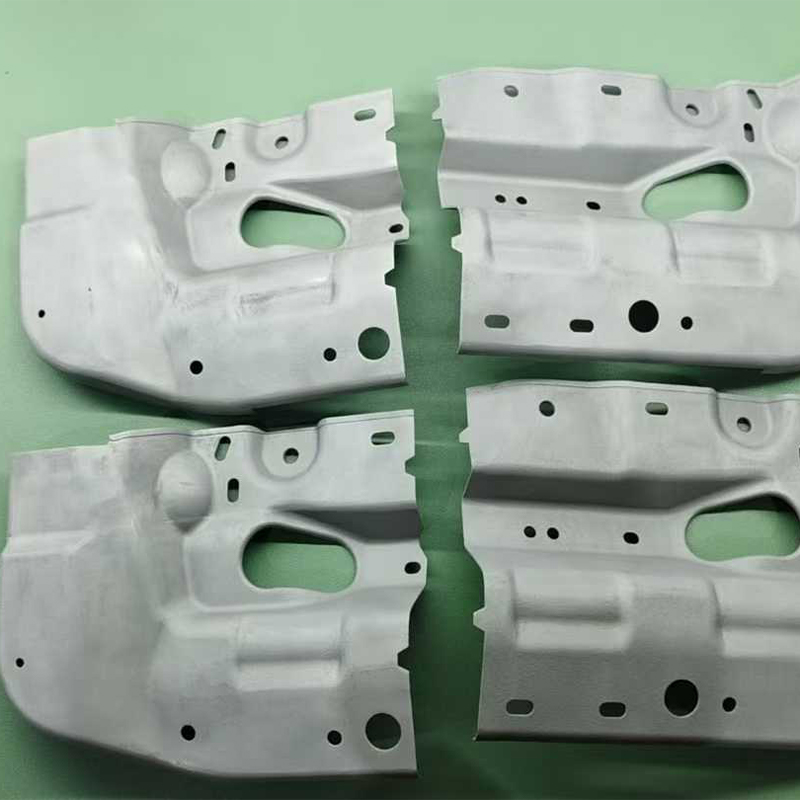
Ang vacuum casting ay pinupuno ang puwang sa pagitan ng isang one-off na prototype at isang tool sa produksyon. Ang isang master pattern ay ginawa sa pamamagitan ng 3D printing o CNC machining, isang silicone mold ang inihahagis sa paligid nito, at ang polyurethane resin ay ibinubuhos sa ilalim ng vacuum upang makagawa ng mga duplicate. Ang daloy ng trabaho na iyon ay kapaki-pakinabang kapag ang koponan ay nangangailangan ng sampu, limampu, o isang daang bahagi para sa pagsubok sa merkado, mga pagsubok sa field, mga sample ng benta, o pagpapatunay bago ang produksyon. Ang gastos sa bawat bahagi ay kadalasang bumababa kumpara sa direktang 3D na pag-print, at ang ibabaw ay maaaring ibagay upang tumugma sa isang molded na hitsura.
Ang mga silicone molds ay maaaring magparami ng pinong detalye at makuha ang mga texture, logo, at masikip na feature. Kasama sa mga opsyon sa materyal ang tulad ng ABS, tulad ng PP, tulad ng goma, at iba pang mga polyurethane system. Ang hanay na iyon ay nagbibigay-daan sa isang team na subukan ang isang malambot na grip, isang snap-fit na pabahay, o isang pininturahan na takip nang hindi nagsasagawa ng paghuhulma ng iniksyon. Posible ang pagtutugma ng kulay, ngunit hindi ito katulad ng kontrol sa kulay ng produksyon. Dapat talakayin ng isang supplier ang pigment, texture sa ibabaw, at antas ng gloss bago gumawa ng isang buong set.
 Vacuum Casting para sa Low-Volume Polyurethane Prototypes Ang silicone-mold casting ay gumagawa ng 15–25 na bahagi bawat molde sa mala-ABS, PP-like, at parang goma na resins para sa fit checks, enclosures, at bridge production. Tingnan ang Produkto →
Ang vacuum casting ay may mga limitasyon na dapat maagang planuhin. May hangganan ang buhay ng silicone mold, at dapat na tumpak ang master pattern dahil ang bawat kopya ay nagmamana ng geometry nito. Ang pag-urong ay nag-iiba ayon sa dagta, kaya ang mga kritikal na sukat ay maaaring mangailangan ng kabayaran. Ang napakaliit na mga butas, manipis na dingding, at matutulis na gilid ay maaaring mas mabilis na magsuot ng amag. Ang proseso ay hindi gaanong angkop para sa mga application na may mataas na temperatura o mga bahagi na nangangailangan ng lakas na tulad ng metal. Para sa tamang proyekto, gayunpaman, ito ay isang mahusay na tulay na gumagawa ng pare-parehong batch na walang tooling steel.
Ito ay kung saan ang isang one-stop na tagagawa ay maaaring mabawasan ang alitan. Kung ang master pattern ay naka-print sa loob ng bahay, ang silicone mold ay ginawa sa loob ng bahay, at ang pagtatapos ay natapos sa loob ng bahay, ang mga handoff ay mas maikli at ang responsibilidad ay mas malinaw. Ang customer ay hindi kailangang mag-coordinate ng tatlong mga supplier o ipaliwanag ang parehong kinakailangan ng tatlong beses. Mahalaga iyon kapag mahigpit ang iskedyul at tiyak ang pamantayan ng hitsura.
Surface Finishing: Ang Pagkakaiba sa pagitan ng Prototype at Sample ng Produkto
Ang isang prototype ay maaaring maging tama sa sukat at hindi pa rin masusuri ng customer dahil mukhang mali ang ibabaw. Ang pagtatapos sa ibabaw ay nagsasara ng puwang na iyon. Ang pagpinta at patong ay maaaring tumugma sa isang matte o makintab na hitsura. Ang anodizing ay nagbibigay sa aluminyo ng isang matibay, tulad ng produksyon na pagtatapos. Ang electroplating ay nagdaragdag ng metal na hitsura o conductive surface. Lumilikha ang laser engraving ng branding, serial number, o marking. Ang mga decal at silk-screen printing ay nagpaparami ng mga label at graphics. Ang malambot at matitigas na coatings ay nagbabago sa pakiramdam at scratch resistance. Ang mga transparent na bahagi ay maaaring pinakintab o pinahiran upang maabot ang semi-transparent o ganap na transparent na hitsura.
Dapat tukuyin ang pagtatapos bago ang quote, hindi pagkatapos dumating ang mga bahagi. Ang kahilingang "paint to match" ay hindi isang detalye. Ang supplier ay nangangailangan ng isang sanggunian ng kulay, isang antas ng pagtakpan, isang sample ng texture, at isang kahulugan kung aling mga ibabaw ang nakikita. Kung ang bahagi ay hahawakan, ang tapusin ay dapat makaligtas sa paghawak. Kung ito ay linisin ng mga solvent, ang patong ay dapat labanan ang mga ito. Kung ito ay isang sample ng display, ang pamantayan ng kosmetiko ay maaaring mas mahigpit kaysa sa panloob na kabit. Nakakaapekto ang mga detalyeng ito sa pagpili ng proseso, oras ng pag-lead, at rate ng pagtanggi.
Nakikipag-ugnayan din ang pagtatapos sa proseso ng prototyping. Ang isang bahagi ng resin ay maaaring mangailangan ng sanding bago pintura dahil ang mga linya ng layer ay maaaring mag-telegraph sa pamamagitan ng isang manipis na patong. Ang isang machine na bahagi ay maaaring mangailangan ng bead blasting upang lumikha ng isang pare-parehong texture bago mag-anodize. Maaaring kailanganin ng isang vacuum-cast na bahagi ang pagtanggal ng amag bago magpinta. Ang isang supplier na kumokontrol sa parehong bahagi at ang tapusin ay maaaring ayusin ang upstream na proseso sa halip na subukang ayusin ang mga depekto sa dulo.
Pamantayan sa Pagpili para sa Maaasahang Supplier ng Rapid Prototyping
Karamihan sa mga mamimili ay nag-shortlist ng mga supplier ng prototyping sa presyo at oras ng lead, pagkatapos ay matuklasan sa ibang pagkakataon na ang komunikasyon at suporta sa engineering ay mahalaga rin. Ang isang kapaki-pakinabang na pagsusuri ay dapat tumingin sa kung paano pinangangasiwaan ng supplier ang mga tanong, hindi lamang kung gaano ito kabilis makapag-quote. Ang chart sa ibaba ay nagpapakita ng mga pamantayan na kadalasang naghihiwalay sa isang maayos na proyekto mula sa isang magastos na loop ng mga muling pag-print at mga paliwanag.
Ang mga porsyentong ito ay hindi isang istatistika ng merkado; ang mga ito ay isang praktikal na pagraranggo batay sa mga karaniwang alalahanin ng mamimili sa mga pasadyang prototyping na proyekto. Gamitin ang mga ito bilang checklist ng talakayan sa halip na isang scorecard.
Mahalaga ang unang bar dahil pinipigilan ng maagang feedback ang late rework. Kung ang isang supplier ay nakakita ng isang manipis na pader, isang malalim na bulsa, o isang tolerance stack na problema bago ang machining, maaaring baguhin ng customer ang disenyo habang mura pa rin ang pagbabago. Mahalaga ang pangalawang bar dahil maaaring pilitin ng isang solong proseso na tindahan ang bawat tanong sa isang sagot. Ang isang manufacturer na may resin, nylon, metal, CNC, vacuum casting, at finishing ay maaaring magrekomenda ng ibang ruta kapag hindi angkop ang una.
Ang kontrol sa pagpapaubaya at inspeksyon ay higit pa sa isang checkbox. Itanong kung paano sinusukat ang mga kritikal na dimensyon, anong reference na datum ang ginagamit, at kung isasama sa ulat ng inspeksyon ang mga feature na mahalaga sa assembly. Ang pagiging maaasahan ng lead time ay isa ring teknikal na isyu, hindi lamang isang pag-iiskedyul. Ang isang makatotohanang supplier ay mag-flag ng isang tapusin na nagdaragdag ng dalawang araw o isang amag na nangangailangan ng dagdag na ikot ng lunas. Ang pagiging kompidensyal ay parehong praktikal. Dapat malaman ng supplier kung sino ang makakakita ng mga file, kung paano iniimbak ang data, at kung ano ang mangyayari kapag natapos ang isang proyekto.
Ang kalidad ng pagtatapos sa ibabaw ay kadalasang nagpapasya kung ang isang sample ay tinatanggap. Ang isang bahagi na perpektong akma ngunit may hindi pantay na pintura o nakikitang mga marka ng suporta ay mabibigo pa rin sa pagsusuri ng customer. Tatalakayin ng pinakamahusay na supplier ang pagtanggap ng kosmetiko bago ang produksyon at magpapakita ng sample o isang malinaw na pamantayan kapag kritikal ang pagtatapos.
Mga Pagpapahintulot, Mga Materyales, at ang Tunay na Halaga ng Muling Paggawa
Ang pagpapaubaya ay isa sa mga pinaka hindi naiintindihan na bahagi ng mabilis na prototyping. Ang isang drawing ay maaaring magsabi ng "±0.1 mm" sa bawat dimensyon, ngunit hindi lahat ng proseso ay maaaring hawakan iyon kahit saan. Ang pag-print ng resin ay maaaring magkaroon ng mahigpit na detalye sa eroplano habang naka-warping sa isang malaking patag na mukha. Maaaring malakas at tumpak ang SLS nylon para sa isang bracket ngunit may mas magaspang na ibabaw na nakakaapekto sa isang sealing face. Ang CNC machining ay maaaring magkaroon ng mahigpit na tolerance sa mga naa-access na feature, ngunit ang isang malalim na bulsa o isang manipis na pader ay maaaring gumalaw sa panahon ng machining. Ang vacuum casting ay nagmamana ng master pattern at nagdaragdag ng pag-urong, kaya ang mga kritikal na dimensyon ay nangangailangan ng kabayaran.
Ang praktikal na diskarte ay upang tukuyin ang mga kritikal-sa-function na dimensyon at hayaan ang supplier na tumuon sa mga iyon. Karaniwang mahalaga ang pattern ng mounting hole, bearing seat, sealing groove, o connector kaysa sa kabuuang haba ng cosmetic cover. Kung ang bawat dimensyon ay minarkahan ng kritikal, ang supplier ay kailangang pumili ng mas mabagal, mas mahal na ruta o tumanggap ng panganib. Ang isang maikling tolerance review ay kadalasang makakabawas sa gastos nang hindi binabawasan ang kalidad.
Binabago din ng pag-uugali ng materyal ang kahulugan ng isang prototype. Ang isang bahagi ng dagta ay maaaring matigas sa isang simpleng pagsubok sa liko at malutong sa isang pagsubok sa pagbagsak. Ang isang bahagi ng nylon ay maaaring makaligtas sa epekto ngunit gumagapang sa ilalim ng patuloy na pagkarga. Ang isang machined aluminum na bahagi ay maaaring malakas ngunit mas mabigat kaysa sa produksyon na plastic na bahagi. Ang isang vacuum-cast polyurethane na bahagi ay maaaring magmukhang ABS ngunit may iba't ibang paglaban sa init. Ang mga pagkakaibang ito ay hindi mga depekto; ang mga ito ay mga dahilan upang subukan ang tamang ari-arian. Dapat tanungin ng supplier kung ano ang dapat mabuhay ng bahagi, hindi lamang kung ano ang hitsura nito.
Mga karaniwang pinagmumulan ng muling paggawa
- Manipis na pader o tadyang na nabasag habang inaalis o hinahawakan ang suporta.
- Nawawalang draft sa vacuum-cast o molded parts, na nagiging sanhi ng pagdikit o pagkapunit.
- Matalim na mga panloob na sulok sa mga bahagi ng CNC na hindi maabot ng pamutol.
- Hindi makatotohanang mga target ng kulay o gloss na walang pisikal na sanggunian.
- Tinukoy ang mga thread o pagsingit nang walang sapat na kapal ng pader.
- Malalaking patag na ibabaw na kumiwal pagkatapos ng pag-print, pag-curing, o pag-machining.
- Ang mga pagtitipon ay sinipi bilang hiwalay na mga bahagi nang hindi sinusuri ang mga pagpapahintulot sa pagsasama.
Mahal ang rework hindi lang dahil sa second part. Kinukonsumo din nito ang oras ng engineering, naantala ang isang pagsusuri, at maaaring itulak ang petsa ng paglulunsad. Ang isang prototype na nagkakahalaga ng kaunti pa ngunit dumating na may tamang materyal at pagtatapos ay maaaring mas mura kaysa sa tatlong murang pagtatangka na hindi kailanman sumasagot sa tanong. Iyan ang komersyal na kaso para sa maagang pagsusuri sa DFM at isang supplier na handang sabihin na "hindi gagana ang feature na ito gaya ng iginuhit."
Mula Prototype hanggang Low-Volume Production: Kapag Hindi Sapat ang Isang Proseso
Maraming mga proyekto ang hindi lumilipat mula sa isang prototype patungo sa isang proseso ng produksyon. Lumipat sila sa isang kadena. Ang isang disenyo ay naka-print upang suriin ang form, pagkatapos ay machined upang suriin ang isang kritikal na interface, pagkatapos ay vacuum cast upang makabuo ng isang maliit na batch para sa field pagsubok, pagkatapos ay tapos na upang tumugma sa sample ng customer. Ang bawat hakbang ay sumasagot sa ibang tanong. Ang mga handoff sa pagitan ng mga hakbang ay kung saan mawawala ang oras kung ang mga supplier ay hindi nakakonekta.
Ang isang one-stop na platform sa pagmamanupaktura ay maaaring gawing simple ang chain na ito. Maaaring suriin ng parehong koponan ang CAD file, magrekomenda ng proseso, gumawa ng master pattern, gawin ang silicone mold, i-cast ang batch, at ilapat ang finish. Hindi nito ginagarantiyahan ang isang perpektong resulta, ngunit binabawasan nito ang bilang ng beses na isinalin ang isang kinakailangan at ang bilang ng mga partido na maaaring maling bigyang-kahulugan ang isang pagpapaubaya. Pinapadali din nitong ihambing ang prototype sa layunin ng produksyon, dahil nakikita ng parehong supplier ang pareho.
Para sa mababang dami ng produksyon, ang vacuum casting at CNC machining ay kadalasang ginagamit nang magkasama. Ang CNC ay maaaring gumawa ng mga insert, pin, at tumpak na tampok sa pagsasama. Ang vacuum casting ay maaaring gumawa ng nakapalibot na pabahay sa isang parang produksyon na dagta. Ang pagtatapos sa ibabaw ay maaaring mapag-isa ang hitsura. Kung ang huling bahagi ay i-injection molded, ang prototype ay maaari pa ring subukan ang assembly, ergonomics, packaging, at tugon ng customer. Ang layunin ay hindi magpanggap na ang isang prototype ay isang bahagi ng produksyon; ito ay upang mabawasan ang mga hindi alam na natitira kapag nagsimula ang produksyon.
Mga Tanong na Itatanong Bago Ka Magpadala ng CAD File
Ang isang magandang RFQ ay hindi isang file attachment na may salitang "quote" sa linya ng paksa. Binibigyan nito ang supplier ng sapat na konteksto para pumili ng proseso at i-flag ang mga panganib. Ang sumusunod na listahan ay isang praktikal na checklist para sa isang mabilis na prototyping na proyekto, kung ang bahagi ay ipi-print, makikina, ihahagis, o tatapusin.
- Ano ang layunin ng prototype: fit check, functional test, appearance sample, assembly trial, o customer demo?
- Aling mga dimensyon ang kritikal sa paggana, at alin ang kosmetiko o hindi kritikal?
- Anong materyal na ari-arian ang pinakamahalaga: higpit, paglaban sa epekto, paglaban sa init, transparency, flexibility, o surface finish?
- Ano ang inaasahang dami ngayon, at anong dami ang maaaring kailanganin pagkatapos ng pagsusuri?
- Anong surface finish ang kailangan, at may pisikal na kulay o texture reference?
- Ang bahagi ba ay bubuuin ng mga turnilyo, pagsingit, pandikit, snap fit, o seal?
- Ano ang kinakailangang petsa ng paghahatid, at ano ang kahihinatnan ng pagkaantala?
- Anong format ng file ang available: STEP, IGES, STL, o isang native CAD file?
- Mayroon bang mga kinakailangan sa pagiging kumpidensyal, at sino ang pinapayagang makita ang data?
- Ano ang paraan ng pagtanggap para sa unang artikulo?
Ang mga sagot ay hindi kailangang maging perpekto. Kailangang malinaw ang mga ito para makapagtanong ang supplier ng mas mahusay na mga katanungan. Ang isang tagagawa ng mabilis na prototyping na tumatanggap ng kontekstong ito ay kadalasang maaaring magmungkahi ng isang mas mababang gastos na proseso, isang mas angkop na materyal, o isang pagbabago sa disenyo na nagpapabuti sa pagkakataon ng isang matagumpay na unang artikulo. Ang pag-uusap na iyon ay bahagi ng serbisyo, hindi dagdag.
Mga Sitwasyon sa Industriya: Automotive, Consumer Electronics, Drones, at Robotics
Iba't ibang industriya ang nagtatanong ng iba't ibang tanong tungkol sa isang prototype. Sa gawaing sasakyan, ang isang prototype ay maaaring gamitin upang suriin ang isang mounting bracket, isang trim fit, isang connector housing, o isang fixture para sa assembly line. Maaaring kailanganin ng bahagi na labanan ang vibration, init, o mga kemikal. Maaaring kumpirmahin ng isang resin visual model ang packaging, ngunit maaaring kailanganin ang isang machine o metal na bahagi para sa isang tunay na load case. Dapat malaman ng supplier kung ang bahagi ay nasa ilalim ng hood, panloob, o panlabas, dahil binabago nito ang materyal at tapusin ang talakayan.
Ang mga proyekto ng consumer electronics ay madalas na gumagalaw nang mabilis mula sa hitsura hanggang sa pagpupulong. Ang isang pabahay ay maaaring mangailangan ng makinis na pininturahan na ibabaw, isang tumpak na pagbubukas ng butones, at isang snap fit na nananatili sa paulit-ulit na paggamit. Ang pag-print ng resin ay maaaring makagawa ng isang mabilis na modelo ng hitsura. Ang CNC machining ay maaaring makabuo ng isang pabahay na may tunay na mga thread at pagsingit. Ang vacuum casting ay maaaring makagawa ng isang maliit na batch para sa mga focus group o mga sample ng benta. Ang pagtatapos ng ibabaw ay maaaring tumugma sa nilalayon na kulay at pagtakpan. Ang susi ay upang subukan ang pakiramdam at pagpupulong nang maaga, hindi lamang ang hugis.
Ang mga proyekto ng drone at eVTOL ay madalas na nakatuon sa timbang, paninigas, at pagsasama. Maaaring kailanganin ng prototype na braso, mount, o enclosure na maging magaan at malakas habang umaangkop sa mga electronics. Ang SLS nylon, machined aluminum, at carbon-fiber-reinforced FDM na materyales ay maaaring lahat ay may papel, ngunit ang pagpili ay depende sa load at sa kapaligiran. Ang isang prototype na masyadong mabigat o masyadong nababaluktot ay maaaring iligaw ang koponan tungkol sa huling disenyo.
Ang mga robotic project ay kadalasang nangangailangan ng mga custom na gripper, cover, bracket, at sensor mount. Ang prototype ay maaaring hawakan nang halos, tipunin at i-disassemble nang maraming beses, o gamitin sa isang demonstrasyon. Ginagawa nitong mahalaga ang tibay ng ibabaw at disenyo ng fastener. Ang isang machine o vacuum-cast na bahagi na may wastong pagsingit ay maaaring maging mas kapaki-pakinabang kaysa sa isang marupok na naka-print na modelo, kahit na ang naka-print na modelo ay mas mabilis na gawin.
Pagiging Kompidensyal at Paghahatid sa Pandaigdig
Ang prototyping ay kadalasang nagsasangkot ng mga hindi pa nailalabas na disenyo, mga listahan ng customer, at tiyempo ng paglulunsad. Samakatuwid, ang pagiging kompidensiyal ay isang kinakailangan sa pagmamanupaktura, hindi isang legal na pag-iisip. Dapat na maipaliwanag ng isang supplier kung sino ang nakakakita ng mga file, kung paano limitado ang pag-access, at kung paano iniimbak ang mga pisikal na sample. Ang isang simpleng NDA ay kapaki-pakinabang, ngunit hindi ito kapalit ng mga panloob na panuntunan sa paghawak. Dapat ding tanungin ng customer kung gumagamit ang supplier ng mga subcontractor at, kung gayon, kung paano sinasaklaw ang mga partidong iyon.
Ang pandaigdigang paghahatid ay nagdaragdag ng isa pang layer. Maaaring kailanganing dumating ang isang prototype bago ang isang pagsusuri, isang trade show, o isang pagbisita ng customer. Dapat matalakay ng supplier ang packaging, dokumentasyon ng customs, at paraan ng pagpapadala nang hindi tinatrato ang mga ito bilang walang kaugnayan sa iskedyul ng pagmamanupaktura. Ang isang bahagi na natapos sa oras ngunit gaganapin sa transit ay hindi nakuha ang pagsusuri. Kasama sa mabuting komunikasyon ang pagsubaybay, mga larawan bago ipadala, at isang malinaw na punto ng pakikipag-ugnayan kapag may nagbago.
Para sa mga customer ng OEM sa ibang bansa, maaaring makatulong o makapinsala ang mga pagkakaiba sa time zone. Ang isang tagapagtustos na tumutugon nang may malinaw na nakasulat na mga buod at larawan ay nagbabawas sa pangangailangan para sa paulit-ulit na mga tawag. Ang isang supplier na umaasa sa mga maiikling mensahe na walang mga sukat o mga tala sa pagtatapos ay lumilikha ng kalabuan. Ang pinakamahusay na istilo ng pagtatrabaho ay karaniwang isang maikling nakasulat na recap pagkatapos ng bawat desisyon: materyal, proseso, pagtatapos, dami, inspeksyon, at petsa ng pagpapadala.
Galugarin ang Mga Kaugnay na Mapagkukunan ng Paggawa
Kung gusto mo ng higit pang konteksto sa kung paano magkatugma ang 3D printing, CNC machining, at vacuum casting sa isang manufacturing program na nakabase sa China, ang mga sumusunod na mapagkukunan ay kapaki-pakinabang na mga panimulang punto.
China 3D printing services at CNC machining manufacturer guide Zhejiang Jiaheng Intelligent Equipment ManufacturingMga Madalas Itanong Tungkol sa Mga Serbisyo ng Rapid Prototyping
Ano ang mga serbisyo ng mabilis na prototyping?
Ang mga serbisyo ng mabilis na prototyping ay gumagawa ng mga pisikal na bahagi mula sa CAD data gamit ang mga proseso tulad ng 3D printing, CNC machining, vacuum casting, at surface finishing. Ginagamit ang mga ito upang subukan ang form, fit, function, appearance, at assembly bago ilabas ang isang disenyo sa produksyon. Ang pinakamahusay na mga serbisyo ay nagbibigay din ng feedback sa DFM at tumutulong na piliin ang prosesong tumutugma sa pagsubok.
Dapat ba akong pumili ng 3D printing o CNC machining para sa aking prototype?
Pumili ng 3D printing kapag ang bilis, kumplikadong geometry, o mababang gastos sa pag-setup ang pinakamahalaga. Pumili ng CNC machining kapag kailangan mo ng mahigpit na tolerance, tunay na materyales sa engineering, thread, insert, o parang production na surface. Maraming mga proyekto ang gumagamit ng pareho: isang naka-print na modelo para sa mga maagang pagsusuri sa form at isang machine na bahagi para sa functional validation.
Anong pagpapaubaya ang maaaring hawakan ng isang supplier ng mabilis na prototyping?
Depende ito sa proseso, materyal, geometry, at tampok. Ang resin printing, SLS nylon, CNC machining, at vacuum casting ay may iba't ibang bintana ng kakayahan. Sa halip na humingi ng isang numero, tukuyin ang mga kritikal na sukat at tanungin ang supplier kung paano sila makokontrol at susuriin. Ang isang makatotohanang talakayan sa pagpapaubaya ay mas kapaki-pakinabang kaysa sa isang blankong claim.
Maaari bang palitan ng vacuum casting ang injection molding para sa isang maliit na batch?
Ang vacuum casting ay maaaring gumawa ng isang maliit na batch ng mga bahagi na mukhang at pakiramdam na malapit sa molded production, lalo na para sa mga pre-launch sample, market test, at bridge volume. Ito ay hindi isang permanenteng kapalit para sa injection molding. Magkaiba ang buhay ng amag, materyal na katangian, at pangmatagalang pagkakapare-pareho. Ang tamang pagpili ay nakasalalay sa dami, materyal, at buhay ng programa.
Anong format ng file ang dapat kong ipadala para sa isang quote?
Ang STEP o IGES ay kadalasang mas pinipili para sa machined at cast parts dahil pinapanatili nito ang solid geometry. Ang STL ay karaniwan para sa 3D printing ngunit maaaring mawalan ng magagandang feature kung magaspang ang mesh. Maaaring makatulong ang isang native na CAD file para sa pagsusuri ng DFM kapag pinahihintulutan ang pagiging kumpidensyal. Palaging isama ang mga unit, kritikal na dimensyon, at isang tala sa layunin ng bahagi.
Paano ko poprotektahan ang aking disenyo sa panahon ng prototyping?
Gumamit ng NDA, ibahagi lamang ang mga file na kailangan para sa quote, at tanungin kung sino sa loob ng supplier ang magkakaroon ng access. Ang isang tagagawa na may malinaw na pangangasiwa ng data at isang prosesong kailangang malaman ay karaniwang mas madaling gamitin kaysa sa isa na hindi maipaliwanag ang mga panloob na kontrol nito. Ang mga pisikal na sample ay dapat ding pangasiwaan nang may parehong pangangalaga tulad ng mga digital na file.
Maaari bang pangasiwaan ng isang prototyping supplier ang mababang dami ng produksyon pagkatapos ng prototype?
Marami ang maaari, ngunit ang eksaktong landas ay nakasalalay sa proseso. Ang vacuum casting, CNC machining, at small-batch finishing ay maaaring tulay mula sa prototype hanggang sa pilot production. Kung ang huling bahagi ay i-injection molded, ang prototype ay maaari pa ring patunayan ang assembly, ergonomics, at tugon ng customer habang ang production tool ay pinaplano.
Ano ang nakakaapekto sa lead time para sa mabilis na mga serbisyo ng prototyping?
Naaapektuhan ang lead time ng proseso, availability ng materyal, laki ng bahagi, finish, dami, at mga kinakailangan sa inspeksyon. Ang isang simpleng resin print ay maaaring mabilis na gumalaw, habang ang isang machined na bahagi na may anodizing o isang vacuum-cast batch na may pagtutugma ng kulay ay nangangailangan ng higit pang mga hakbang. Ang isang supplier na nagbibigay ng makatotohanang iskedyul na may mga dependency ay mas kapaki-pakinabang kaysa sa isa na nangangako ng pinakamaikling posibleng petsa.
Pinakamahusay na gagana ang mga serbisyo ng mabilis na prototyping kapag itinuturing ang mga ito bilang isang pagkakasunud-sunod ng mga hakbang sa pag-aaral sa halip na isang pagbili. Ang unang bahagi ay dapat sagutin ang isang tanong, ang pangalawa ay dapat mabawasan ang isang panganib, at ang pangatlo ay dapat kumpirmahin na ang disenyo ay handa na para sa susunod na yugto. Ang isang supplier na maaaring lumipat sa pagitan ng resin printing, nylon at metal printing, CNC machining, vacuum casting, at surface finishing ay nagbibigay sa proyekto ng higit pang mga paraan upang masagot ang mga tanong na iyon nang hindi na-restart ang pag-uusap.
Ang praktikal na takeaway ay simple: tukuyin ang desisyon, pangalanan ang mga kritikal na dimensyon, piliin ang proseso na maaaring subukan ang mga ito, at humingi ng feedback sa DFM bago magsimula ang makina. Ang diskarteng iyon ay hindi gagawing perpekto ang bawat prototype, ngunit gagawin nitong mas kapaki-pakinabang ang resulta, mas madaling ipaliwanag, at mas malamang na maulit. Para sa isang koponan sa ilalim ng presyon ng iskedyul, iyon ang tunay na halaga ng isang maaasahang tagagawa ng mabilis na prototyping.
Impormasyon sa Pakikipag-ugnayan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section ng Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang Province, China
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
