- Mga Serbisyo sa Pag-print ng 3D

- Mga Serbisyo sa CNC Machining

- Mga Serbisyo sa Vacuum Casting

- Mga Serbisyo sa Pagtatapos sa Ibabaw

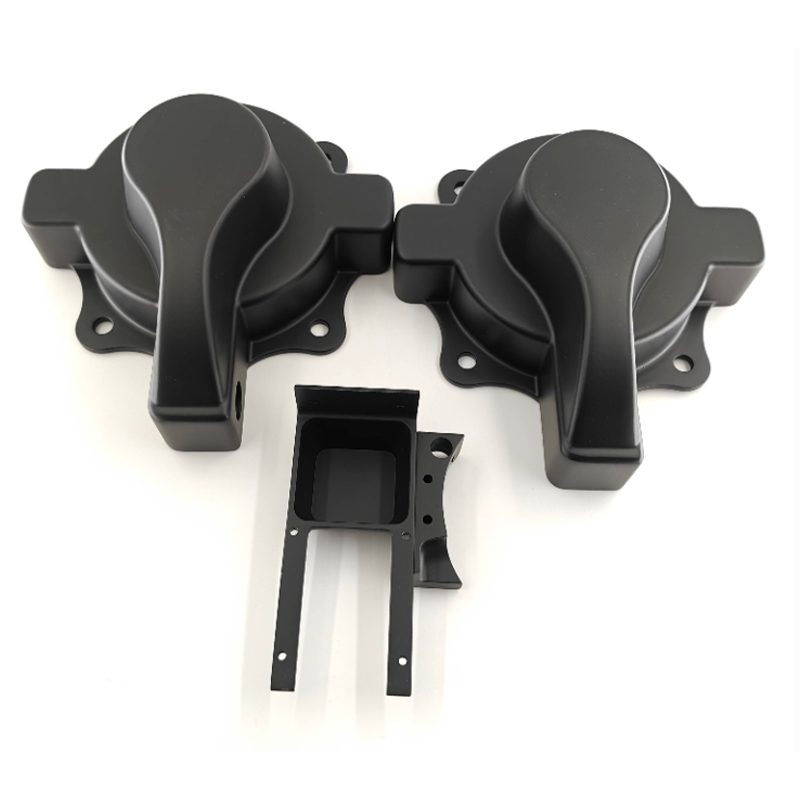
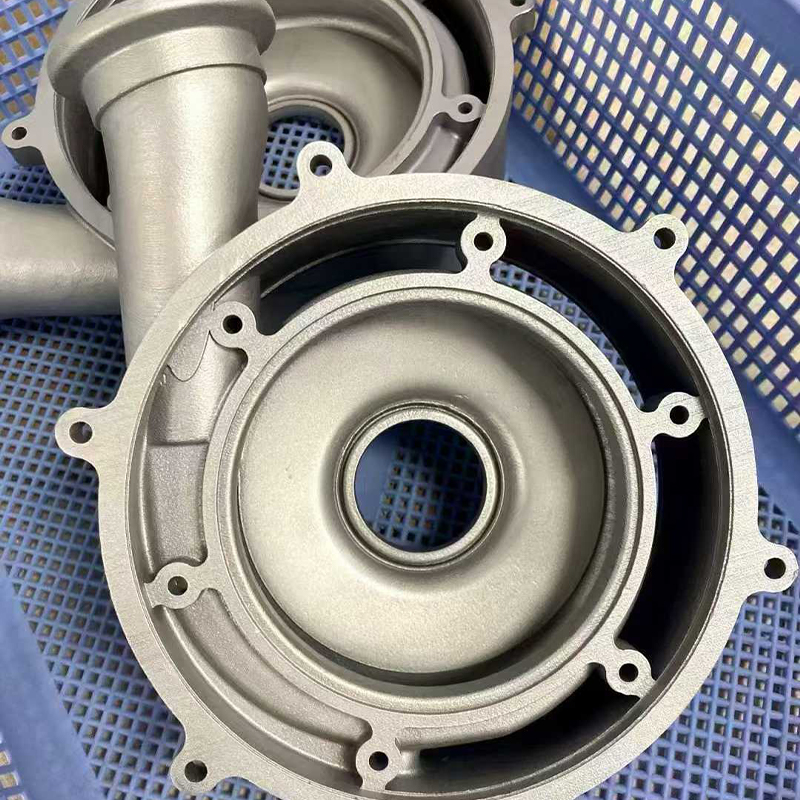
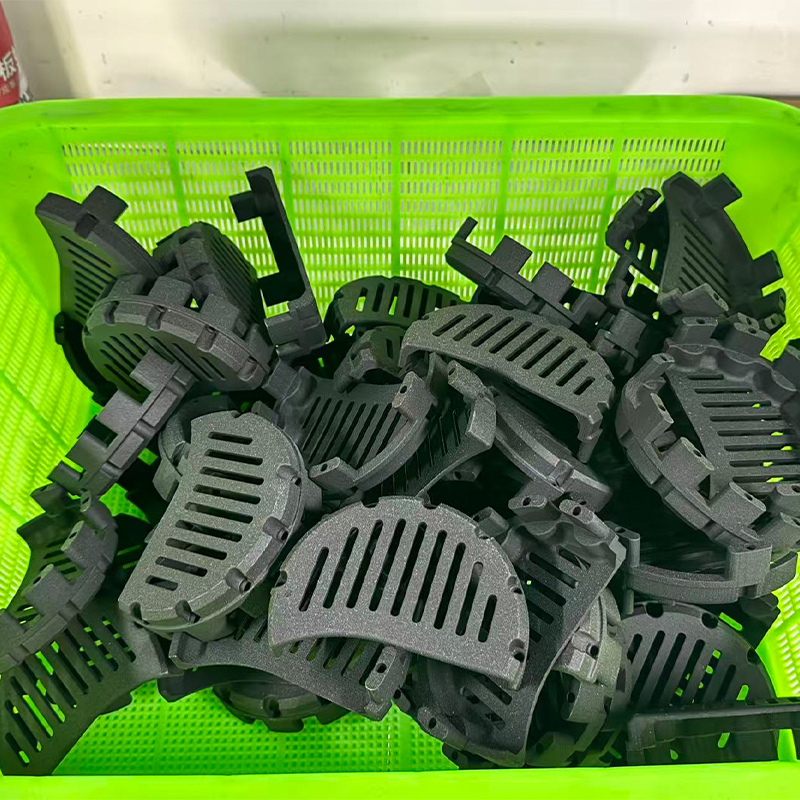
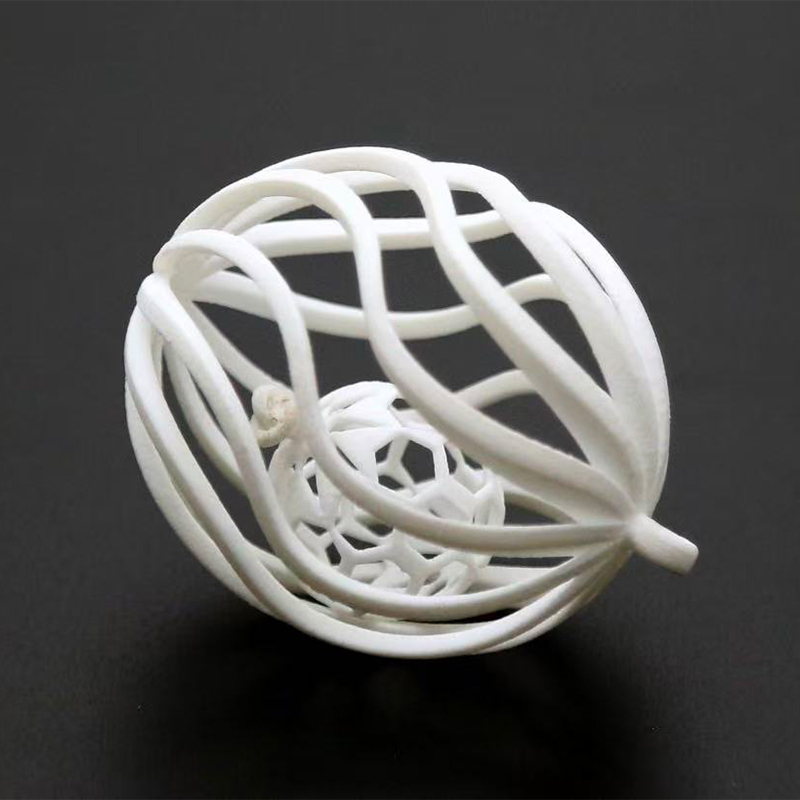
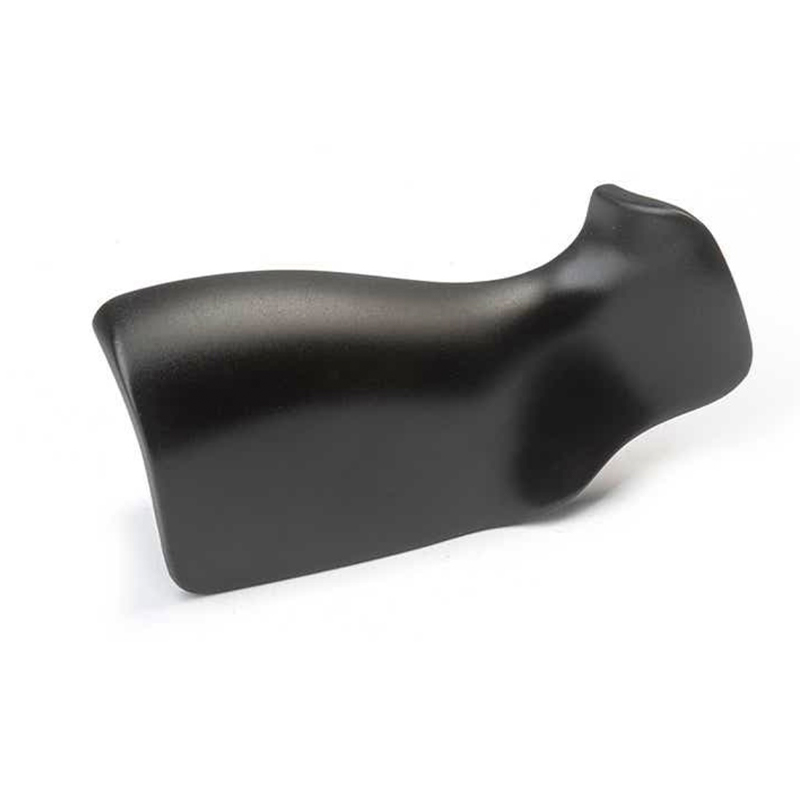
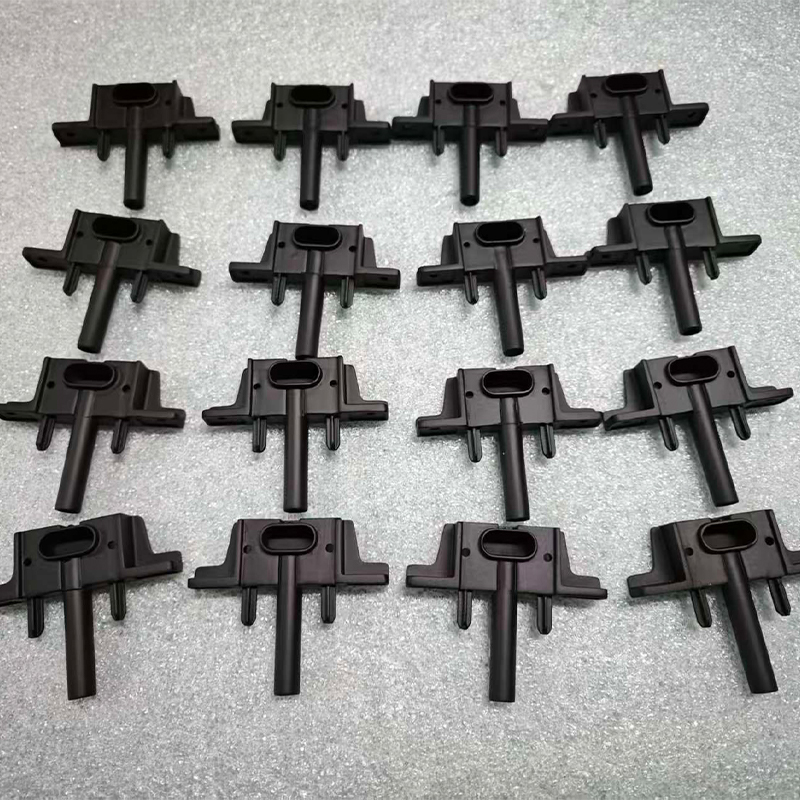
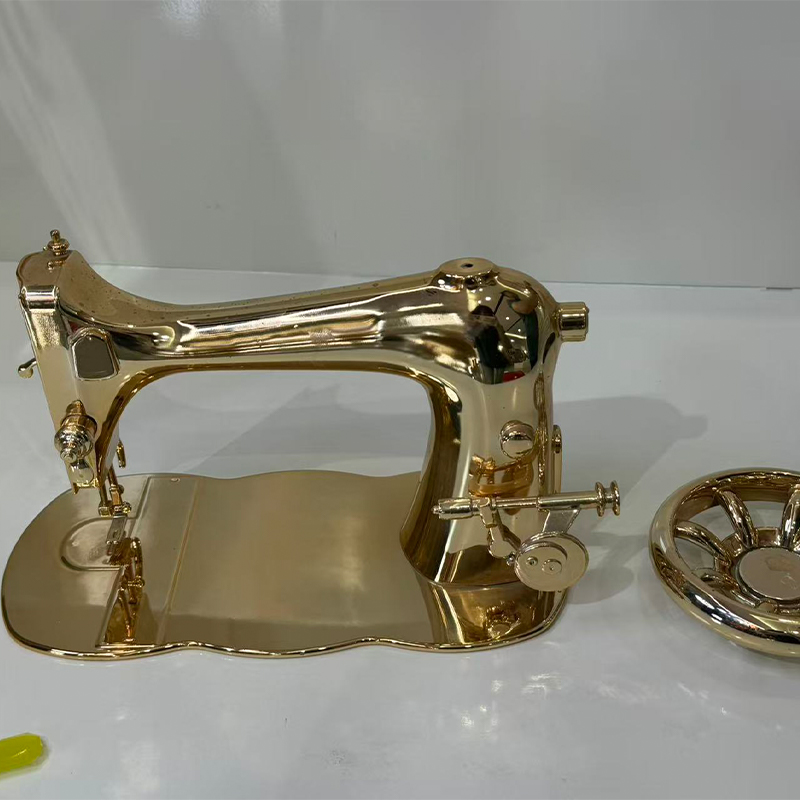
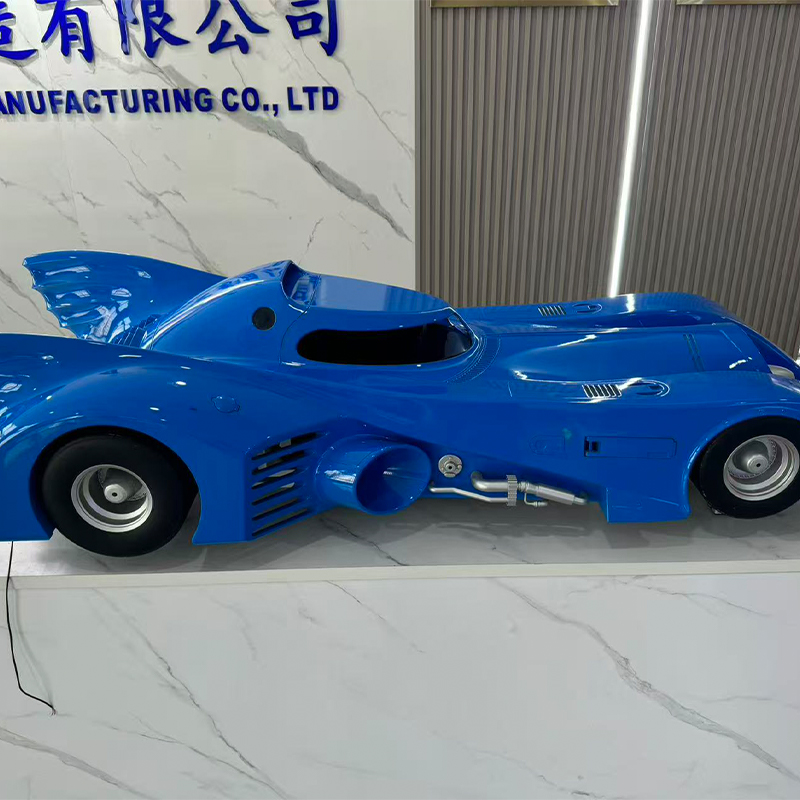
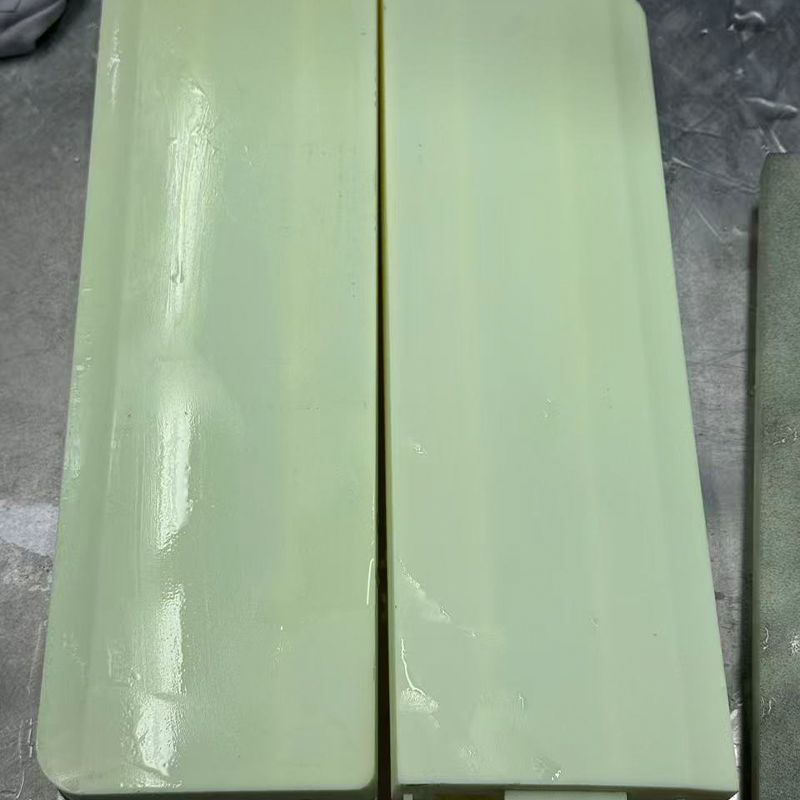
SLA Resin 3D Printing Service: Paano Ito Gumagana at Kung Saan Ito Nababagay
SLA Resin 3D Pagpi-print Service : Ang Maikling Sagot para sa Mga Detalye na Kritikal na Bahagi
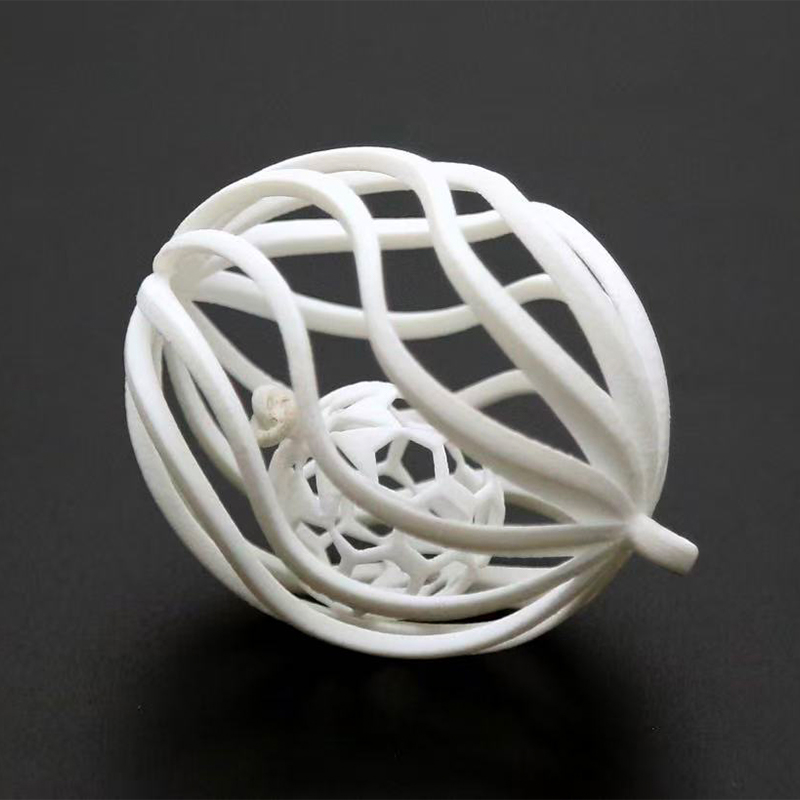
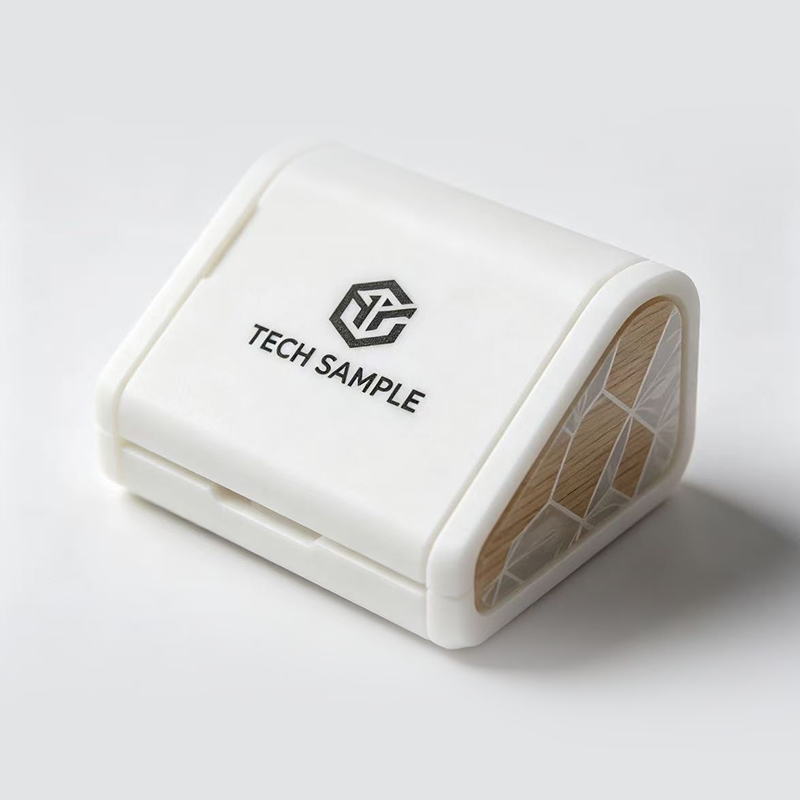
Sabihin na ang iyong koponan ay nangangailangan ng anim na handheld housing sa Biyernes, bawat isa ay may mga snap fit, isang malinaw na lens window at isang ibabaw na sapat na makinis upang kunan ng larawan para sa isang launch deck. Ang pag-print sa mga ito sa proseso ng filament ay mag-iiwan ng mga nakikitang linya ng layer. Ang pagma-machine sa mga ito ay magtatagal at hindi madaling maabot ang manipis na panloob na mga tampok. Ang isang SLA resin 3D printing service ay karaniwang ang tamang tawag dito, dahil ang stereolithography ay nagpapagaling ng likidong dagta gamit ang isang laser, patong-patong, at naghahatid ng makinis na mga ibabaw, matatalas na maliliit na katangian at mahusay na katumpakan sa maliliit at katamtamang bahagi.
Iyan ang buong rekomendasyon sa dalawang pangungusap. Ang SLA ay nababagay sa mga modelo ng hitsura, fit check, malinaw na mga bahagi, maliliit na mekanikal na bahagi at master pattern para sa paghahagis. Ito ay hindi gaanong angkop sa mga bahagi na nagdadala ng mabibigat na karga, umupo sa malakas na sikat ng araw sa mahabang panahon o mainit. Ang pag-alam kung saan matatagpuan ang hangganang iyon ang siyang naghihiwalay sa isang maayos na unang order mula sa isang nakakabigo, kaya karamihan sa gabay na ito ay tungkol sa hangganan: kung aling resin ang pipiliin, kung paano magdisenyo para sa proseso, kung ano ang dapat gawin sa pagtatapos at kung paano mag-brief ng isang SLA 3D printing manufacturer.
Mabilis na mga sagot bago ang mga detalye
- Mabuti para sa: mga detalyadong prototype, mga modelo ng display, malinaw na bahagi, maliliit na bahaging gumagana at mga master ng paghahagis.
- Mga tipikal na lakas: makinis na ibabaw, pinong detalye, mahigpit na katumpakan sa maliliit na bahagi at malawak na hanay ng mga katangian ng dagta.
- Mga karaniwang limitasyon: Ang mga karaniwang resin ay maaaring malutong, ang mga bahagi ay kailangang hugasan at gamutin, at ang mahabang pagkakalantad sa araw ay maaaring magbago ng kulay.
- Karaniwang susunod na hakbang: pagtatapos, pagpipinta o vacuum casting kapag kailangan mo ng kulay, texture o isang maliit na batch.
Ang gabay na ito ay isinulat para sa mga inhinyero, tagapamahala ng produkto at mga sourcing team na nais ng mga bahagi na gumagana sa bench at tumingin mismo sa pulong. Iniiwasan nito ang teorya ng textbook at nananatili sa kung ano ang nakakaapekto sa iyong order: pagpili ng materyal, mga panuntunan sa disenyo, post-processing, paghahambing sa ibang mga proseso at mga tanong ng supplier. Kung gusto mo ng ideya kung paano iniisip ng isang may karanasan na SLA resin 3D printing supplier, ang mga seksyon sa ibaba ay sumusunod sa pagkakasunud-sunod ng isang tunay na proyekto.
Piliin ang SLA kapag ang kalidad ng surface at maliit na feature na detalye ay mas mahalaga kaysa sa mabigat na mekanikal na pagkarga.
Paano Gumagana ang SLA Resin 3D Pagpi-print: Mga Prinsipyo at Istraktura ng Machine
Ang SLA ay kumakatawan sa stereolithography. Ang isang tangke, karaniwang tinatawag na vat, ay may hawak na likidong photopolymer resin. Sinusubaybayan ng UV laser ang cross-section ng bahagi sa ibabaw ng resin, at kung saan man dumampi ang laser, tumitigas ang resin. Ang build platform pagkatapos ay gumagalaw sa pamamagitan ng isang layer kapal, at ang susunod na layer ay traced sa itaas. Ang pag-uulit nito ng libu-libong beses ay gumagawa ng isang solidong bahagi na nakakabit sa platform ng mga manipis na istruktura ng suporta.
Mga pangunahing elemento ng isang makina ng SLA
Optical at mga elemento ng paggalaw
| Mga elemento ng materyal at suporta
|
Mula sa file hanggang sa natapos na bahagi
- Pagsusuri ng file at paghahanda ng pagbuo: sinusuri ng engineer ang 3D na modelo, pinipili ang oryentasyon, nagdaragdag ng mga suporta at pinipili ang kapal ng layer.
- Printing: ang laser ay nagpapagaling sa bawat layer habang ang platform ay humahakbang sa pagbuo.
- Paglalaba: ang naka-print na bahagi ay nililinis sa isang pantunaw na paliguan upang maalis ang hindi nalinis na dagta.
- Pag-alis ng suporta: ang mga suporta ay pinutol at ang mga contact point ay bahagyang nililinis.
- Post-curing: ang bahagi ay nakalantad sa liwanag ng UV, kung minsan ay may init, upang ang dagta ay umabot sa mga huling katangian nito.
- Pagtatapos at inspeksyon: Ang sanding, polishing, painting o coating ay inilalapat kung kinakailangan, at ang bahagi ay sinusuri laban sa drawing.
Maraming mga mamimili ang nagulat na ang pag-print mismo ay bahagi lamang ng iskedyul. Ang paghuhugas, pagpapagaling, at pagtatapos ay tumatagal ng isang tunay na bahagi ng oras, at ang paglaktaw sa mga ito ay nag-iiwan ng mga bahagi na maputik, mahina o may marka. Ang chart sa ibaba ay nagbibigay ng isang mapaglarawang timeline para sa isang maliit na order upang makita mo kung saan pupunta ang mga araw.
Ang timeline ay isang tulong sa pagpaplano at hindi isang panipi. Ang aktwal na mga iskedyul ay nakasalalay sa laki ng bahagi, dami, dagta at antas ng pagtatapos.
Ipinapakita ng timeline na ang pag-print ay sumasakop lamang sa isang bahagi ng pangkalahatang iskedyul, na may paghahanda bago ito at isang hanay ng paglilinis, paggamot at pagtatapos pagkatapos nito. Ang paghuhugas at post-curing ay maikli kumpara sa pag-imprenta, ngunit mahalaga ang mga ito, dahil ang mga bahaging hindi na-cured ay maaaring malagkit o ma-deform mamaya. Ang pag-sanding at pagtatapos ay tumatagal ng pinakamahabang yugto pagkatapos ng pag-print, kaya naman ang isang plain na naka-print na bahagi ay dumating nang mas maaga kaysa sa isang pininturahan. Para sa mga customer ng SLA resin 3D printing service ng Jiaheng, nakakatulong ang pattern na ito kapag nagpapasya kung ang isang proyekto ay nangangailangan ng mga hilaw na bahaging naka-print, bahagyang natapos na mga bahagi o ganap na pininturahan na mga bahagi. Kapag ang pagtatapos ay pinangangasiwaan sa parehong platform, ang iskedyul ay hindi nawawalan ng oras sa transportasyon at muling pagtatalumpati sa pagitan ng mga vendor.
Ang pag-imprenta ay isang yugto lamang: ang paglalaba, pagpapagaling at pagtatapos ay nagpapasya kung ano ang pakiramdam, hitsura at tagal ng bahagi.
Mga Karaniwang Uri ng SLA Resin at Ang mga Katangian Nito
Ang pagtawag sa isang bagay na bahagi ng SLA ay kakaunti ang sinasabi tungkol sa kung paano ito kumikilos, dahil ang dagta ang kadalasang nagsasalita. Ang mga resin ay binuo upang gayahin ang iba't ibang mga plastik, at ang bawat pamilya ay nagsasangkot ng mga trade-off. Ang mga card sa ibaba ay nagbubuod sa mga uri na karaniwang inaalok ng isang SLA resin 3D printing supplier. Nag-iiba-iba ang eksaktong availability, kaya kumpirmahin ang mga kasalukuyang opsyon bago ka magdisenyo sa paligid ng isang partikular na property.
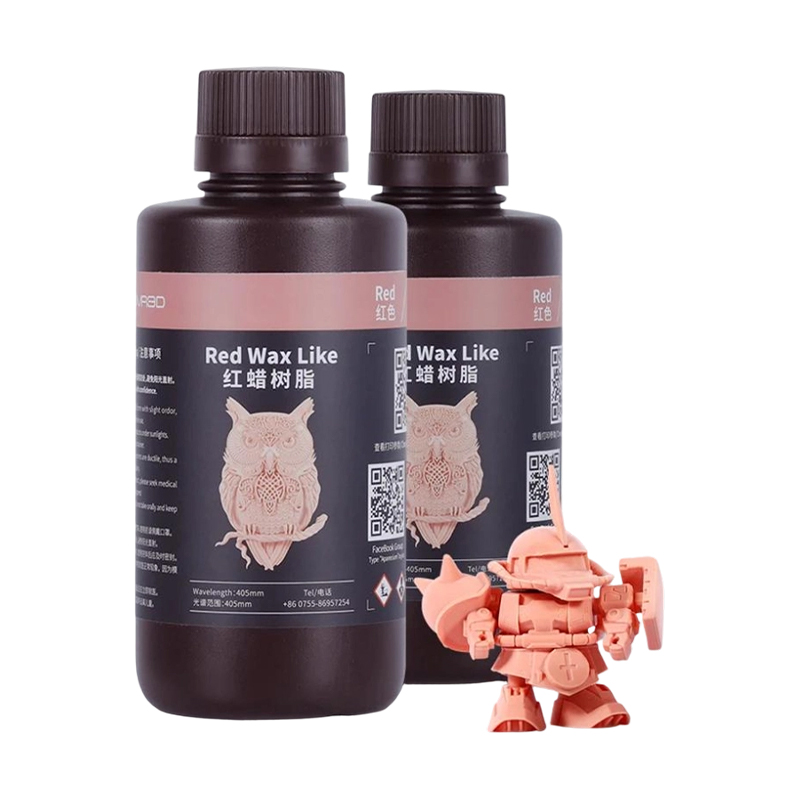
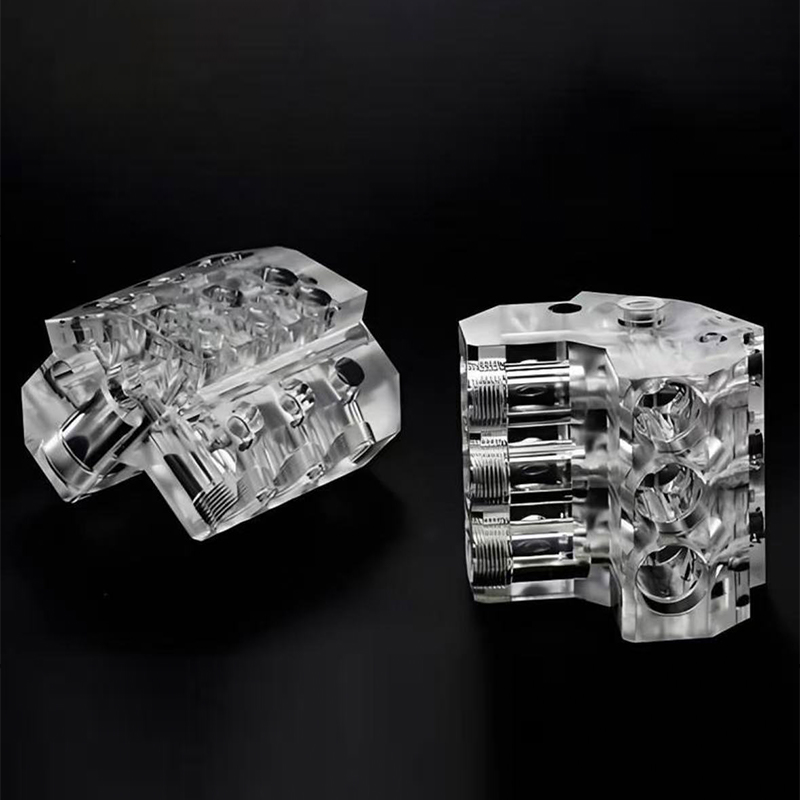
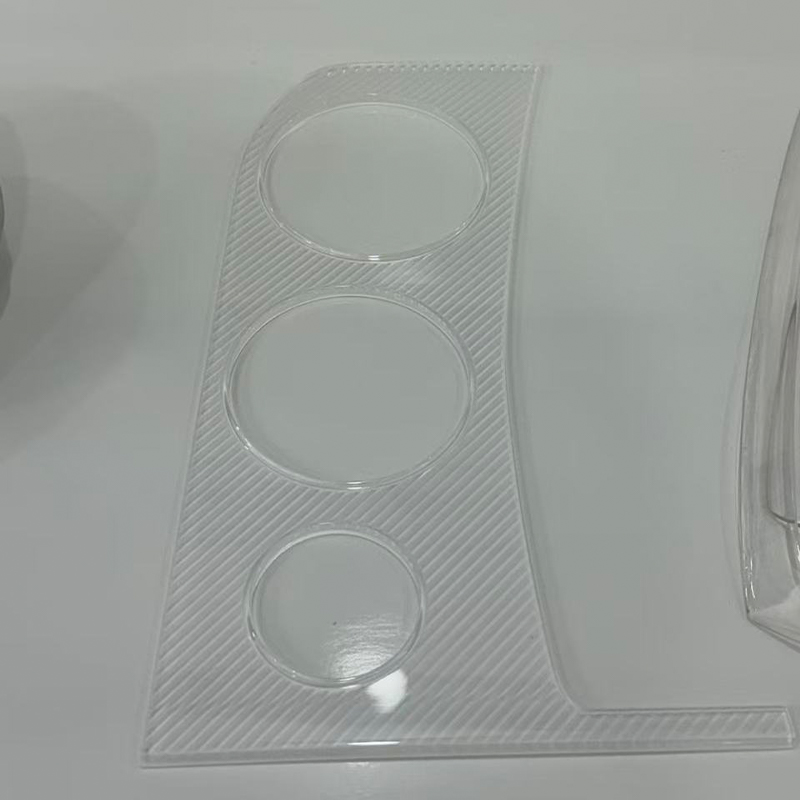
Karaniwang dagta Pinong detalye at makinis na ibabaw. Mabuti para sa mga visual na modelo, mga piraso ng display at mga pagsusuri sa konsepto, kahit na maaari itong maging malutong sa ilalim ng epekto. Matigas o parang ABS na dagta Mas mahusay na epekto ng pag-uugali at mas matatag, mas matibay na pakiramdam. Angkop sa snap fit, housings at functional na mga prototype. Malinaw o transparent na dagta Mga print na may translucent na hitsura at maaaring pulido o pahiran para sa kalinawan. Ginagamit para sa mga lente, light guide at fluid-path na mga modelo. Mataas na temperatura na dagta Pinapanatili ang paninigas sa mataas na temperatura. Pinili para sa mga bahaging malapit sa pinagmumulan ng init o para sa tooling at fixtures. Flexible o parang goma na dagta Nababanat na may malambot na pakiramdam. Ginagamit para sa mga seal, grip, gasket at mga naisusuot na prototype. Castable na dagta Malinis na nasusunog para sa mga pattern ng paghahagis ng pamumuhunan. Ginagamit para sa mga master ng estilo ng alahas at mga pattern ng maliit na bahagi ng metal.
| Pamilya ng resin | Pag-uugali | Mga karaniwang gamit | Mga bagay na dapat panoorin |
|---|---|---|---|
| Pamantayan | Matigas, makinis, detalyado | Mga visual na modelo, mga bahagi ng display | Maaaring malutong, mapupunit ang manipis na bahagi |
| Matigas o parang ABS | Matatag, mapagparaya sa epekto | Housing, snap fit, clip | Bahagyang mas mababa ang fine-detalye sharpness |
| Maaliwalas | Translucent, polishable | Mga lente, ilaw na tubo, bintana | Maaaring dilaw sa malakas na liwanag sa paglipas ng panahon |
| Mataas na temperatura | Matigas kapag mainit | Mga bahaging nakalantad sa init, mga kabit | Kadalasan ay mas malutong kaysa sa matigas na resins |
| Flexible | Nababanat, malambot na hawakan | Mga seal, grip, soft key | Mas mababang panlaban sa pagkapunit kaysa sa molded rubber |
| Castable | Mababang pagkasunog ng abo | Casting masters, maliliit na pattern | Dahan-dahang hawakan bago i-cast |
Ang isang praktikal na paraan upang pumili ay ang magtanong kung ano ang bahaging dapat mabuhay. Kung titingnan lang, sapat na ang standard resin. Kung ito ay tipunin at hahawakan, ang mas matigas na dagta ay karaniwang mas ligtas. Kung dapat itong manatiling matigas malapit sa isang lampara o motor, tingnan ang isang uri ng mataas na temperatura. At kung ang bahagi ay master para sa pagdoble sa ibang pagkakataon, banggitin iyon, dahil ihahanda ng supplier ang ibabaw para sa paghahagis sa halip na para sa pagpapakita.
Ang kulay ay isa pang pagpipilian. Maraming mga resin ang naka-print sa puti, kulay abo, itim o translucent, at ang mga ito ay maaaring lagyan ng kulay o pagtitina pagkatapos. Ang mga mamimili na nangangailangan ng isang tumpak na antas ng kulay o pagtakpan ay karaniwang nagpi-print sa isang neutral na resin at tinatapos ito, na nagbibigay ng higit na kontrol kaysa sa pag-asa lamang sa kulay ng resin.
Itugma ang dagta sa kung ano ang dapat mabuhay ng bahagi: hitsura, pagpupulong, init, kalinawan o flexibility.
Mga Application at Selection Point para sa SLA Resin 3D Printing
Lumalabas ang SLA saanman mahalaga ang maliliit na detalye at makinis na ibabaw. Ginagamit ito ng mga design team para suriin ang form at fit, ginagamit ito ng mga marketing team para sa mga show sample, at ginagamit ito ng mga engineer para gumawa ng maliliit na functional na bahagi at tooling aid. Ang mga column sa ibaba ay nagpapares ng mga karaniwang gamit sa mga itatanong kapag nagpapasya kung ang SLA ay ang tamang proseso.
Karaniwang mga patlang ng aplikasyon
| Mga punto ng pagpili upang suriin
|
Isang mabilis na landas ng pagpapasya
- Kung kailangan mo ng ilang detalyadong bahagi nang mabilis, ang SLA ay isang malakas na unang kandidato.
- Kung kailangan mo ng mas mahihigpit na bahagi sa tunay na engineering plastic, isaalang-alang ang nylon printing o machining sa halip.
- Kung kailangan mo ng 10 hanggang 30 magkaparehong bahagi na may hitsura ng produksyon, mag-print ng master sa SLA at gumamit ng vacuum casting.
- Kung kailangan mo ng mga bahaging metal, lumipat sa metal printing o CNC machining.
Nire-rate ng chart sa ibaba ang SLA laban sa apat na pangangailangan na pinakamadalas na binabanggit ng mga mamimili. Ang mga marka ay isang editoryal na paglalarawan ng mga pangkalahatang tendensya, at hindi sila mga resulta ng pagsubok.
Ang mas mataas na singsing ay nangangahulugan na ang SLA ay karaniwang komportable sa pangangailangang iyon. Ang isang mas mababang singsing ay tumutukoy sa isang kaso kung saan ang isa pang proseso ay maaaring karapat-dapat na tingnan.
Ang mga singsing ay nagpapakita ng SLA sa pinakamalakas nito sa ibabaw na kinis at pinong detalye ng tampok, kung kaya't ito ay isang karaniwang pagpipilian para sa hitsura ng mga modelo at maliliit na tumpak na bahagi. Ang katumpakan ng dimensyon sa maliliit na bahagi ay sumusunod nang malapit, na tinutulungan ng pinong laser spot at manipis na mga layer. Ang lakas ng mabigat na karga ay ang pinakamababang singsing, dahil kahit na ang mas mahihigpit na resins ay kumikilos nang iba sa mga thermoplastics ng engineering sa ilalim ng matagal na stress. Ipinapaliwanag ng pattern na ito kung bakit ipinares ng maraming proyekto ang SLA sa iba pang mga ruta, ginagamit ito para sa hitsura at akma at lumipat sa pag-print ng nylon o machining para sa mga pagsubok na nagdadala ng pagkarga. Nag-aalok ang Jiaheng ng resin, nylon at metal printing kasama ng machining, kaya maaaring paghambingin ng isang team ang mga ruta sa isang platform sa halip na i-sourcing ang bawat isa nang hiwalay.
Ang SLA ay mahusay sa makinis na mga ibabaw at pinong detalye, kaya gumamit ng iba pang mga proseso sa tabi nito kapag ang mga bahagi ay dapat magdala ng mabibigat na karga.
Detalyadong Paghahambing: SLA vs FDM, SLS at CNC Machining
Bihirang ihambing ng mga mamimili ang SLA sa wala. Ang tunay na tanong ay kadalasan kung ang SLA ay natalo sa isa pang ruta para sa trabaho sa harap nila. Itinatakda ng talahanayan sa ibaba ang SLA sa tabi ng tatlong karaniwang alternatibo upang madaling makita ang mga pagkakaiba.
| Salik | SLA resin printing | Pag-print ng FDM | SLS nylon printing | CNC machining |
|---|---|---|---|---|
| Ibabaw finish | Makinis, pinong detalye | Mga nakikitang linya ng layer | Medyo grainy matte | Makina, mga marka ng tool |
| Mga magagandang tampok | Napakahusay | Limitado ng nozzle | Mabuti | Limitado sa laki ng tool |
| Lakas | Depende sa dagta, kadalasang malutong | Katamtaman | Mabuti, tough nylon | Mataas, solidong materyal |
| Mga pangangailangan ng suporta | Sumusuporta sa mga marka ng contact | Mga suporta para sa mga overhang | Sinusuportahan ng pulbos ang bahagi | Hawak ng mga fixture ang bahagi |
| Mga tipikal na bahagi | Detalyadong maliliit at katamtamang bahagi | Mga magaspang na modelo ng konsepto | Mga functional na matibay na bahagi | Katumpakan ng mga bahagi ng metal at plastik |
| Pagtatapos | Ang sanding at pagpipinta ay gumagana nang maayos | Higit pang sanding ang kailangan | Pagtitina, pagsabog | Pagsabog, anodizing, pagpipinta |
Nanalo ang SLA kung saan binibilang ang hitsura at pinong detalye, kaya madalas ito ang unang pagpipilian para sa mga palabas na modelo at maliliit na bahagi ng katumpakan. Ang FDM ay kapaki-pakinabang para sa magaspang na maagang mga hugis ngunit nagpapakita ng mga linya ng layer. Ang SLS nylon ay nagbibigay ng matibay, functional na mga bahagi na walang mga marka ng suporta, na nababagay sa mga snap fit at mga bracket na hahawakan. Gumagamit ang CNC machining ng solid stock at naghahatid ng lakas at tolerance na karaniwang hindi matutugma ng pag-print, ngunit nililimitahan ito ng access ng tool sa mga kumplikadong panloob na hugis.
Paano nagtutulungan ang mga ruta
- Magsimula sa SLA para sa fit at hitsura ng mga pagsusuri ng disenyo.
- Lumipat sa SLS nylon o machining kapag ang bahagi ay nangangailangan ng tunay na mekanikal na pagsubok.
- Gumamit ng SLA master na may silicone molding kapag kailangan mo ng 10 hanggang 30 parts na may production look.
- Tapusin gamit ang pagpipinta o patong upang tumugma sa huling hitsura ng produkto.
Inilalarawan ito ni Jiaheng bilang isang one-stop na diskarte. Ang kumpanya ay nagtatrabaho bilang isang OEM at ODM na tagagawa na may isang in-house na team ng disenyo, at nagbibigay ito ng 3D printing sa resin, nylon at metal kasama ng advanced machining at silicone mold replication. Ang isang proyekto ay maaaring magsimula bilang isang modelo ng hitsura ng SLA, magpatuloy bilang isang machined functional prototype at tapusin bilang isang maliit na batch ng mga bahagi ng cast, nang hindi muling sinipi at muling ipinaliwanag sa bawat hakbang.
Ang SLA ay nangunguna sa ibabaw at detalye, SLS at machining lead sa lakas, at ang isang nakaplanong plano ay kadalasang gumagamit ng higit sa isa.
Mga Alituntunin sa Disenyo at Pagpapahintulot para sa Mga Naka-print na Bahagi ng SLA
Malaki ang pagpapatawad ng SLA, ngunit ang ilang mga gawi sa disenyo ay may nakikitang pagkakaiba. Ang mga alituntunin sa ibaba ay lumalabas sa karamihan ng mga pagsusuri sa paggawa, at ang pagsunod sa mga ito ay binabawasan ang pagkakataon ng isang nabigong build o isang bahagi na nangangailangan ng muling paggawa.
Kapal ng pader at maliliit na katangian
Ang mga dingding na masyadong manipis ay maaaring mag-warp, masira habang nililinis, o mabigong mag-print. Maraming mga supplier ang nagbabanggit ng praktikal na minimum na humigit-kumulang 0.8 hanggang 1.0 mm para sa mga sinusuportahang pader, na may mas makapal na pader para sa mas malalaking bahagi. Posible ang pinong text at maliliit na butas, ngunit maaaring kailanganin munang palakihin o tingnan muna sa supplier ang napakaliit na feature. Kahit na ang kapal ng pader ay nakakatulong din na mabawasan ang stress at distortion.
Mga guwang na bahagi at mga butas ng alisan ng tubig
Ang mga guwang na modelo ay nakakabit ng likidong resin sa loob, na maaaring magdulot ng presyon, hindi pantay na gumaling o tumagas sa ibang pagkakataon. Kung kailangan ang isang guwang na disenyo, magdagdag ng mga butas sa paagusan ng ilang milimetro upang makatakas ang hindi nalinis na dagta, at banggitin ang mga butas sa supplier upang mailagay ang mga ito palayo sa mga kosmetikong mukha. Mas gusto ng maraming mamimili ang mga solid na piyesa para sa pagiging simple, kahit na ang mas makapal na solid ay maaaring mag-print nang mas mabagal at mas lumiliit.
Mga marka ng oryentasyon at suporta
Ang mga istruktura ng suporta ay nagtataglay ng mga overhang sa lugar at nag-iiwan ng maliliit na marka kung saan ang mga ito ay tinanggal. Pinipili ng inhinyero ang oryentasyon upang itago ang mga markang iyon sa hindi gaanong nakikitang mga mukha at upang protektahan ang mga kritikal na ibabaw. Kung ang isang partikular na mukha ay dapat na perpektong makinis, sabihin ito sa maikling. Maaaring i-orient ng supplier ang bahagi upang hindi madikit ang mukha sa mga suporta.
Pagpapahintulot at akma
Ang pangkalahatang patnubay para sa SLA ay kadalasang nagbabanggit ng mga pagpapaubaya sa hanay na humigit-kumulang plus o minus 0.1 hanggang 0.2 mm sa maliliit na bahagi, na may malalaking bahagi na nag-iiba nang proporsyonal. Ang mga bahagi ay patuloy ding lumiliit nang bahagya sa panahon ng paggamot, kaya ang mga tampok sa pagsasama gaya ng mga pin at butas ay dapat na may kasamang clearance. Kung ang isang akma ay kritikal, maraming mga supplier ang nagpi-print ng isang pansubok na piraso o makina ang tampok pagkatapos. Ang chart ng hanay sa ibaba ay nagpapakita ng mga hanay ng kapal ng layer na karaniwang tumutugma sa iba't ibang layunin.
Ang mga manipis na layer ay nagbibigay ng mas makinis na mga ibabaw at mas pinong detalye, habang ang mas makapal na mga layer ay nagpapabilis sa pagbuo at angkop sa mas malalaking bahagi o draft na bahagi. Ang mga saklaw ay pangkalahatang gabay at maaaring mag-iba ayon sa makina at dagta.
Ipinapakita ng chart ng hanay na ang mga modelo at maliliit na bahagi ng pinong detalye ay karaniwang gumagamit ng mga pinakamanipis na layer, na nagbibigay ng mas makinis na mga hubog na ibabaw at mas matalas na mga gilid. Ang mga karaniwang prototype ay nahuhulog sa isang gitnang banda na nagbabalanse sa detalye at oras ng pagbuo. Ang mga malalaking pabahay at mga takip ay kadalasang gumagamit ng mas makapal na mga layer dahil ang dagdag na halaga ng oras ng mga pinong layer ay nagdaragdag sa malalaking build. Ang mga mabilisang draft ay nakaupo sa makapal na dulo, kung saan ang bilis ay mas mahalaga kaysa sa kinis ng ibabaw. Kapag humingi ka ng isang quotation sa isang SLA resin 3D printing manufacturer, ang pagsasabi sa kanila ng layunin ng bahagi ay nagbibigay-daan sa kanila na pumili ng kapal ng layer nang naaayon, at iniiwasan nito ang paggastos ng oras ng build sa detalye na hindi makikita ng sinuman.
| Tampok | Praktikal na patnubay | Dahilan |
|---|---|---|
| Kapal ng pader | Panatilihin ang tungkol sa 0.8 hanggang 1.0 mm o higit pa | Binabawasan ang pagkasira at pag-warping |
| Mga guwang na seksyon | Magdagdag ng mga butas ng paagusan ng ilang milimetro | Hinahayaan ang hindi nagamot na dagta na makatakas |
| Mga kritikal na mukha | Sabihin sa supplier kung aling mga mukha ang dapat makinis | Nagbibigay-daan sa oryentasyon na protektahan sila |
| Mga tampok ng pagsasama | Isama ang clearance para sa fit | Nagbibigay-daan para sa paggamot sa pag-urong |
| Teksto at mga logo | Gumamit ng mga naka-bold, nakataas o nakaukit na mga hugis | Pinapanatiling nababasa ang maliliit na detalye |
Kahit na ang mga dingding, mga butas ng alisan ng tubig at isang malinaw na tala sa mga kosmetikong mukha ay pinipigilan ang karamihan sa mga problema sa disenyo ng SLA.
Post-Processing at Surface Finishing para sa Mga Bahagi ng SLA
Ang isang raw na bahagi ng SLA ay mas makinis kaysa sa karamihan ng mga naka-print na bahagi, ngunit hindi ito tapos. Ang post-processing ay ginagawa itong isang bagay na maaari mong tipunin, kunan ng larawan o ipakita. Karamihan sa mga supplier ay kinabibilangan ng paghuhugas at pagpapagaling bilang pamantayan, at nag-aalok ng karagdagang pagtatapos bilang isang opsyon.
Paghuhugas at pagpapagaling
Pagkatapos ng pag-print, ang mga bahagi ay hinuhugasan sa isang solvent bath, karaniwang isopropyl alcohol, upang alisin ang hindi nalinis na dagta. Pagkatapos ay ginagamot ang mga ito sa ilalim ng liwanag ng UV, kung minsan ay may banayad na init. Ang ilalim ng paghuhugas ay nag-iiwan ng malagkit na ibabaw, at ang under-curing ay maaaring mag-iwan sa bahaging mas mahina. Ang sobrang paghuhugas sa solvent ay maaaring magpapalambot sa ilang partikular na resin, kaya naman maingat na kinokontrol ng mga supplier ang oras.
Suportahan ang pag-alis at pag-sanding
Ang mga suporta ay pinutol, at ang mga contact point ay nilagyan ng buhangin o nai-file nang maayos. Para sa mga bahagi ng display, ang sanding ay nagpapatuloy sa pamamagitan ng mas pinong mga butil hanggang ang ibabaw ay magkapareho. Ito rin ang hakbang na nag-aalis ng mga malabong linya ng layer sa mababaw na kurba. Kung mas pino ang kinakailangang tapusin, mas maraming gawaing kamay ang kasangkot.
Pagpinta, patong at buli
- Priming at pagpipinta: nagbibigay ng kontroladong antas ng kulay at pagtakpan, at nagtatago ng mga natitirang marka.
- Malinaw na patong: nagpapabuti ng kalinawan sa mga transparent na bahagi at nagdaragdag ng proteksiyon na layer.
- Pagpapakintab: nagdudulot ng malinaw na mga bahagi sa isang mala-salamin na hitsura kapag pinapayagan ang disenyo.
- Texturing at pagmamarka: nagdaragdag ng mga pattern ng grip, logo o color break kung kinakailangan.
Dahil ang Jiaheng ay nagbibigay din ng pagpipinta at iba pang mga pang-ibabaw na paggamot, ang mga bahagi ng SLA ay maaaring direktang lumipat mula sa printer patungo sa finishing bench sa loob ng parehong proyekto. Mahalaga ito para sa pagtutugma ng kulay at para sa mga bahagi na may ilang mga kulay, dahil alam ng finisher ang dagta at ang kasaysayan ng paghahanda. Kung ang isang master ay gagamitin para sa silicone molding, sabihin sa supplier nang maaga. Ang isang casting master ay nangangailangan ng isang napakakinis na ibabaw, dahil ang bawat kapintasan ay makokopya sa amag.
Ang paghuhugas, pag-curing at maingat na pag-sanding ay kung bakit ang naka-print na bahagi ng SLA ay naging tapos na.
Mga Pagsusuri sa Kalidad at Mga Karaniwang Isyu sa Pag-print ng SLA
Sinusuri ng mahuhusay na supplier ang kalidad bago, habang at pagkatapos ng pagtatayo. Sinusuri nila ang file para sa manipis na mga pader at mga na-trap na volume, sinusubaybayan ang build, pagkatapos ay sinisiyasat ang natapos na bahagi para sa mga sukat, mga marka sa ibabaw at kondisyon ng paggamot. Inililista ng talahanayan sa ibaba ang mga isyu na madalas na lumalabas at kung paano sila karaniwang pinipigilan.
| Isyu | Karaniwang dahilan | Pag-iwas |
|---|---|---|
| Warping o pagbaluktot | Hindi pantay na kapal ng pader o malalaking patag na lugar | Kahit na mga pader, magandang oryentasyon, paglalagay ng suporta |
| Mga marka ng suporta | Mga contact point kung saan inalis ang mga suporta | Orient upang itago ang mga marka at buhangin pagkatapos alisin |
| Malagkit o malagkit na ibabaw | Hindi sapat na paghuhugas o pagpapagaling | Wastong oras ng paghuhugas at pagpapagaling |
| Malutong na pagkabasag | Karaniwang dagta under impact or thin sections | Pumili ng mas matigas na dagta, magpakapal ng mga dingding |
| Naninilaw sa paglipas ng panahon | UV at light exposure, lalo na sa malinaw na bahagi | Gumamit ng mga coatings at limitahan ang sikat ng araw |
| Dimensional drift | Pag-urong sa panahon ng paggamot | Payagan ang clearance at i-verify ang mga kritikal na dimensyon |
| Nakulong na dagta | Mga guwang na seksyon without drain holes | Magdagdag ng mga butas ng alisan ng tubig at linisin nang lubusan |
Karaniwang sinasaklaw ng inspeksyon ang mga dimensyon sa mga kritikal na feature, kondisyon ng paningin, pagkakumpleto ng lunas at hinihiling na antas ng pagtatapos. Para sa isang batch, sinusuri ang unang bahagi bago ilabas ang iba. Kung mayroon kang mahigpit na pamantayan sa hitsura, magbahagi ng reference na larawan o sample at sumang-ayon sa kung anong antas ng mga nakikitang marka ng suporta o mga linya ng layer ang katanggap-tanggap. Ang mga nakasulat na inaasahan ay pumipigil sa hindi pagkakasundo nang mas mapagkakatiwalaan kaysa sa pasalita.
Mahalaga rin ang packaging. Ang mga bagong naka-print at na-cured na bahagi ay maaaring magasgasan sa pamamagitan ng pakikipag-ugnay, at ang mga manipis na feature ay maaaring ma-snap sa pagbibiyahe. Ang mga bahagi ay karaniwang nakabalot nang isa-isa at sinusuportahan sa isang kahon upang ang maliliit na detalye ay dumating nang buo.
Sumang-ayon sa mga kritikal na dimensyon at katanggap-tanggap na mga marka sa ibabaw nang nakasulat bago magsimula ang build.
Pagpapanatili at Pangangalaga sa Mga Bahagi ng SLA Resin
Ang mga naka-print na bahagi ng resin ay hindi walang maintenance. Ang liwanag, init, kahalumigmigan at mga kemikal ay lahat ay nakakaapekto sa kanila sa paglipas ng panahon, at ang kaunting pangangalaga ay nagpapanatili sa mga prototype sa mabuting kondisyon para sa mga pagsusuri, pagsubok at pag-iimbak. Sinasaklaw din ng gabay sa ibaba ang ilang mga handling point para sa sinumang direktang gumagawa ng resin.
| Exposure | Epekto | Payo sa pangangalaga |
|---|---|---|
| Direktang sikat ng araw | Maaaring magdulot ng paninilaw at brittleness sa paglipas ng panahon | Itago ang layo mula sa UV, gumamit ng mga coatings para sa mga bahagi ng display |
| Heat | Ang ilang mga resin ay lumambot malapit sa kanilang limitasyon sa init | Ilayo sa mainit na ibabaw at mga nakaparadang sasakyan |
| Mga solvent at panlinis | Maaaring palambutin o ulap ang ilang mga resin | Gumamit ng banayad na sabon at tubig, subukan muna ang malalakas na panlinis |
| Halumigmig at halumigmig | Maliit na pagbabago sa dimensyon sa ilang mga resin | Iimbak ang tuyo, panatilihing selyado para sa pangmatagalang imbakan |
| Epekto at stress | Maaaring pumutok ang mga manipis na katangian | Dahan-dahang hawakan, iwasan ang matalim na pagkarga sa manipis na mga seksyon |
Mga gawi sa pag-iimbak at paghawak
- Mag-imbak ng mga bahagi sa isang malamig, tuyo na lugar at iwasan ang mahabang panahon sa maliwanag na liwanag.
- Balutin nang hiwalay ang mga malinaw na bahagi upang hindi sila makamot.
- Panatilihing hiwalayin ang mga pininturang bahagi upang hindi dumikit o kuskusin ang mga ibabaw.
- Iwasan ang pag-clamp ng mga manipis na bahagi nang mahigpit, dahil ang resin ay maaaring pumutok sa ilalim ng stress sa punto.
- Lagyan ng label ang mga bahagi na may rebisyon at uri ng resin upang tumugma ang mga muling pagkakasunud-sunod sa orihinal.
Paghawak ng resin at kagamitan
Ang hindi nalinis na likidong dagta ay maaaring makairita sa balat, kaya ang mga supplier at user ay nagsusuot ng guwantes at maiwasan ang direktang pakikipag-ugnay. Ang paghuhugas ng mga solvent ay dapat gamitin sa mga maaliwalas na lugar at itago sa mga pinagmumulan ng init. Sa panig ng makina, pinananatiling malinis ng isang mahusay na pasilidad ang mga vats, sinasala ang dagta upang alisin ang mga nagaling na fragment, sinusuri ang laser at optika sa pana-panahon at iniimbak ang resin mula sa liwanag. Nakakatulong ang mga routine na ito na panatilihing matatag ang kalidad ng build mula sa isang order hanggang sa susunod, kaya naman madalas na nakikita ng mga umuulit na customer ang mga pare-parehong resulta mula sa parehong supplier.
Panatilihin ang mga bahagi ng resin mula sa malakas na liwanag, init at malupit na mga solvent, at pangasiwaan ang manipis na mga katangian nang may pag-iingat.
Nagtatrabaho sa isang SLA Resin 3D Printing Manufacturer at Supplier
Ang pag-print ay ang madaling bahagi upang tukuyin. Ang dahilan kung bakit naging maayos ang isang proyekto ay kung paano pinangangasiwaan ng supplier ang lahat ng bagay sa paligid nito: pagsusuri ng file, payo sa resin, pagtatapos at komunikasyon. Tinutulungan ka ng mga tanong na ito na husgahan kung ang isang SLA 3D printing supplier ay handa para doon.
- Aling mga pamilya ng resin ang inaalok mo, at maaari mo bang ilarawan ang pag-uugali ng bawat isa?
- Sinusuri mo ba ang mga file para sa kapal ng pader, mga butas ng alisan ng tubig at oryentasyon bago mag-print?
- Ano ang mga karaniwang pagpapaubaya para sa laki ng bahagi ko, at paano mo ito susuriin?
- Aling mga hakbang sa pagtatapos ang magagamit sa bahay, tulad ng pag-sanding, pagpipinta at pag-polish?
- Maaari mo bang suportahan ang maliliit na batch sa pamamagitan ng pagsasama-sama ng mga master ng SLA na may silicone mold replication?
- Paano ka nag-iimpake ng manipis na mga bahagi para sa pagpapadala?
Sinasagot ng Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. ang mga tanong na ito bilang isang tagagawa ng OEM at ODM na nakabase sa China. Ginagawa ng team ng disenyo nito ang mga ideya ng kliyente sa praktikal, kaakit-akit na mga disenyo ng produkto, at ang mga kakayahan nito ay sumasaklaw sa resin, nylon at metal na 3D printing, advanced machining, silicone mold replication at surface treatment gaya ng pagpipinta. Maaaring kumpletuhin ng mga kliyente ang paglalakbay mula sa disenyo hanggang sa produkto sa isang platform, na nakakatipid ng oras ng koordinasyon at nagpapanatili ng responsibilidad sa isang lugar.
Paano maghanda ng isang kapaki-pakinabang na pagtatanong
- Isang 3D na modelo sa isang karaniwang neutral na format, kasama ang isang drawing na nagmamarka ng mga kritikal na dimensyon.
- Ang layuning paggamit ng bahagi at kapaligirang kakaharapin nito.
- Ang pamilya ng resin na nasa isip mo, o isang paglalarawan ng mga katangian na kailangan mo.
- Antas ng pagtatapos: hilaw na naka-print, na-sand, na-primed o ganap na pininturahan, na may anumang sanggunian ng kulay.
- Dami, target na delivery window at anumang pangangailangan sa packaging.
Gamit ang impormasyong iyon, maaaring magmungkahi ang supplier ng resin, oryentasyon, kapal ng layer at plano ng pagtatapos sa unang tugon. Nagbibigay din ito sa iyo ng isang malinaw na rekord upang sumangguni kung kinakailangan ang muling pagkakaayos o pagbabago. Para sa mga pangmatagalang programa, ang pakikipagtulungan sa parehong SLA resin 3D printing manufacturer ay bubuo ng isang nakabahaging kasaysayan ng mga file, mga setting at mga tala sa pagtatapos, na ginagawang mas pare-pareho ang mga batch sa ibang pagkakataon.
Sabihin sa iyong supplier kung paano gagamitin ang bahagi, at maaari silang pumili ng resin, oryentasyon at tapusin nang mas matalino.
I-explore ang Jiaheng SLA Resin 3D Printing Service
Kung ang iyong disenyo ay nangangailangan ng makinis na mga ibabaw, magagandang detalye at mabilis na pag-ikot, maaari mong suriin ang mga magagamit na resin, proseso at mga hakbang ng proyekto sa nakalaang pahina para sa SLA Resin 3D Pagpi-print Service mula sa Jiaheng. Sinusuportahan ng team ang mga proyekto ng OEM at ODM at maaaring i-coordinate ang pag-print sa finishing, machining at silicone mold replication sa isang platform.
Ipadala ang iyong 3D file, nilalayon na paggamit at tapusin ang mga kinakailangan para magsimula ng pakikipag-usap sa Jiaheng team.
FAQ ng SLA Resin 3D Printing Service
Ano ang SLA resin 3D printing service?Ito ay isang serbisyo sa pagmamanupaktura kung saan ang isang UV laser ay nagpapagaling ng likidong photopolymer resin layer sa pamamagitan ng layer upang bumuo ng isang bahagi mula sa isang digital na modelo. Karaniwang kasama sa serbisyo ang pagsusuri ng file, pag-print, paghuhugas, pagpapagaling, pag-aalis ng suporta at opsyonal na pagtatapos. Pinahahalagahan ito para sa makinis na mga ibabaw, pinong detalye at mahusay na katumpakan sa maliliit at katamtamang bahagi. |
Ano ang mabuti para sa SLA kumpara sa iba pang paraan ng pag-print ng 3D?Ang SLA ay isang malakas na pagpipilian para sa mga modelo ng hitsura, malinaw na mga bahagi, maliliit na bahagi ng katumpakan at mga master ng paghahagis. Ang iba pang mga pamamaraan tulad ng SLS nylon printing o machining ay maaaring mas gusto kapag ang isang bahagi ay kailangang magdala ng mas mabibigat na load o makatiis ng mas mahirap na paggamit. Maraming proyekto ang unang gumagamit ng SLA at lumipat sa ibang ruta para sa functional testing. |
Gaano katumpak ang mga naka-print na bahagi ng SLA?Ang pangkalahatang patnubay ay kadalasang nagbabanggit ng humigit-kumulang plus o minus 0.1 hanggang 0.2 mm sa maliliit na bahagi, na may malalaking bahagi na nag-iiba nang proporsyonal. Ang katumpakan ay nakasalalay sa dagta, geometry, oryentasyon at paggamot. Para sa mga kritikal na akma, kadalasang nagpi-print ang mga supplier ng isang test piece o machine ang feature pagkatapos i-print. |
Anong mga resin ang magagamit para sa pag-print ng SLA?Kasama sa mga karaniwang pamilya ang karaniwang resin, matigas o mala-ABS na dagta, malinaw na dagta, mataas na temperatura na dagta, nababaluktot na dagta at castable resin. Ang bawat isa ay nagbabalanse ng detalye, lakas, kalinawan at pag-uugali ng init nang iba. Ang iyong supplier ay maaaring magrekomenda ng resin kapag alam nila kung paano gagamitin ang bahagi. |
Maaari bang lagyan ng kulay o pulido ang mga bahaging naka-print sa SLA?Oo. Ang mga bahagi ay karaniwang sinasabunutan, primed at pinipintura, at ang mga malinaw na bahagi ay maaaring pulido at pahiran upang mapabuti ang transparency. Dahil makinis na ang mga surface ng SLA, magandang base ang mga ito para sa mga de-kalidad na finish. Sabihin sa supplier ang iyong mga target na kulay at gloss bago ang pagbuo upang ang ibabaw ay handa nang naaangkop. |
Ang mga bahagi ba ng resin ng SLA ay sapat na malakas para sa functional testing?Depende ito sa dagta at sa pagsubok. Ang mas mahihigpit na resin ay kayang humawak ng mga snap fit at magaan na pagpupulong, habang ang karaniwang resin ay maaaring pumutok sa ilalim ng epekto. Para sa mabibigat na karga, pangmatagalang stress o mataas na init, karaniwang mas angkop ang ibang mga proseso o materyales. Ilarawan ang pagsubok sa iyong tagapagtustos upang makapagbigay sila ng payo. |
Maaari ba akong makakuha ng isang maliit na batch mula sa isang master ng SLA?Oo. Ang isang karaniwang ruta ay ang pag-print ng master sa SLA, tapusin ito nang mabuti, gumawa ng silicone mold at mag-cast ng polyurethane copies, karaniwang humigit-kumulang 10 hanggang 30 piraso bawat molde. Nagbibigay ito ng parang produksyon na hitsura nang walang hard tooling. Parehong nag-aalok ang Jiaheng ng SLA printing at silicone mold replication sa isang platform. |
Ano ang dapat kong isama kapag humihiling ng isang panipi sa SLA?Isama ang 3D model, isang drawing na nagmamarka ng mga kritikal na dimensyon, ang dami, ang gustong resin o mga kinakailangang katangian, ang finish level at ang iyong delivery window. Malaking tulong ang maikling tala kung paano gagamitin ang bahagi at ang kapaligirang haharapin nito. Ang kumpletong impormasyon ay nagpapaikli sa unang tugon at binabawasan ang mga susunod na pagbabago. |
Ang malinaw na nilalayon na paggamit, isang angkop na dagta at isang tinukoy na antas ng pagtatapos ay ang tatlong input na higit na nagpapahusay sa isang proyekto ng SLA.
Impormasyon sa Pakikipag-ugnayan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section ng Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang Province, China
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
