- Mga Serbisyo sa Pag-print ng 3D

- Mga Serbisyo sa CNC Machining

- Mga Serbisyo sa Vacuum Casting

- Mga Serbisyo sa Pagtatapos sa Ibabaw

Polyether Ether Ketone 3D Printing: Kontrol sa Proseso, Gastos, at Gabay sa Supplier
Ang isang bahagi ng SILIP ay maaaring magmukhang walang kamali-mali kapag umalis ito sa printer at hindi pa rin gumagana sa serbisyo kung ang polymer ay hindi kailanman umabot sa tamang semi-crystalline na estado. Ang polyether ether ketone 3D printing ay hindi gaanong tungkol sa pag-load ng high-temperature na filament at higit pa tungkol sa pagkontrol ng init sa pamamagitan ng pagpapatuyo, pag-extrusion, paglamig, pagsusubo, at inspeksyon. Ang proseso ay mabubuhay para sa hinihingi na mga bahagi, ngunit kapag ang supplier ay itinuturing ang temperatura at pagkakristal bilang nasusukat na mga output ng proseso kaysa sa mga setting ng printer.
Mahalaga ang pagkakaibang iyon sa yugto ng pagsipi. Ang SILIP ay isang mamahaling engineering thermoplastic, at ang extrusion ng materyal na may mataas na temperatura ay tumatakbo nang mabagal. Ang isang mamimili na naghahambing lamang ng presyo sa bawat kubiko sentimetro ay makaligtaan ang mas malaking mga driver ng gastos: heated chamber time, diskarte sa suporta, pagsusubo, allowance sa machining, inspeksyon, at panganib ng scrap. Ang isang mamimili na naghahambing lamang ng datasheet ay hindi makakalampas sa agwat sa proseso sa pagitan ng isang test coupon at isang tunay na bracket, seal, insulator, o bahagi ng pagsusuot.
Ang praktikal na sagot ay magsimula sa pag-andar ng bahagi, hindi ang pangalan ng polimer. Kung ang bahagi ay nangangailangan ng malawak na paglaban sa kemikal, mataas na tuluy-tuloy na init, paglaban sa pagsusuot, at paninigas sa mataas na temperatura, ang PEEK ay nararapat ng seryosong pagsusuri. Kung ang bahagi ay pangunahing nangangailangan ng init at paninigas sa isang tuyong kapaligiran, ang isang mataas na temperatura na carbon fiber compound, isang metal additive na ruta, o isang machined na disenyo ay maaaring maghatid ng isang mas predictable na programa. Ang natitirang bahagi ng gabay na ito ay nagpapaliwanag kung saan ang polyether ether ketone 3D printing ay kumikita ng halaga nito at kung saan ito ay nagiging isang mamahaling mismatch.
Polyether Ether Ketone 3D Printing: Ano Talaga ang Hinihingi ng Proseso
Ang PEEK ay isang semi-crystalline na thermoplastic na may mataas na melting point at isang malakas na profile ng property. Sa materyal na pag-print ng extrusion, ang polimer ay pinainit nang mas mataas sa punto ng pagkatunaw nito, idineposito ng layer sa pamamagitan ng layer, at pagkatapos ay pinalamig sa ilalim ng mga kinokontrol na kondisyon. Ang eksaktong profile ay depende sa grado ng resin, geometry ng nozzle, geometry ng bahagi, at printer, ngunit malinaw ang pangkalahatang direksyon: Kailangan ng PEEK ng mainit na nozzle, isang mainit na build chamber, at isang disiplinadong diskarte sa pagpapalamig. Ang isang makina na maaaring maabot ang temperatura ng nozzle ngunit hindi mahawakan ang init ng silid ay mahihirapang gumawa ng mga pare-parehong bahagi.
Ito ang dahilan kung bakit ang polyether ether ketone 3D printing ay nasa ibang kategorya mula sa pag-print ng PLA, PETG, o kahit na karaniwang nylon. Maaaring kailanganin ng filament ang pagpapatuyo bago gamitin, ang ibabaw ng build ay dapat na tiisin ang mataas na temperatura, at ang kapaligiran ng silid ay dapat na matatag sa buong build. Ang mga draft, bukas na pinto, at maikling preheat cycle ay maaaring lumikha ng mga thermal gradient na lalabas sa ibang pagkakataon bilang warpage, mahinang layer bonding, o hindi pare-parehong crystallinity. Ang mga depektong iyon ay maaaring hindi nakikita sa labas ng bahagi.
Ang isang karaniwang pagkakamali ay mag-focus sa temperatura ng nozzle lamang. Natutunaw ng nozzle ang polimer, ngunit ang chamber at cooling profile ay nakakaimpluwensya kung paano nagpapatigas ang polimer. Ang mabagal, kinokontrol na paglamig sa pangkalahatan ay sumusuporta sa pagkikristal. Ang mabilis na paglamig ay maaaring mag-iwan ng materyal sa isang mas amorphous na estado, na maaaring mabawasan ang paglaban sa kemikal at dimensional na katatagan. Ang ilang mga supplier ay nagpi-print ng PEEK sa isang mas mababang temperatura ng silid at umaasa sa post-print annealing upang bumuo ng crystallinity. Magagawa iyon, ngunit inililipat nito ang panganib sa hakbang ng pagsusubo at nangangailangan ng na-verify na cycle para sa geometry ng bahagi.
Mayroon ding sukat ng gastos sa hardware. Ang mga printer na may mataas na temperatura ay gumagamit ng mas matitibay na mga heater, insulation, motor, at thermal control kaysa sa mga karaniwang machine. Ang gastos na iyon ay mababawi sa pamamagitan ng oras ng makina, hindi sa pamamagitan lamang ng materyal. Para sa isang mamimili, ang implikasyon ay simple: humingi ng aktwal na window ng proseso, hindi lamang ang pangalan ng materyal. Itanong kung paano bini-verify ng supplier ang pagkakapareho ng chamber, kung paano nito pinangangasiwaan ang thermal expansion sa mahabang panahon, at kung paano nito itinatala ang annealing cycle.
Bakit Nagpapasya ang Crystallinity Kung Nagpe-perform ang isang Peek Part
Maaaring umiral ang PEEK sa mga amorphous at semi-crystalline na anyo. Sa isang naka-print na bahagi, ang ratio sa pagitan ng mga ito ay hindi isang laboratory curiosity. Nakakaapekto ito sa higpit, dimensional na katatagan, paglaban sa kemikal, at ang paraan ng pagkilos ng bahagi sa ilalim ng matagal na pagkarga. Ang isang semi-crystalline na istraktura ay karaniwang ginustong para sa hinihingi na mga aplikasyon dahil ang mga nakaayos na rehiyon ay nakakatulong sa lakas at paglaban. Ang isang amorphous o bahagyang mala-kristal na bahagi ay maaaring mas madaling gawin, ngunit maaari itong maikli sa eksaktong mga kondisyon kung saan napili ang PEEK.
Ang rate ng paglamig ay ang pangunahing pingga. Kung ang idinepositong polimer ay dahan-dahang lumalamig sa loob ng isang mainit na silid, ang mga polymer chain ay may oras upang ayusin. Kung mabilis itong lumamig, ang istraktura ay nagyelo sa isang hindi gaanong order na estado. Mahalaga rin ang bahaging geometry. Ang mga manipis na pader, matutulis na sulok, at malalaking patag na lugar ay nawawalan ng init sa iba't ibang mga rate, kaya ang isang pag-print ay maaaring maglaman ng mga zone na may iba't ibang thermal history. Iyon ay isang dahilan kung bakit ang mga bahagi ng PEEK ay madalas na nangangailangan ng malaking radii, unti-unting mga pagbabago sa kapal, at isang mahusay na binalak na oryentasyon ng pagbuo.
Ang pagsusubo ay ang pangalawang pingga. Ang isang post-print na thermal cycle ay maaaring magpapataas ng crystallinity at mapawi ang natitirang stress, ngunit maaari rin itong magpasok ng distortion kung ang bahagi ay pinainit o pinalamig ng masyadong mabilis, o kung hindi ito suportado ng maayos. Ang tamang cycle ay nakasalalay sa kapal ng seksyon, geometry, at data ng pagpapatunay ng supplier. Ang isang generic na recipe na kinopya mula sa isang materyal na datasheet ay hindi isang proseso ng control plan. Itinatali ng mahuhusay na supplier ang annealing cycle sa bahagi, itinatala ang aktwal na ramp at ibabad, at sinisiyasat ang mga kritikal na sukat pagkatapos ng cycle.
Para sa mga mamimili, ang pagiging kristal ay dapat na lumitaw sa kalidad ng pag-uusap. Itanong kung sinusukat ito ng supplier, gaano kadalas, at sa anong sample. Ang differential scanning calorimetry ay maaaring magbigay ng isang crystallinity indication, habang ang density check at mechanical coupon ay maaaring suportahan ang parehong konklusyon mula sa ibang anggulo. Hindi lahat ng trabaho ay nangangailangan ng isang buong ulat sa laboratoryo, ngunit ang isang bahagi ng PEEK para sa serbisyo ng kemikal, mataas na init, o isang function na nauugnay sa kaligtasan ay hindi dapat umasa sa visual na inspeksyon lamang.
Ang PEEK 3D Printing Process: Drying, Extrusion, Cooling, at Annealing
Ang isang matatag na polyether ether ketone 3D printing workflow ay isang hanay ng mga kontrol. Pinoprotektahan ng bawat hakbang ang susunod. Ang eksaktong mga parameter ay nabibilang sa supplier ng materyal at sa platform ng printer, ngunit ang pagkakasunud-sunod ay sapat na pare-pareho upang magamit bilang isang checklist sa pagbili.
- Kumpirmahin ang grado at batch ng resin. Ang PEEK ay hindi isang kalakal. Ang mga marka ay naiiba sa lagkit, nilalaman ng tagapuno, kulay, at nilalayong pagproseso. I-record ang batch at panatilihin itong traceable sa build.
- Patuyuin at protektahan ang filament. Ang kahalumigmigan at kontaminasyon ay maaaring lumikha ng mga void, mga depekto sa ibabaw, at hindi pare-parehong pagpilit. Sundin ang iskedyul ng pagpapatuyo ng supplier ng resin at panatilihing tuyo ang materyal sa panahon ng pagtatayo.
- Painitin muna ang silid at patatagin ang makina. Ang isang mainit na nozzle ay hindi sapat. Ang silid, build plate, at nakapaligid na hardware ay nangangailangan ng oras upang maabot ang isang matatag na kondisyon bago ang unang layer.
- Mag-print gamit ang isang napatunayang profile. Ang temperatura ng nozzle, taas ng layer, lapad ng extrusion, paglamig, at bilis ay dapat magmula sa isang kwalipikadong profile para sa materyal at geometry, hindi mula sa trial at error sa bahagi ng mamimili.
- Kontrolin ang paglamig at bumuo ng panganib sa pagkaantala. Ang mga mahabang build ay nangangailangan ng matatag na kapangyarihan, thermal control, at isang plano para sa mga pag-pause. Ang isang malamig na draft o isang hindi planadong pag-pause ay maaaring lumikha ng isang mahinang layer na mahirap makita sa ibang pagkakataon.
- Anneal at siyasatin. Dapat na dokumentado ang post-print cycle. Ang mga kritikal na sukat, masa, kondisyon sa ibabaw, at anumang mga kupon sa pagsubok ay dapat suriin laban sa napagkasunduang plano.
Ang dalawang pagpipilian sa proseso ay nararapat sa maagang pagtalakay. Ang una ay build orientation. Ang mga bahagi ng PEEK ay madalas na anisotropic dahil ang bono sa pagitan ng mga layer ay hindi kapareho ng lakas sa loob ng isang layer. Kung ang pinakamataas na load ay tumatakbo sa direksyon ng layer, ang disenyo ay maaaring mangailangan ng ibang oryentasyon, mas makapal na seksyon, o pangalawang operasyon. Ang pangalawa ay machining allowance. Maraming mga bahagi ng PEEK ang naka-print na malapit sa hugis ng net at pagkatapos ay na-machine sa mga kritikal na interface dahil ang pag-print lamang ay maaaring hindi makatipid sa bawat pagpapaubaya.
Ang pag-aalis ng suporta ay isa pang praktikal na panganib. Ang PEEK ay matigas, at ang mga istruktura ng suporta ay maaaring mahirap tanggalin nang hindi minarkahan ang ibabaw. Ang materyal ng suporta, layer ng interface, at paraan ng pag-alis ay dapat na napagkasunduan bago ang pagbuo. Para sa mga bahaging selyado o nakalantad sa kemikal, dapat ding tanungin ng mamimili kung ang mga suporta ay umaalis sa mga bukas na landas o pinsala sa ibabaw na maaaring makaapekto sa pagganap.
PEEK vs PPS-CF vs PAHT-CF: Isang Praktikal na Paghahambing ng Materyal
Karamihan sa mga proyekto ng PEEK ay hindi talaga humihingi ng PEEK bilang isang pangalan. Humihingi sila ng kumbinasyon ng init, paglaban sa kemikal, paninigas, pag-uugali ng pagsusuot, at katatagan ng dimensional. Binubuksan nito ang paghahambing sa iba pang mga ruta na may mataas na pagganap. Ang tsart sa ibaba ay isang tulong sa pagpaplano, hindi isang materyal na datasheet; inihahambing nito ang kamag-anak na pasanin sa proseso ng tatlong ruta na madalas na sinusuri ng mga mamimili nang magkasama.
Ang mga marka ay sumasalamin kung gaano kalaki ang thermal control, disiplina sa pagpapatuyo, at atensyon pagkatapos ng pagproseso ng bawat ruta na may posibilidad na humingi sa isang custom na setting ng pagmamanupaktura. Dapat gamitin ang mga ito para makipag-usap sa supplier, hindi para palitan ang pagsubok sa aplikasyon.
Relatibong proseso ng demand para sa mataas na temperatura na mga ruta ng polimer
Mga indikatibong marka ng pagpaplano, hindi nasusukat na mga katangian ng materyal
Nangangahulugan ang mas mataas na marka ng mas malaking pangangailangan sa thermal at kontrol sa proseso sa isang karaniwang custom na build. Maaaring baguhin ng geometry, platform ng printer, at pagpapatunay ang larawan.
Kapaki-pakinabang ang tsart dahil pinaghihiwalay nito ang kakayahan ng materyal mula sa pasanin sa pagmamanupaktura. Ang PEEK ay nasa tuktok ng burden scale, kaya dapat itong nakalaan para sa mga bahagi kung saan gumagana ang kumbinasyon ng ari-arian nito. Ang PPS-CF ay kadalasang isang mas praktikal na ruta para sa mga nakalantad na kemikal na mga bracket, mga fixture, at mga bahagi na nangangailangan ng mataas na init at higpit nang walang buong PEEK process chain. Ang PAHT-CF ay mas madaling iproseso at maaaring umangkop sa mga structural housing, jig, at magaan na bracket kung saan mas mababa ang tuluy-tuloy na temperatura.
Para sa mga koponan na naghahambing ng mga prototype at produksyon na mababa ang dami, dapat kasama sa desisyon ang diskarte sa pagtatapos at pagpaparaya. Ang isang bahagi ng PPS-CF o PAHT-CF ay maaaring mag-print nang mas mabilis at mas madaling makina, ngunit kailangan pa rin nito ang tamang kapal ng dingding, oryentasyon ng hibla, at plano ng inspeksyon. Maaaring bigyang-katwiran ng PEEK ang gastos nito sa isang seal, bushing, chemical fixture, o high-heat insulator kung saan mahal ang pagkabigo. Ang maling paghahambing ay ang presyo sa bawat bahagi lamang; ang tamang paghahambing ay ang kabuuang halaga ng isang napatunayang bahagi.
| Pagsasaalang-alang | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Panlaban sa init | Napakataas | Mataas | Katamtaman hanggang mataas |
| Paglaban sa kemikal | Napakataas | Mataas | Katamtaman |
| Ang hirap ng proseso | Napakataas | Mataas | Katamtaman |
| Nanunuot ng atensyon | Karaniwang kinakailangan | Madalas inirerekomenda | Madalas inirerekomenda |
| Karaniwang angkop | Mga seal, bushings, chemical fixtures, high-heat insulators | Mga bracket na nakalantad sa kemikal, mga bahagi ng bomba, mga kabit | Mga pabahay, jig, magaan na bahagi ng istruktura |
| Kamag-anak na gastos sa materyal | Mataasest | kalagitnaan hanggang mataas | kalagitnaan |
Para sa mga bracket at fixture na nakalantad sa kemikal kung saan ang PEEK ay sobrang tinukoy, ang ruta ng PPS-CF ay isang praktikal na alternatibong mataas ang temperatura. Nag-aalok ito ng kapaki-pakinabang na balanse ng higpit, paglaban sa init, at maturity ng proseso para sa mga custom na bahagi na hindi nangangailangan ng buong PEEK property envelope.
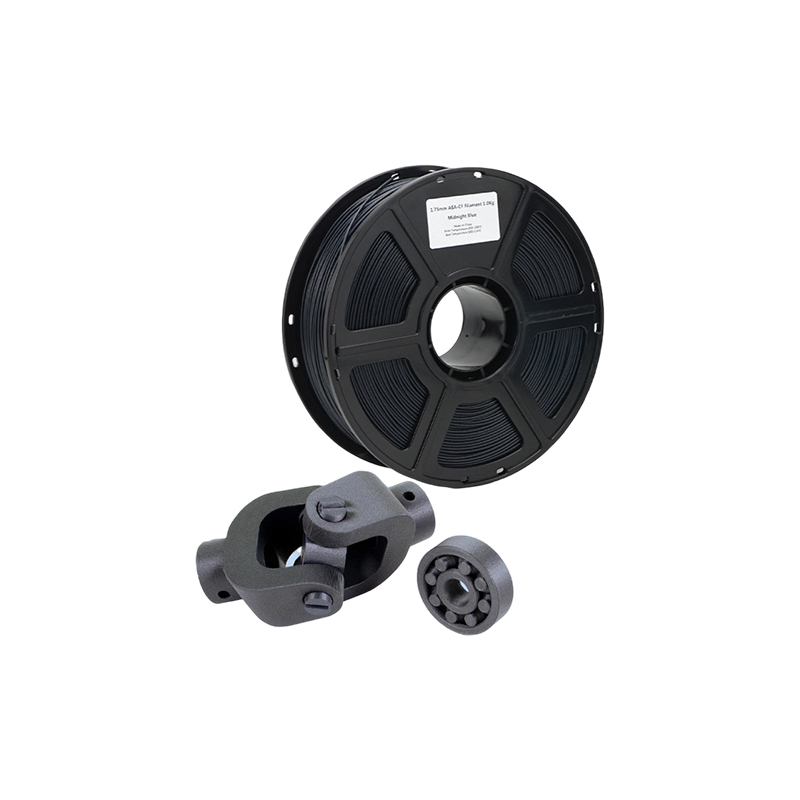 PPS CF Carbon Fiber 3D Printing para sa Functional Parts Isang opsyon na materyal na may mataas na temperatura ng FDM para sa mga bracket at fixture na nakalantad sa kemikal na nangangailangan ng higpit, paglaban sa init, at maturity ng proseso nang walang labis na pagtutukoy sa antas ng PEEK. Tingnan ang Produkto →
Ang huling pagpipilian ay dapat gawin gamit ang pagguhit, ang kapaligiran ng serbisyo, at ang plano sa pagpapatunay na nasa kamay. Ang materyal na mas madaling i-print ay maaari pa ring mabigo kung binabalewala ng disenyo ang direksyon ng layer o pagkakalantad sa kemikal. Ang materyal na mas mahirap i-print ay maaari pa ring maging mas mababang panganib na pagpipilian kung talagang kailangan ng application ang mga katangian nito. Kaya naman ang talahanayan ng paghahambing ng materyal ay isang panimulang punto, hindi isang purchase order.
Mga Panuntunan sa Disenyo na Nagpapanatili ng Mga Bahagi ng Silipin sa Scrap Bin
Ang PEEK ay matigas, ngunit hindi ito nagpapatawad sa hindi magandang print geometry. Ang malalaking patag na lugar, biglaang pagbabago ng kapal, at matutulis na panloob na sulok ay tumutuon sa thermal stress. Ang bahagi ay maaaring makaligtas sa pag-print at pagkatapos ay lumipat sa panahon ng pagsusubo o machining. Disenyo para sa thermal stability mula sa simula, at ang proseso ay nagiging mas predictable.
Gumamit ng malaking radii sa mga panloob na sulok. Unti-unting lumipat sa pagitan ng makapal at manipis na mga seksyon. Iwasan ang mahaba, hindi suportadong mga span kung saan ang mga unang layer ay dapat magdala ng sarili nilang init. Kung kritikal ang flat face, isaalang-alang ang machining allowance sa halip na i-print ang huling surface. Ang mga buto-buto ay maaaring mapabuti ang higpit, ngunit lumikha din sila ng mga pagkakaiba sa thermal mass; ang isang rib layout na gumagana sa injection molding ay maaaring hindi ang pinakamahusay na layout para sa material extrusion.
Mag-isip tungkol sa direksyon ng layer bago mo tapusin ang pagguhit. Kung makakakita ang isang bahagi ng PEEK ng tensile load sa mga layer, maaaring kailanganin ng disenyo ang higit pang kapal ng seksyon o ibang oryentasyon ng build. Kung ang bahagi ay gagawing makina pagkatapos ng pag-print, mag-iwan ng sapat na stock para sa pagtatapos ng operasyon at tukuyin ang mga datum na makakaligtas sa pagsusubo. Ang isang magandang naka-print na ibabaw ay hindi kapaki-pakinabang kung ang kritikal na bore ay gumagalaw pagkatapos ng paggamot sa init.
Ang mga pagpaparaya ay nararapat sa isang hiwalay na pag-uusap. Maaaring magkaroon ng praktikal na tolerance band ang pagpi-print para sa maraming feature, ngunit ang thermal expansion at pag-urong ng PEEK ay nagpapahirap sa mahigpit na pagpapahintulot sa mga mahabang dimensyon. Kapag ang isang drawing ay nangangailangan ng bearing fit, seal grooves, o flatness sa isang malaking mukha, magplano para sa precision CNC finishing. Iyon ang madalas na pinakamatipid na paraan upang pagsamahin ang mga materyal na katangian ng PEEK sa dimensional na kontrol ng machining.
Kapag ang PEEK print ay nangangailangan ng mahigpit na pagpapaubaya, ang precision CNC milling ay kadalasang ang pagtatapos na hakbang na ginagawang praktikal ang disenyo. Maaari itong magtatag ng mga datum, linisin ang mga kritikal na interface, at dalhin ang bahagi sa napagkasunduang plano ng inspeksyon nang hindi pinipilit ang printer na hawakan ang bawat pagpapahintulot sa isang operasyon.
 Precision CNC Milling para sa Tight-Tolerance PEEK at Molds Isang opsyon sa pagma-machine para sa pagtatatag ng mga datum, paglilinis ng mga kritikal na interface, at paghawak ng malalaking format na mga amag kapag ang mga naka-print na bahagi ng PEEK ay nangangailangan ng mas mahigpit na pagpapaubaya. Tingnan ang Produkto →
Isaalang-alang din ang pagpupulong. Maaaring pagsamahin ang mga bahagi ng PEEK sa mga insert, fastener, o adhesive, at ang bawat paraan ay may thermal limit. Ang isang disenyo na matatag sa temperatura ng silid ay maaaring lumuwag pagkatapos ng paulit-ulit na mga siklo ng init. Kung ang bahagi ay tatatakan, suriin na ang naka-print na ibabaw at ang mga marka ng machining ay hindi lumikha ng mga daanan ng pagtagas. Kung ito ay dumudulas o umiikot, tingnan ang direksyon ng pagsusuot laban sa oryentasyon ng layer.
Ano ang Nagtutulak sa Gastos ng Polyether Ether Ketone 3D Printing
Ang PEEK ay mahal bago magsimula ang printer. Ang gastos ng materyal ay mataas, ang makina ay dalubhasa, at ang build ay tumatakbo nang mabagal. Iyon lamang ang mga nakikitang gastos. Ang isang makatotohanang quotation ay sumasalamin din sa pagpapatuyo, pagpapainit ng silid, matagal na occupancy ng makina, pagsusubo, inspeksyon, pag-aalis ng suporta, at panganib ng scrap. Ang mga mamimili na naghahambing lamang ng presyo ng filament ay magugulat sa pagkalat sa pagitan ng mga supplier.
- Materyal at laki ng batch. Ang mga maliliit na order ay maaaring magkaroon ng materyal na premium dahil ang supplier ay dapat magbukas, magpatuyo, at maging kuwalipikado ng isang batch para sa maikling panahon.
- Oras ng makina. Mabagal ang pagbuo ng mataas na temperatura, at ang pinainit na silid ay kumonsumo ng enerhiya bago idineposito ang unang layer.
- Geometry at suporta. Ang matataas na bahagi, siksik na suporta, at mahirap na pag-access ay nagpapataas ng oras ng paggawa at pagkatapos ng pagproseso.
- Pagsusupil at mga kabit. Ang isang kinokontrol na thermal cycle ay maaaring mangailangan ng mga nakalaang fixture upang maiwasan ang pagbaluktot.
- Allowance sa makina. Ang Near-net printing kasama ang CNC finishing ay maaaring maging mas predictable kaysa sa pag-print hanggang sa final tolerance.
- Inspeksyon. Ang mga dimensyon na ulat, kakayahang masubaybayan ng materyal, at mga kupon sa pagsubok ay nagdaragdag ng gastos, ngunit binabawasan ng mga ito ang panganib ng pagtanggap ng bahagi na hindi mapatunayan.
- Scrap at rework. Hindi kinukunsinti ng PEEK ang mga shortcut sa proseso. Ang isang supplier na sumipi nang walang scrap allowance ay maaaring mabawi ang gastos sa ibang lugar.
Samakatuwid, ang pag-uusap sa gastos ay dapat magsimula sa aplikasyon at pamantayan sa pagtanggap. Kung ang bahagi ay isang hindi kritikal na kabit, maaaring sapat na ang isang mas simpleng plano sa inspeksyon. Kung ang bahagi ay isang chemical seal o isang high-heat insulator, ang halaga ng pagpapatunay ay bahagi ng produkto. Ang isang mahusay na supplier ay maghihiwalay ng isang beses na engineering, build cost, finishing, at inspeksyon para makita ng mamimili kung saan pupunta ang pera.
Binabago ng volume ang equation ngunit hindi inaalis ang pasanin sa proseso. Ang PEEK ay hindi isang materyal kung saan ang isang malaking order ay awtomatikong nagiging mura. Maaaring kailanganin ng supplier ang mga nakalaang fixture, batch traceability, at isang matatag na profile sa pag-print bago mag-scale. Para sa custom na gawaing mababa ang dami, ang praktikal na target ay ang repeatability muna, pagkatapos ay pagpapabuti ng presyo sa pamamagitan ng nesting, build layout, at finishing efficiency.
Kapag Ang isang PEEK 3D Printing Service ay May Katuturan, at Kapag Ito ay Hindi
Ang isang PEEK 3D printing service ay may pinakamaraming kahulugan kapag ang bahagi ay geometrically complex, ang volume ay mababa hanggang sa katamtaman, at ang application ay nangangailangan ng kumbinasyon ng init, chemical resistance, at mekanikal na pagganap ng materyal. Ang mga functional na prototype, maliliit na pagpapatakbo ng produksyon, mga kapalit na bahagi, at mga disenyo na may mga panloob na channel o pinagsama-samang mga asembliya ay natural na mga kandidato. Ang pag-print ay maaari ding paikliin ang landas mula sa pag-uulit ng disenyo patungo sa isang masusubok na bahagi kapag ang kahalili ay isang mahabang programa ng amag o machining.
Hindi gaanong makabuluhan kapag ang bahagi ay simple, malaki, at geometrically friendly sa machining. Ang isang payak na bloke, singsing, o plato ay maaaring mas mabilis at mas matipid sa PEEK stock shape, lalo na kapag kailangan ang mahigpit na tolerance. Ang pag-print ay hindi rin angkop kapag ang disenyo ay nangangailangan ng pang-ibabaw na pagtatapos na mangangailangan ng malawak na gawaing kamay, o kapag ang bahagi ay malalantad sa mga kundisyon sa labas ng pagiging angkop ng PEEK, tulad ng matagal na pagkakalantad sa ultraviolet nang walang proteksyon. Ang PEEK ay isang malakas na materyal, ngunit hindi ito isang unibersal na materyal.
Ang dami ng tanong ay mahalaga. Sa napakababang volume, iniiwasan ng pag-print ang tooling at mabilis na makapaghatid ng kumplikadong hugis. Sa mas mataas na volume, maaaring lumipat ang ekonomiya patungo sa compression molding, machining, o ibang proseso, depende sa geometry at tolerance. Ang tamang sagot ay hindi isang panuntunan batay sa isang solong dami. Ito ay isang paghahambing ng kabuuang gastos, oras ng pangunguna, panganib, at ang halaga ng kalayaan sa disenyo.
Para sa mga fixture, housing, at magaan na structural parts kung saan mas mababa ang tuluy-tuloy na temperatura kaysa sa saklaw ng PEEK, ang PAHT-CF ay maaaring maging isang mas praktikal na high-temperature na nylon carbon fiber na ruta. Maaari nitong bawasan ang pasanin sa proseso habang nagbibigay pa rin ng kapaki-pakinabang na higpit at pagganap ng init para sa maraming pang-industriyang bahagi.
 PAHT CF High-Temperature Nylon Carbon Fiber 3D Printing Isang praktikal na ruta ng FDM para sa magaan na structural fixture at housing na nangangailangan ng higpit at init na performance sa ibaba ng saklaw ng PEEK, na may malakas na ratio ng strength-to-weight. Tingnan ang Produkto →
Sasabihin sa iyo ng isang mahusay na tagapagbigay ng serbisyo kapag ang PEEK ay hindi ang pinakamahusay na paggamit ng badyet. Iyan ay hindi isang kabiguan sa pagbebenta; ito ay senyales na sinusuri ng supplier ang aplikasyon. Humingi ng side-by-side view ng PEEK, isang high-temperature compound, at isang machine o metal na ruta kung may kaugnayan ang mga opsyong iyon. Ang pinakamahusay na ruta ay ang isa na nakakatugon sa function na may pinakamaliit na hindi nakokontrol na mga panganib.
Mga Pagsusuri sa Kalidad na Hihilingin Mula sa isang PEEK 3D Printing Manufacturer
Ang kontrol sa kalidad para sa PEEK ay dapat na proporsyonal sa panganib. Ang isang visual check ay hindi sapat para sa isang chemical seal, isang high-heat insulator, o isang load-bearing bracket. Ang mamimili ay dapat humingi ng katibayan na ang materyal, makina, at thermal cycle ay kinokontrol. Maaaring mag-iba ang eksaktong pakete, ngunit pare-pareho ang mga kategorya.
- Materyal na traceability. Dapat na available ang grade, batch, certificate ng supplier, at storage history. Kung hindi matukoy ng supplier ang batch, mahirap ipagtanggol ang mga claim sa ari-arian.
- Talaan ng pagpapatuyo at imbakan. Ang isang simpleng log ay maaaring magpakita na ang filament ay natuyo at naprotektahan bago ang pagtatayo.
- Bumuo ng talaan. Dapat idokumento ang printer, nozzle, taas ng layer, temperatura ng silid, oryentasyon ng build, at anumang pagkagambala.
- Pagsusupil na talaan. Ang rate ng ramp, temperatura ng pagbabad, oras ng paghawak, bilis ng paglamig, at kabit na ginamit ay dapat na masubaybayan sa bahagi o lote.
- Dimensional na ulat. Ang mga kritikal na katangian ay dapat masukat pagkatapos ng pagsusubo at pagtatapos, hindi bago.
- Pagpapatunay ng materyal. Maaaring suportahan ng data ng density, crystallinity, o mechanical coupon ang proseso ng claim, lalo na para sa isang bagong materyal o isang kritikal na aplikasyon.
- Hindi mapanirang pagsusuri. Visual na inspeksyon, mass check, at, kung saan makatwiran, ang CT o ultrasonic na inspeksyon ay maaaring magbunyag ng mga panloob na void o mga depekto sa layer.
Itanong kung paano pinangangasiwaan ng supplier ang isang bigong build o isang bigong inspeksyon. Ang isang PEEK na bahagi na wala sa tolerance pagkatapos ng pagsusubo ay hindi dapat tahimik na muling gawin nang walang bagong plano sa inspeksyon. Dapat malaman ng mamimili kung ang bahagi ay na-scrap, muling ginawa, o tinanggap sa ilalim ng isang paglihis. Ang antas ng disiplina ay mas mahalaga kaysa sa isang makintab na brochure.
Ang pagiging kumpidensyal ay kabilang din sa kalidad ng pag-uusap. Ang mga bahagi ng PEEK ay madalas na lumilitaw sa bagong pagbuo ng produkto, at ang mga guhit ay maaaring magbunyag ng pag-andar ng pagpupulong. Ang isang supplier na humahawak sa pandaigdigang gawaing OEM ay dapat magkaroon ng isang malinaw na diskarte sa pagkontrol ng file, pag-access, at komunikasyon ng proyekto. Ang mamimili ay hindi dapat pumili sa pagitan ng transparency ng proseso at proteksyon sa intelektwal na ari-arian.
Kung saan Nababagay si Jiaheng sa isang High-Performance Build Program
Gumagana ang Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. bilang isang one-stop precision manufacturing partner sa halip na isang single-process na print shop. Sinasaklaw ng na-publish na hanay ng serbisyo ang 3D printing, CNC machining, vacuum casting at replication, at surface finishing. Kapaki-pakinabang ang kumbinasyong iyon kapag ang pagsusuri ng PEEK ay naging mas malawak na programa na may mga polymer na prototype, metal bracket, silicone mold na kopya, at cosmetic finishing.
Kasama sa na-publish na 3D printing lineup ang SLA resin, DLP resin, SLS nylon, SLM metal, at FDM plastics. Sa loob ng FDM, kasama sa mga materyal na page ang karaniwang PLA, PETG, at ABS, kasama ang mga opsyon na may mataas na temperatura gaya ng HT-PLA, PAHT-CF, at PPS-CF. Kasama sa hanay ng SLS ang itim na nylon, puting nylon, at nylon na may glass fiber. Kasama sa hanay ng SLM ang aluminum alloy, stainless steel, titanium alloy, at tool steel. Hindi pinapalitan ng mga rutang iyon ang isang validated na proseso ng PEEK, ngunit nagbibigay sila ng mga mamimili ng praktikal na alternatibo kapag hindi kailangan ng application ang buong PEEK envelope.
Para sa isang programa na nagsisimula sa isang tulad ng PEEK na kinakailangan, ang unang hakbang ay ang paghiwalayin ang mga dapat na katangian mula sa gustong materyal. Kung mahalaga ang paglaban sa kemikal at tuluy-tuloy na init, maaaring manatiling reference ang PEEK. Kung ang bahagi ay pangunahing nangangailangan ng paninigas, paglaban sa init, at magaan na istraktura, maaaring sapat na ang PPS-CF o PAHT-CF. Kung ang bahagi ay nangangailangan ng lakas sa antas ng metal o thermal conductivity, ang SLM titanium o hindi kinakalawang na asero ay maaaring isang mas mahusay na ruta. Kung ang disenyo ay nangangailangan ng isang makinis na cosmetic surface o isang color-matched housing, ang surface finishing options ay magiging bahagi ng plano.
Sinusuportahan din ng Jiaheng ang CNC milling, CNC turning, at precision CNC milling, na mahalaga para sa PEEK parts na nangangailangan ng masikip na interface pagkatapos ng pag-print. Maaaring suportahan ng vacuum casting at silicone mold replication ang paggawa ng tulay o mababang volume na mga kopya kapag pinapayagan ang materyal at geometry. Pagpinta, patong, laser engraving, polishing, sandblasting, electroplating, anodizing, at transparent na bahagi na paggamot ay bilog ang post-processing side. Ang halaga ay hindi na ang bawat proyekto ay gumagamit ng bawat serbisyo; ito ay na ang mga handoffs sa pagitan ng pag-print, machining, pagtatapos, at inspeksyon ay maaaring pamahalaan sa isang lugar.
Dahil hindi nakalista ang PEEK sa mga na-publish na materyal na pahina, ang isang mamimili na may mandatoryong kinakailangan ng PEEK ay dapat magtaas ng ganoong kaaga. Maaaring suriin ng team ang drawing, temperatura, pagkakalantad sa kemikal, tolerance, at volume, pagkatapos ay kumpirmahin kung ang PEEK ay ang tamang akma o kung ang isang maihahambing na ruta ay mas praktikal. Ang pag-uusap na iyon ay mas kapaki-pakinabang kaysa sa pagpilit sa bawat bahagi na may mataas na pagganap sa isang materyal na pangalan.
Sourcing PEEK 3D Printed Parts: Manufacturer, Supplier, o Wholesaler?
Ang mga salitang manufacturer, supplier, at wholesaler ay kadalasang ginagamit nang palitan sa pagkuha, ngunit magkaiba ang ibig sabihin ng mga ito para sa custom na PEEK na bahagi. Kinokontrol ng isang tagagawa ang pag-print, thermal cycle, machining, at proseso ng inspeksyon. Maaaring i-coordinate ng isang supplier ang trabaho ngunit hindi pagmamay-ari ang proseso. Ang isang wholesaler ay mas may kaugnayan sa mga karaniwang hugis ng stock, filament, o mga bahagi ng catalog kaysa sa isang custom na naka-print na bahagi na may talaan ng pagpapatunay. Para sa isang kritikal na bahagi ng PEEK, dapat malaman ng mamimili kung sino talaga ang kumokontrol sa proseso.
Hindi ito nangangahulugan na ang isang supplier ay hindi maaaring maging kapaki-pakinabang. Maaaring pamahalaan ng isang may kakayahang supplier ang komunikasyon, kalidad ng dokumentasyon, logistik, at maraming proseso. Lumilitaw ang panganib kapag ipinapalagay ng mamimili na ang supplier ay ang tagagawa at pagkatapos ay natuklasan na ang rekord ng proseso ay kinokontrol ng isang ikatlong partido. Direktang magtanong: sino ang nagpi-print ng bahagi, sino ang nag-anne nito, sino ang nagme-machine nito, at sino ang pumipirma sa ulat ng inspeksyon? Kung nagbabago ang sagot sa bawat hakbang, kailangang maging malinaw ang responsibilidad sa kalidad.
Ang isang magandang kahilingan para sa panipi para sa PEEK 3D printing ay dapat kasama ang drawing, ang function ng bahagi, ang temperatura ng serbisyo, ang pagkakalantad sa kemikal, ang inaasahang buhay, ang mga kritikal na sukat, ang kinakailangan sa ibabaw, ang antas ng inspeksyon, at ang target na dami. Dapat din nitong sabihin kung ang PEEK ay sapilitan o kung ang supplier ay maaaring magmungkahi ng alternatibo. Ang huling puntong iyon ay maaaring makatipid ng malaking oras at gastos.
Para sa mga pandaigdigang programa ng OEM, idagdag ang mga komersyal na kinakailangan nang maaga: Incoterms, packaging, pag-label, pagiging kumpidensyal, at kontrol sa pagbabago. Ang isang mababang presyo ng piraso ay maaaring mabura ng isang kargamento na dumating nang walang tamang dokumentasyon o isang bahagi na hindi maaaring masubaybayan sa materyal na batch nito. Ang desisyon sa pagkuha ay dapat na nakabatay sa kabuuang naihatid na pakete, hindi sa linya ng quote lamang.
Mga Aplikasyon Kung Saan Nagkakaroon ng Lugar ang PEEK 3D Printing
Ang PEEK ay madalas na sinusuri sa automotive, aerospace, langis at gas, semiconductor, kagamitang medikal, robotics, at makinarya sa industriya. Ang karaniwang thread ay hindi isang solong industriya; ito ay kumbinasyon ng init, kemikal, pagsusuot, at bigat. Ang isang bahagi na nakikita lamang ang temperatura ng hangin sa silid ay maaaring hindi nangangailangan ng PEEK. Ang isang bahagi na nakakakita ng mainit na likido, paulit-ulit na paglilinis, o matagal na pagkarga sa mataas na temperatura ay may mas malakas na kaso.
Sa automotive at industrial na kagamitan, maaaring isaalang-alang ang PEEK para sa mga underhood na bahagi, seal, bushing, wear pad, at mga fixture na nahaharap sa init o mga kemikal. Sa langis at gas, ang paglaban sa kemikal at dimensional na katatagan ay maaaring mahalaga para sa mga seal, insulator, at mga bahagi ng downhole, bagama't malubha ang mga kinakailangan sa pagpapatunay. Sa paggawa ng semiconductor at electronics, maaaring lumabas ang PEEK sa paghawak ng wafer, mga pansubok na fixture, at mga bahagi ng insulating kung saan mahalaga ang pagbuo ng particle at pagkakalantad sa kemikal. Sa kagamitang medikal, ang PEEK ay ginagamit sa mga instrumento at bahagi ng device, ngunit ang mga application na nakaka-contact sa pasyente o implantable ay nangangailangan ng isang regulatory path na hiwalay sa proseso ng pag-print.
Ang mga robotics at drone o eVTOL program ay kadalasang nagsisimula sa pagbabawas ng timbang. Maaaring maging kapaki-pakinabang ang PEEK kung saan ang isang high-temperature na bahagi ng polymer ay dapat ding malakas at chemically resistant, ngunit hindi ito awtomatikong ang pinakamagaan o pinakamatipid na pagpipilian. Ang isang carbon fiber high-temperature compound, isang metal additive na bahagi, o isang machined aluminum na disenyo ay maaaring mas mahusay para sa isang partikular na bracket o housing. Ang tamang sagot ay depende sa landas ng pagkarga, sa thermal exposure, at sa dami ng produksyon.
Ang consumer electronics ay isa pang lugar kung saan dapat tanungin ang pagpili ng materyal. Ang PEEK ay maaaring magbigay ng heat resistance at dimensional stability sa mga internal fixture, ngunit ang mga cosmetic housing ay kadalasang nangangailangan ng surface finishing at color control na maaaring mas madali sa iba pang polymer. Kung ang bahagi ay isang functional na panloob na bahagi, maaaring makatwiran ang PEEK. Kung ito ay isang nakikitang shell, ang gastos sa pagtatapos at ang panganib ng mga depekto sa ibabaw ay maaaring lumampas sa materyal na benepisyo.
Ang karaniwang failure mode ay ang pagtukoy ng PEEK para sa bawat application na may mataas na pagganap nang hindi sinusuri ang aktwal na kondisyon ng serbisyo. Ang isang mas mahusay na diskarte ay upang ilista ang mga kinakailangan, ranggo ang mga ito, at subukan ang nangungunang dalawang materyal na ruta. Iyon ay mas maraming trabaho sa harap na dulo, ngunit binabawasan nito ang pagkakataon ng isang mamahaling bahagi na malulutas ang maling problema.
FAQ: Polyether Ether Ketone 3D Printing
Posible ba ang polyether ether ketone 3D printing sa isang normal na desktop printer?
Kadalasan hindi. Ang PEEK ay nangangailangan ng mataas na temperatura na hotend, isang heated chamber, isang build surface na nagpaparaya sa init, at isang kinokontrol na diskarte sa paglamig. Ang isang karaniwang desktop printer ay maaaring umabot sa isang mataas na temperatura ng nozzle sa papel, ngunit kadalasan ay hindi nito mahawakan ang temperatura ng silid o mapangasiwaan ang thermal load para sa isang maaasahang build. Kahit na sa isang may kakayahang makina, ang proseso ay nangangailangan ng isang napatunayang profile at post-print na pagsusubo.
Anong mga temperatura ng nozzle at chamber ang kailangan ng PEEK?
Ang eksaktong mga halaga ay nakasalalay sa grado at printer, ngunit ang PEEK ay pinoproseso nang higit sa karaniwang mga plastik na engineering. Ang mga temperatura ng nozzle ay karaniwang nasa itaas ng 350 C, at ang mga temperatura ng silid ay kadalasang nasa hanay na 150 C hanggang 200 C. Ang ilang mga proseso ay gumagamit ng mas mababang temperatura ng silid at umaasa sa pagsusubo. Ang mga mamimili ay dapat humingi ng validated window ng supplier sa halip na isang numero na kinopya mula sa isang datasheet.
Bakit kailangan ng PEEK ang pagsusubo pagkatapos ng pag-print?
Ang pagsusubo ay maaaring magpapataas ng crystallinity at mapawi ang natitirang stress mula sa layer-by-layer build. Na maaaring mapabuti ang dimensional na katatagan at suportahan ang profile ng ari-arian na inaasahan ng application. Ang panganib ay ang isang mahinang kontroladong anneal ay maaaring masira ang bahagi. Dapat itugma ang cycle sa geometry at kapal ng pader, na may mga dimensional na pagsusuri pagkatapos ng cycle.
Ang 3D printed PEEK ba ay kasing lakas ng machined PEEK?
Hindi awtomatiko. Ang materyal na pagpilit ay lumilikha ng mga hangganan ng layer, kaya ang bahagi ay maaaring maging anisotropic. Ang isang naka-print at annealed na bahagi ng PEEK ay maaaring gumanap nang maayos sa compression o sa mga direksyon na nakahanay sa mga layer, ngunit maaaring hindi ito tumugma sa isang machine na bahagi sa bawat direksyon. Para sa mataas na load na mga bahagi, ang disenyo ay dapat isaalang-alang ang layer orientation at maaaring kailanganin ang machining, mas makapal na mga seksyon, o ibang proseso.
Maaari bang gawing makina ang mga bahagi ng PEEK pagkatapos ng 3D printing?
Oo. Maraming mga bahagi na may mataas na pagganap ay naka-print malapit sa hugis ng net at pagkatapos ay machined sa mga kritikal na interface. Mapapabuti nito ang tolerance, flatness, at surface finish. Ang plano sa machining ay dapat isaalang-alang ang estado ng stress ng naka-print na materyal at ang ikot ng pagsusubo, at ang huling inspeksyon ay dapat mangyari pagkatapos ng lahat ng mga hakbang sa thermal at machining.
Magkano ang halaga ng PEEK 3D printing?
Walang kapaki-pakinabang na solong presyo nang walang geometry at antas ng pagpapatunay. Ang materyal, oras ng makina, pag-aalis ng suporta, pagsusubo, pagmachining, inspeksyon, at panganib ng scrap ay lahat ay nag-aambag. Ang isang maliit, simpleng bahagi at isang malaki, kritikal na bahagi ay maaaring mag-iba sa pamamagitan ng isang malawak na margin. Ang pinakamahusay na diskarte ay ang banggitin ang bahagi na may malinaw na plano sa inspeksyon at isang hiwalay na allowance para sa engineering at pagtatapos.
Ligtas ba o biocompatible ang pagkain ng PEEK?
Huwag ituring ang "PEEK" bilang isang blanket na pag-apruba. Ang food-contact at mga medikal na aplikasyon ay nakadepende sa partikular na grado, mga additives, pagproseso, paglilinis, at regulatory pathway. Ang isang naka-print na bahagi ay maaari ding magkaroon ng mga katangian sa ibabaw at porosity na naiiba sa isang machine o molded na bahagi. Ang mga application na iyon ay nangangailangan ng isang nakatuong pagsusuri sa pagsunod, hindi isang materyal na pangalan lamang.
Ano ang pagkakaiba sa pagitan ng PEEK at PPS-CF para sa 3D printing?
Ang PEEK ay karaniwang nag-aalok ng mas mataas na kisame ng ari-arian, lalo na sa init at paglaban sa kemikal, ngunit nangangailangan din ito ng higit pang kontrol sa proseso at gastos. Ang PPS-CF ay isang high-temperature na carbon fiber compound na maaaring maging praktikal na pagpipilian para sa mga fixture, bracket, at mga bahaging nakalantad sa kemikal na hindi nangangailangan ng buong PEEK envelope. Ang tamang pagpipilian ay depende sa kondisyon ng serbisyo at sa plano ng pagpapatunay.
Paano ako dapat humiling ng isang quote mula sa isang PEEK 3D printing manufacturer?
Ipadala ang pagguhit, ang function, ang temperatura ng serbisyo, ang pagkakalantad sa kemikal, ang mga kritikal na sukat, ang kinakailangan sa ibabaw, ang antas ng inspeksyon, at ang target na dami. Sabihin kung ang PEEK ay sapilitan o kung ang mga alternatibo ay maaaring imungkahi. Tanungin kung sino ang kumokontrol sa pag-print, pagsusubo, pagmachining, at inspeksyon. Ang impormasyong iyon ay magbubunga ng isang mas kapaki-pakinabang na quote kaysa sa pagguhit lamang.
Nagbibigay ba si Jiaheng ng PEEK 3D printing?
Ang PEEK ay hindi nakalista sa mga nai-publish na materyal na pahina. Kasama sa mga available na ruta ang SLS nylon, PPS-CF, PAHT-CF, iba pang FDM plastic, SLA at DLP resins, SLM metals, CNC machining, vacuum casting, at surface finishing. Kung ang PEEK ay sapilitan, ibahagi ang mga kinakailangan sa aplikasyon para makumpirma ng team kung ito ay tamang akma o kung ang isang maihahambing na ruta ay mas praktikal.
Patuloy na Galugarin ang Ruta ng Paggawa
Kung ikinukumpara mo ang isang kinakailangan sa PEEK sa iba pang mga rutang may mataas na pagganap, nakakatulong na makita ang buong hanay ng proseso bago maayos ang materyal na desisyon. Ang isang one-stop na platform ng pagmamanupaktura ay maaaring maghambing ng polymer printing, metal printing, CNC finishing, at surface treatment sa ilalim ng isang kalidad na pag-uusap.
Ang pinakakapaki-pakinabang na susunod na hakbang ay ilagay ang pagguhit at ang mga kondisyon ng serbisyo nang magkatabi. Nagbibigay iyon sa supplier ng sapat na impormasyon para magrekomenda ng PEEK, isang high-temperature compound, isang metal na ruta, o isang machined na disenyo nang hindi hinuhulaan. Nagbibigay din ito sa mamimili ng malinaw na batayan para sa paghahambing ng presyo, lead time, at panganib.
Ang polyether ether ketone 3D printing ay isang malakas na opsyon para sa tamang bahagi, ngunit hindi ito isang shortcut sa paligid ng engineering. Ang materyal na gantimpala ay kinokontrol ang pagpapatuyo, matatag na init ng silid, maingat na oryentasyon, dokumentadong pagsusubo, at inspeksyon pagkatapos ng thermal processing. Pinarurusahan nito ang mga pagpapalagay. Ang isang supplier na maaaring ipaliwanag ang mga kontrol na iyon ay mas mahalaga kaysa sa isa na naglilista lamang ng PEEK sa isang materyal na pahina.
Para sa mga mamimili, ang praktikal na landas ay tukuyin ang function, ranggo ang mga kinakailangan, at ihambing ang hindi bababa sa dalawang ruta. Maaaring ang PEEK ang tamang sagot para sa isang chemical seal, isang high-heat insulator, o isang wear na bahagi. Ang PPS-CF, PAHT-CF, SLS nylon, SLM metal, precision CNC, o kumbinasyon ay maaaring ang mas magandang sagot para sa isang bracket, housing, fixture, o prototype. Ang layunin ay hindi maiwasan ang SILIP. Ang layunin ay gamitin ito kung saan malulutas ng mga katangian nito ang isang tunay na problema at kung saan mapapatunayan ang proseso.
-
 Dilaw na ABS-Like Resin 3D Printing Service
-
 Decal at Silk Screen Printing
-
 PAHT+CF High-Temp Nylon Carbon Fiber Reinforced Material 3D Printing Service
-
 Serbisyo sa Pag-print ng 3D na Red Wax Resin
-
 PPS+CF Carbon Fiber Reinforced Material 3D Printing Service
-
 HT-PLA High-Temperature PLA Material 3D Printing Service
Impormasyon sa Pakikipag-ugnayan
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Building 7, No. 188, Hongni Section ng Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang Province, China
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Manufacturers
